


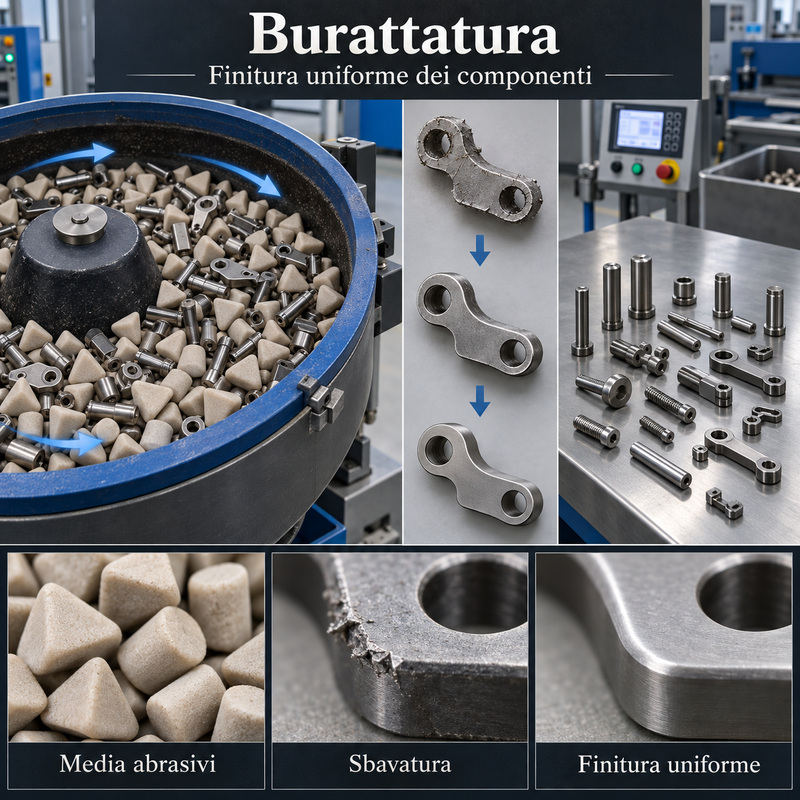
الصقل بالرمل هو عملية تشطيب يتم فيها تحريك المكونات الصغيرة داخل وعاء يحتوي على مواد كاشطة ومنظفات، وفي بعض العمليات، الماء. يؤدي التلامس المتكرر بين الأجزاء ووسائط المعالجة إلى إزالة النتوءات، وتنعيم الحواف، وتنظيف الأسطح، وتحقيق تشطيب أكثر تجانسًا.
في صناعة الأسلحة النارية، يُستخدم هذا الجهاز بشكل أساسي للأجزاء الصغيرة، مثل الدبابيس، والرافعات، والزنادات، ومكونات الزناد، والبراغي، والأجزاء المعدنية الصغيرة . وهو مناسب بشكل خاص للتصنيع المتزامن للعديد من الأجزاء المنتجة بكميات كبيرة.
تعال funziona
توضع المكونات في أسطوانة دوارة أو خزان اهتزازي مع عناصر كاشطة تسمى الوسائط . وتتسبب الحركة في سلسلة متواصلة من التلامس والاحتكاك والصدمات الصغيرة.
يؤدي التفاعل المشترك بين الوسائط ومركب المعالجة إلى إزالة كميات محددة من المواد من المناطق الأكثر تعرضًا. ويمكن تعديل هذه العملية عن طريق تغيير ما يلي:
- نوع وحجم الوسائط؛
- سرعة الدوران أو الاهتزاز؛
- طول الدورة؛
- نسبة المكونات والمواد الكاشطة؛
- كمية الماء والمنظف؛
- مادة وصلابة القطع.
الدوران والتقلب
في عملية الدوران الدوراني، توضع المكونات داخل أسطوانة تدور ببطء. يتم رفع المحتويات بفعل الحركة وتسقط بشكل متكرر، مما يولد حركة احتكاك ودوران.
تُعدّ هذه العملية بسيطة وفعّالة نسبياً، ولكنها قد تستغرق وقتاً طويلاً. وهي مناسبة لإزالة النتوءات، وتدوير الحواف، والتشطيب العام للمكونات الصغيرة المقاومة للصدمات.
الدوران الاهتزازي
في عملية الدوران الاهتزازي، ينقل خزان حركة سريعة ومتحكم بها إلى قطع العمل والوسائط. وتتقدم المكونات عبر الكتلة الكاشطة من خلال تذبذبات صغيرة ومستمرة.
يُتيح هذا النظام عملية أكثر تجانسًا ودقة بشكل عام من الأسطوانة الدوارة. فهو يحافظ على الشكل بشكل أفضل ويسمح بتحكم أدق في التشطيب.
الدوران المركزي
تستخدم أنظمة الطرد المركزي حاويات تدور بحركة مركبة، مما يولد قوى أكبر من الدوران التقليدي. ويكون تأثير الكشط أكثر كثافة ويقلل بشكل كبير من أوقات المعالجة.
إنها تقنية مناسبة للمكونات الصغيرة والمقاومة، ولكنها تتطلب معايير دقيقة لتجنب الصدمات أو التشوهات أو الإزالة المفرطة.
الدوران المغناطيسي
تستخدم عملية الصقل المغناطيسي إبرًا أو عناصر صغيرة من الفولاذ المقاوم للصدأ يتم تحريكها بواسطة مجال مغناطيسي. تصل هذه العناصر إلى التجاويف والمناطق التي يصعب الوصول إليها، مما ينتج عنه سطح نهائي ناعم ومتجانس.
يُعدّ هذا المنتج مناسبًا بشكل خاص للأجزاء الصغيرة والمكونات الدقيقة والقطع ذات الأشكال الهندسية المعقدة. ومع ذلك، فهو غير مناسب لجميع الأحجام وأنواع المواد.
الوسائط الكاشطة
الوسائط هي العناصر التي تتلامس مع المكونات. ويمكن أن يكون لها أشكال وأحجام وخصائص كاشطة مختلفة.
ومن بين أكثرها استخدامًا ما يلي:
- الوسائط الخزفية؛
- عناصر بلاستيكية كاشطة؛
- كرات ودبابيس معدنية؛
- قشور الخضراوات المطحونة؛
- حبيبات الخشب؛
- مسحوق كوز الذرة؛
- مواد اصطناعية للتلميع.
يجب أن يسمح الشكل للوسائط بالوصول إلى الأسطح دون أن تعلق في الثقوب والخيوط والتجاويف.
الوسائط الخزفية
تتميز وسائط القطع الخزفية بأداء قطع عالٍ، وتُستخدم لإزالة النتوءات والأكاسيد وآثار التشغيل. وهي متوفرة بأشكال مثلثة أو أسطوانية أو كروية أو ذات أشكال محددة.
يمكن أن تكون هذه المواد قاسية على الأسطح الحساسة، ويجب اختيارها بناءً على صلابة وحجم المكونات.
الوسائط البلاستيكية
تتميز الوسائط البلاستيكية عموماً بخفة وزنها وقلة تأثيرها على الأسطح. وهي مناسبة للمعادن اللينة نسبياً، مثل الألومنيوم وبعض السبائك الخفيفة، أو عندما ترغب في الحد من استدارة الحواف.
يمكن تحميلها بمواد كاشطة مختلفة لتحقيق قدرة قطع محددة.
بيئات نباتية
تُستخدم حبيبات الذرة وقشور الجوز ومواد نباتية أخرى بشكل أساسي في دورات التنظيف الجاف والتجفيف والتلميع. ويمكن دمجها مع معاجين محددة.
تتميز هذه الوسائط بتأثير لطيف نسبياً وهي مناسبة لتلميع المكونات الصغيرة، ولكنها قد تترك رواسب في التجاويف.
تدحرج مبلل
في عملية التنظيف الرطبة، يُضاف الماء ومواد التنظيف أو التشحيم. ينقل السائل الرواسب، ويبرد الكتلة، ويمنع انسداد المواد الكاشطة.
كما يمكن للمنتجات المستخدمة أن تمنع التآكل المؤقت وتحافظ على نظافة السطح أثناء الدورة.
التجفيف الجاف
يستخدم التلميع الجاف مواد نباتية أو صناعية دون إضافة الماء. ويُستخدم بشكل أساسي للتلميع والتجفيف والتشطيب النهائي.
تُنتج هذه العملية غبارًا وقد تُولّد كهرباء ساكنة. يجب إزالة البقايا تمامًا من المكونات بعد المعالجة.
إزالة النتوءات
بعد عمليات القطع أو الطحن أو التشكيل أو القص، قد تبقى نتوءات رقيقة تسمى النتوءات . يعمل الصقل بشكل أساسي على المناطق الأكثر تعرضًا ويقلل من حجمها تدريجيًا.
لا يمكن إزالة جميع النتوءات بشكل فعال. فالنتوءات الكبيرة جدًا أو تلك الموجودة في مناطق محمية تتطلب معالجة يدوية أو ميكانيكية آلية مسبقة.
تقريب الحواف
يؤدي التلامس مع الوسائط إلى تليين الحواف الحادة. وهذا بدوره يحسن من سهولة التعامل، ويقلل من خطر الجروح، ويسهل تطبيق بعض الطلاءات.
مع ذلك، في المكونات الدقيقة، قد يؤدي التدوير المفرط إلى الإضرار بالأشكال الهندسية وأسطح التلامس والتوافق. لذا يجب الحد من دورة التدوير بعناية.
صقل الأسطح
تعمل عملية الصقل على توحيد مظهر المكونات وتقليل آثار العمليات السابقة الواضحة. ويمكن أن تكون النتيجة مطفية أو لامعة أو ساتانية، وذلك حسب نوع المادة المستخدمة ودورة الصقل.
لا ينتج بالضرورة سطحًا مستويًا تمامًا: فالعملية تتبع هندسة القطعة وتميل إلى العمل على المناطق الأكثر تعرضًا بشكل أكبر.
يُستخدم في الأسلحة
يمكن استخدام الجمباز على:
- دبابيس ومقابس؛
- الزناد والرافعة;
- البراغي والأجزاء الصغيرة؛
- مكونات الطلقة؛
- المستخلصات والقاذفات؛
- أجزاء صغيرة من مصراع النافذة؛
- المكونات التي يتم الحصول عليها عن طريق التشكيل بالضغط أو باستخدام التحكم الرقمي بالحاسوب (CNC)؛
- علب الخراطيش المخصصة لإعادة التعبئة.
تتطلب الأجزاء ذات الأسطح الوظيفية الحرجة الحماية، أو دورات قصيرة، أو عمليات تشغيل بديلة.
تنظيف علب الخراطيش
في إعادة تعبئة الذخيرة، يُستخدم التلميع عادةً لتنظيف وتلميع الخراطيش المعدنية . غالباً ما تستخدم الأنظمة الجافة حبيبات نباتية، بينما قد تستخدم الأنظمة الرطبة دبابيس صغيرة من الفولاذ المقاوم للصدأ.
تزيل عملية المعالجة البقايا والأكسدة السطحية، ولكن يجب فصل العلب عن الوسائط وشطفها وتجفيفها جيدًا قبل إعادة استخدامها.
التحضير للعلاجات
يمكن أن يكون السطح المصقول مناسبًا للتلميع، أو طلاء النيكل، أو الأنودة، أو غيرها من المعالجات. قبل التشطيب النهائي، يجب إزالة جميع المواد الكاشطة والزيوت والمركبات المتبقية.
يجب أن تكون درجة الخشونة متوافقة مع الطلاء المقصود: فالسطح الأملس جدًا أو الملوث يمكن أن يقلل من التصاقه.
الصقل والتنظيف بالرمل
تعتمد عملية السفع الرملي على قذف جزيئات كاشطة على السطح، مما يسمح بتشكيل حتى المكونات الكبيرة. أما عملية الصقل بالدوار، فتستخدم الحركة الجماعية للأجزاء والوسائط داخل حاوية.
غالباً ما ينتج عن السفع الرملي سطح نهائي غير لامع موحد؛ أما التلميع فهو فعال بشكل خاص لإزالة النتوءات وتدوير العديد من المكونات الصغيرة في وقت واحد.
التقليب والتنعيم
تُجرى عملية الصنفرة عادةً باستخدام مادة كاشطة موجهة على السطح، مما يسمح بالتحكم الموضعي. أما عملية الصقل بالدوار، فتُعالج جميع المكونات في وقت واحد دون تدخل مباشر على كل قطعة على حدة.
وبالتالي فهو أكثر إنتاجية، ولكنه يوفر تحكمًا أقل في المناطق الفردية وهندسة أكثر دقة.
الصقل والتلميع
تستخدم عمليات التلميع التقليدية الأقراص واللباد والمواد الكاشطة للحصول على لمعان عالٍ. ويمكن للتلميع بالدوار أن ينتج لمسة نهائية شديدة اللمعان باستخدام وسائط محددة، لكن النتيجة تعتمد على شكل ومادة المكونات.
بالنسبة للأسطح الجمالية عالية الجودة بشكل خاص، قد يكون التلميع اليدوي اللاحق ضرورياً.
التحكم في الأبعاد
تُزيل عملية الصقل المواد بشكل أساسي من الحواف والأسطح المكشوفة. وعلى الرغم من أن نسبة الإزالة منخفضة عموماً، إلا أن الدورات الطويلة قد تُغير الأبعاد والأشكال.
وعلى وجه الخصوص، يجب التحقق مما يلي:
- أسطح الإغلاق؛
- أسطح الدعم؛
- خيوط؛
- ثقوب معايرة؛
- حواف وظيفية؛
- العلامات والنقوش.
فصل المكونات
بمجرد اكتمال الدورة، يجب فصل قطع العمل تمامًا عن مادة الكشط. إذ يمكن أن تعلق جزيئات الكشط في التجاويف والثقوب المغلقة والخيوط.
يمكن إجراء الفصل باستخدام المناخل أو الشبكات أو الأنظمة المغناطيسية أو الاختيار اليدوي، وذلك حسب حجم المواد المستخدمة.
مخاطر المعالجة
قد تتسبب الدورة غير الصحيحة في:
- استدارة مفرطة للحواف؛
- انبعاجات ناتجة عن تأثيرات متبادلة؛
- تغيير التفاوتات؛
- وسائط عالقة في الثقوب؛
- تشطيب غير منتظم؛
- التلوث السطحي؛
- فقدان العلامات السطحية؛
- التآكل بعد دورات البلل.
المزايا الرئيسية
- المعالجة المتزامنة للعديد من المكونات؛
- تقليل النتوءات؛
- توحيد التشطيب؛
- تخفيف الحواف المتحكم به؛
- إمكانية العمل في بيئة رطبة أو جافة؛
- انخفاض التكاليف في الإنتاج الضخم؛
- خيارات واسعة من الوسائط والنتائج؛
- انخفاض الحاجة إلى التدخل اليدوي.
حدود العملية
تُعدّ عملية الصقل بالرمل أقل انتقائية من العمليات اليدوية، ولا تُميّز بين المناطق الجمالية والأسطح الوظيفية. وقد تتطلب المكونات الدقيقة أو عالية الدقة استخدام أقنعة أو فواصل أو طرق أخرى.
تعتمد النتيجة على مزيج من الآلة والوسائط والمركب والمدة وكمية الأجزاء. قد تكون دورة مناسبة لمكون ما ضارة بمكون آخر.
نهاية مثمرة
تتيح عملية الصقل إزالة النتوءات وتنظيف وتنعيم العديد من المكونات الصغيرة في آن واحد . ولذلك فهي عملية مهمة في صناعة الأسلحة الصناعية وفي تحضير الأجزاء الصغيرة.
تعتمد فعاليته على التوازن الصحيح بين القدرة على الكشط والحفاظ على الشكل الهندسي، خاصة عند وجود تفاوتات ضيقة وأسطح وظيفية.
































