


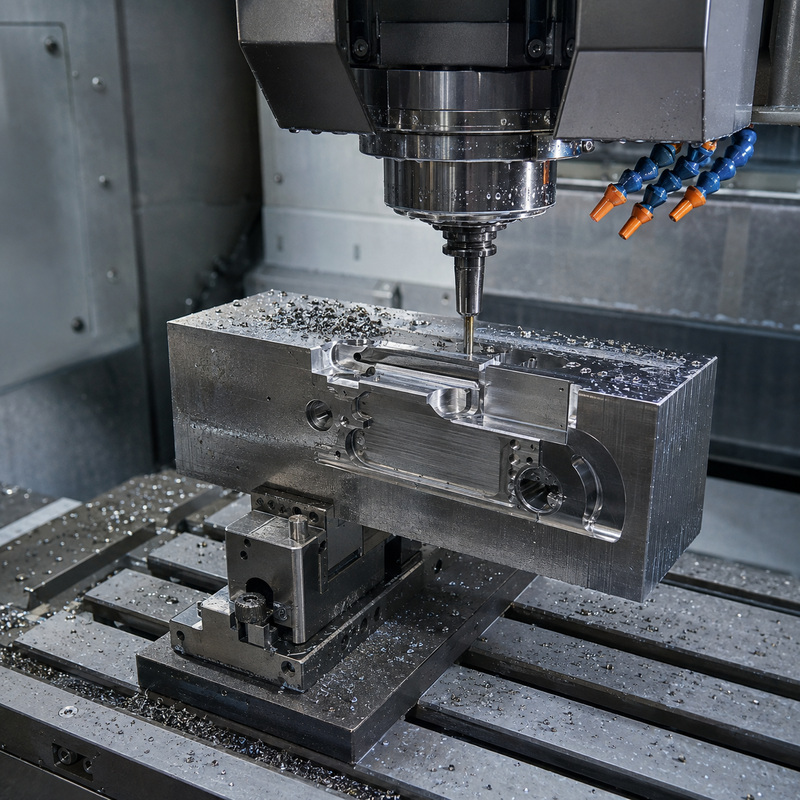
Die spanende Bearbeitung ist ein Fertigungsverfahren, bei dem ein Bauteil durch Abtragen von Material aus einem massiven Stahlblock, einer Leichtmetalllegierung oder einem anderen metallischen Werkstoff hergestellt wird. In der Waffenindustrie wird dieses Verfahren hauptsächlich zur Fertigung von Gehäusen, Verschlüssen, Rahmen, Verschlüssen, Schlitten, Monoblöcken und anderen Strukturelementen eingesetzt , die hohe Maßgenauigkeit, mechanische Festigkeit und Passgenauigkeit erfordern.
Der Ausdruck „aus dem Vollen gefräst“ bedeutet daher, dass das Werkstück nicht durch Formen, Druckgießen oder Zusammensetzen mehrerer Teile entsteht, sondern schrittweise innerhalb einer kompakten Masse durch Fräsen, Drehen, Bohren, Schleifen und Funkenerosion geformt wird.
Wie die Festkörperbearbeitung durchgeführt wird
Der Prozess beginnt typischerweise mit einem Stab, Rohling oder Metallblock, der zuvor anhand der erforderlichen Eigenschaften ausgewählt wurde. Das Material durchläuft verschiedene mechanische Bearbeitungsprozesse, bis die endgültige Bauteilgeometrie erreicht ist.
Die Hauptphasen der Festkörperbearbeitung können Folgendes umfassen:
- Grobzuschnitt in den für die Produktion notwendigen Abmessungen;
- Rauharbeit, bei dem eine große Menge an Material rasch abtransportiert wird;
- CNC-Fräsen der Außenflächen und inneren Hohlräume;
- drehen von zylindrischen oder rotationssymmetrischen Teilen;
- Bohren und Ausbohren der Sitze, die für Stifte, Schrauben und mechanische Teile vorgesehen sind;
- Elektroerosion um komplexe Innenprofile, präzise Kanten und Hohlräume zu erhalten, die mit herkömmlichen Werkzeugen schwer zu erreichen sind;
- Thermalbehandlungen um Härte, Zähigkeit und Verschleißfestigkeit zu erhöhen;
- Schleifen und Fertigstellen von funktionalen Oberflächen;
- Dimensionskontrolle unter Verwendung traditioneller Instrumente oder dreidimensionaler Messsysteme.
Am Ende des Produktionszyklus kann das Bauteil poliert, brüniert, verchromt, nitriert, anodisiert, mit Cerakote beschichtet oder anderen Schutz- und Dekorationsbehandlungen unterzogen werden.
CNC-Maschinen in der modernen Waffenherstellung
Die Verbreitung von CNC-Bearbeitungszentren hat die Massivbearbeitung grundlegend verändert. Moderne Vier- und Fünf-Achs-Maschinen können mehrere Oberflächen gleichzeitig bearbeiten, wodurch die Anzahl der Werkstückumpositionierungen reduziert und extrem enge Toleranzen eingehalten werden.
Das Bearbeitungsprogramm wird auf Basis eines mit CAD-Software erstellten dreidimensionalen Modells entwickelt. Mithilfe von CAM-Systemen wird die Geometrie in die Bahnen übersetzt, denen die Werkzeuge folgen, um das Material schrittweise abzutragen.
Diese Technologie ermöglicht die Fertigung hochkomplexer Bauteile mit bemerkenswerter Wiederholgenauigkeit. Die Präzision der Maschine macht manuelle Arbeitsschritte jedoch nicht überflüssig: Bei hochwertigen Waffen bleiben die Inspektion, Justierung und Endbearbeitung durch den Büchsenmacher unerlässlich.
Die Bearbeitung des Verschlusses aus dem Vollen
Das Systemgehäuse ist eines der Bauteile, bei denen die Bearbeitung aus massiven Blöcken eine entscheidende Rolle spielt. Bei Kipplauf-Schrotflinten beherbergt es den Abzugsmechanismus, trägt zur Verriegelung der Waffe bei und muss den beim Schuss entstehenden Belastungen standhalten.
Um ein stabiles Systemgehäuse herzustellen, verwendet man in der Regel einen Block aus hochfestem legiertem Stahl oder, bei besonders leichten Waffen, einen Block aus hochfester Aluminiumlegierung, in der Branche allgemein als Ergal bekannt. Im letzteren Fall können Stahleinsätze oder -verstärkungen in den am stärksten beanspruchten Bereichen angebracht werden.
Aus dem Rohling werden die Außenflächen, Stiftaufnahmen, Auflageflächen, Schlossgehäuse und Aussparungen für die inneren Mechanismen gefräst. Der Materialabtrag kann beträchtlich sein, und in manchen Fällen wiegt das fertige Bauteil nur noch einen Bruchteil des ursprünglichen Rohlings.
Bei hochwertigen Doppelflinten, Bockflinten und Expressgewehren folgt auf die mechanische Bearbeitung oft eine aufwendige manuelle Justierungsphase . Der Büchsenmacher prüft den Kontakt zwischen Verschluss, Monoblock, Verriegelungswarzen, Stiften und Schlössern und bearbeitet die Oberflächen so lange, bis eine präzise und gleichmäßige Passform erreicht ist.
Verschluss und Rahmen von Gewehren, gefräst aus massivem Material
Bei Repetiergewehren kann das Systemgehäuse aus einem massiven Block aus legiertem Stahl oder Edelstahl gefertigt werden. Die Bearbeitung umfasst den Verschlusskanal, den Auswurfschacht, den Laufsitz, die Verriegelungsflächen sowie die Befestigungen für Abzug und Schaft.
Besonderes Augenmerk gilt den Auflageflächen der Verschlusswarzen. Ihre Geometrie beeinflusst die Druckverteilung, die Sicherheit der Waffe und die Wiederholgenauigkeit der Verschlusspositionierung nach jedem Ladezyklus.
Bei Systemen, die für Präzisionsschießen ausgelegt sind, ermöglicht die Bearbeitung aus dem Vollen auch die direkte Integration von Elementen wie der Optikschiene, dem Rückstoßstollen oder speziellen Versteifungssystemen in den Rahmen , wodurch die Anzahl der separaten Bauteile reduziert wird.
Fensterläden, Wagen und Kleinteile
Die Vollendung wird auch für Verschlüsse, Schlitten von halbautomatischen Pistolen, Handschützer aus Metall, Abzugsbügel, Hebel, Abzüge und andere Bauteile eingesetzt. In diesen Fällen hängen die Materialwahl und der Fertigungszyklus von den Belastungen ab, denen das Bauteil ausgesetzt sein wird.
Ein massiver Bolzen kann aus einem einzigen Stahlblock gefertigt oder mit einem separaten Kopf versehen und anschließend am Bolzenkörper befestigt werden. Die erste Lösung reduziert die Anzahl der zu montierenden Teile, während die zweite die Produktion, differenzierte Bearbeitungen und den möglichen Austausch einzelner Teile erleichtert.
Bei Pistolenschlitten ermöglicht das CNC-Fräsen die Herstellung von Führungen, Innensitzen, Auswurföffnungen, Griffkerben und Vorrichtungen für Rotpunktvisiere bei gleichzeitig hoher geometrischer Präzision.
Die verwendeten Materialien
Die Materialwahl richtet sich nach der Funktion des Bauteils, der Belastung und dem gewünschten Endgewicht. Zu den am häufigsten für die Zerspanung aus dem Vollen verwendeten Werkstoffen zählen:
- Kohlenstoffstähle und legierte Stähle, verwendet für Verschlussrahmen, Bolzen und Schlösser;
- Edelstähle, die für ihre Beständigkeit gegenüber Korrosion und Witterungseinflüssen geschätzt werden;
- hochfeste Aluminiumlegierungen, wird zur Gewichtsreduzierung von Klappgestellen, Brücken, Fahrgestellen und Zubehörteilen verwendet;
- Titanlegierungen, wird in Spezialanwendungen eingesetzt, bei denen geringes Gewicht, Festigkeit und Haltbarkeit erforderlich sind;
- Messing und Bronze, hauptsächlich für historische, dekorative Details oder spezifische mechanische Bauteile gedacht.
Es genügt nicht, ein Material einfach als „Stahl“ oder „Aluminium“ zu definieren. Die Qualität des resultierenden Bauteils hängt von der gewählten Legierung, der Struktur des Rohlings, den Wärmebehandlungen und der korrekten Konstruktion des Bauteils ab.
Bearbeitung aus dem Vollen, Schmieden und Gießen: die Unterschiede
Der Begriff „aus dem Vollen“ sollte nicht mit der Art des Rohlings verwechselt werden, von dem der Prozess ausgeht. Ein Bauteil kann aus einem gewalzten Block, aber auch aus einem zuvor geschmiedeten Rohling gefräst werden. In beiden Fällen wird die endgültige Geometrie durch Materialabtrag erzielt.
Beim Schmieden wird das Metall durch Druck oder Hämmern verformt, wodurch seine Struktur der Form des Werkstücks angepasst wird. Dieses Verfahren kann hervorragende mechanische Eigenschaften erzielen, insbesondere bei geeigneter Faserführung.
Beim Gießen hingegen wird das Metall verflüssigt und in eine Form gegossen. Moderne Mikrogussverfahren ermöglichen die Herstellung hochwertiger Bauteile mit Geometrien, die den endgültigen Abmessungen sehr nahe kommen. Dadurch werden Bearbeitungszeiten und Materialabtrag reduziert.
Die Bearbeitung von Vollteilen ist daher nicht automatisch anderen Fertigungsmethoden überlegen. Die Endqualität hängt von der richtigen Kombination aus Material, Konstruktion, Prozess, Nachbehandlung und Kontrollen ab . Ein geschmiedetes und präzise bearbeitetes Bauteil kann hervorragende Leistungen erbringen, ebenso wie ein gut konstruiertes Feingussteil perfekt auf seinen vorgesehenen Zweck abgestimmt sein kann.
Die Vorteile der Bearbeitung aus dem Vollen
Im Rüstungssektor liegen die Hauptvorteile dieser Technologie in Folgendem:
- hohe Maßgenauigkeit und Wiederholbarkeit der Produktion;
- Möglichkeit des Erhaltens komplexe Geometrien und perfekt definierte Oberflächen;
- hervorragende Kontrolle der Verbindungen zwischen den Teilen;
- Fehlen von Schweißnähten oder Verbindungsstellen im Hauptkörper des Bauteils;
- Möglichkeit, das Projekt durch Eingriffe in das CNC-Programm zu modifizieren, ohne neue, komplexe Formen erstellen zu müssen;
- große Flexibilität bei der Herstellung von Kleinserien und kundenspezifischen Waffen;
- Möglichkeit, zusätzliches Material in den am stärksten beanspruchten Bereichen zurückzulassen;
- hohe Verarbeitungsqualität, die insbesondere bei hochwertigen Waffen von Bedeutung ist.
Einschränkungen und Kosten des Prozesses
Die Bearbeitung von Vollmaterial hat auch Nachteile. Sie erfordert teure Maschinen, Spezialwerkzeuge, präzise Programme und kann lange Bearbeitungszeiten mit sich bringen. Außerdem wird ein erheblicher Teil des Ausgangsmaterials in Späne umgewandelt.
Beim Fräsen ist es wichtig, Temperaturen, Vibrationen, Werkzeugverschleiß und Eigenspannungen zu überwachen. Ungleichmäßiger Materialabtrag kann zu Werkstückverformungen führen, insbesondere bei der Herstellung dünner Wände oder tiefer Kavitäten.
Die Kosten hängen daher nicht nur vom Wert des Materials ab, sondern auch von der Anzahl der Platzierungen, den Maschinenstunden, der geometrischen Komplexität, den nachfolgenden Bearbeitungen und dem Umfang der für die Endbearbeitung erforderlichen manuellen Arbeit.
Ist „aus dem Vollen gefräst“ immer gleichbedeutend mit höherer Qualität?
Im Geschäftsjargon wird der Begriff „aus dem Vollen gefräst“ oft als Prestigemerkmal verwendet. Die Definition allein garantiert jedoch nicht die Überlegenheit des Bauteils.
Ein Bauteil aus ungeeigneten Materialien, mit ungenauen Toleranzen gefertigt oder falsch wärmebehandelt, kann einem hochwertigen Schmiede- oder Feingussteil unterlegen sein. Um eine Waffe richtig zu beurteilen, muss der gesamte Herstellungsprozess berücksichtigt werden, nicht nur die Methode der Metallbearbeitung.
Solide Handwerkskunst entfaltet ihren vollen Wert in Kombination mit einem durchdachten Design, zertifizierten Materialien, präzisen Maschinen, strengen Kontrollen und, bei hochwertigen Waffen, dem Fachwissen des Büchsenmachers, der für die Endjustierung zuständig ist.
Industrielle Bearbeitung und Eingriff des Büchsenmachers
Moderne CNC-Technologien ermöglichen uns Präzisionsgrade, die einst kaum vorstellbar waren. Die Qualität einer Waffe hängt jedoch nicht allein von der Maschine ab. Bei fortschrittlichen Industrieprodukten ermöglicht die Präzision des Fertigungsprozesses austauschbare Komponenten und hochgradig konsistente Baugruppen.
Bei handgefertigten und hochwertigen Waffen bildet die Bearbeitung aus massiven Blöcken jedoch oft den Ausgangspunkt für nachfolgende manuelle Arbeitsschritte. Der Büchsenmacher prüft die Kontakte, beseitigt kleinere Unebenheiten, justiert die Verschlüsse und bereitet die Oberflächen für die Gravur und Endbearbeitung vor.
Die Kombination aus digitaler Technologie und handwerklichem Know-how ermöglicht die Herstellung mechanisch effizienter, ästhetisch ansprechender Bauteile, die so konstruiert sind, dass sie über lange Zeit Präzision und Funktionalität bewahren.
Schlussfolgerungen
Die Bearbeitung von Vollmaterial ist eine der wichtigsten Techniken im modernen Waffenbau. Sie ermöglicht die Herstellung von Gehäusen, Verschlüssen, Bolzen und anderen Bauteilen aus einem einzigen Metallblock mit komplexen Geometrien, engen Toleranzen und hoher Festigkeit.
Ihr Wert liegt nicht nur in der Menge des abgetragenen Metalls, sondern auch in der Kontrolle jedes einzelnen Produktionsschritts: von der Legierungswahl über die CNC-Programmierung und Wärmebehandlung bis hin zur Maßprüfung und allen manuellen Nachjustierungen. Genau dieses ausgewogene Zusammenspiel dieser Elemente unterscheidet einen einfachen mechanischen Prozess von einem wirklich hochwertigen Büchsenmacherprojekt.






























