
Η κατασκευή καλαμιών στο παρελθόν απαιτούσε μεγάλη χειρωνακτική δεξιότητα, πολλή δουλειά και συνεχή αναζήτηση υλικών.
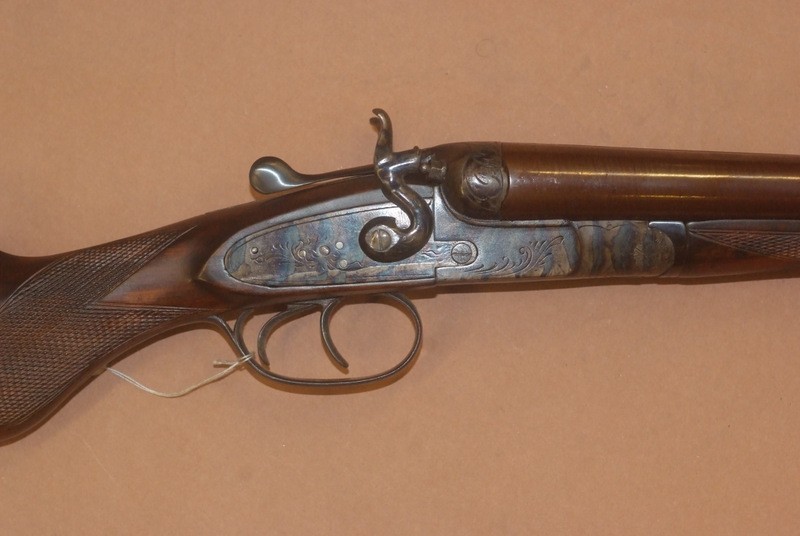
Η κάννη του κυνηγετικού τουφεκιού είναι το βασικό μέρος κάθε πυροβόλου όπλου. Σήμερα, όπως και στο παρελθόν, ανάλογα με το υλικό από το οποίο είναι κατασκευασμένη, την κάννη για διάφορα διαμετρήματα και το σχήμα της, μπορεί να φέρει είτε μεγάλη ικανοποίηση είτε πικρή απογοήτευση. Σήμερα, οι κάννες παράγονται κυρίως με βιομηχανικές διαδικασίες και εξαιρετικά προηγμένους χάλυβες, αλλά κάποτε, αυτό δεν ίσχυε καθόλου.
Οι πρώτες κάννες κυνηγετικών τυφεκίων ήταν οι λεγόμενες «στριφτές» , δημιουργίες που απαιτούσαν μια εξαιρετικά μακρά διαδικασία κατασκευής και μια ομάδα εξειδικευμένων τεχνιτών για να επιτευχθεί ένα ικανοποιητικό αποτέλεσμα. Απαιτούνταν επομένως υπομονή και μεγάλη δεξιότητα. Η σύνθετη διαδικασία περιελάμβανε μια μακριά, κωνική σιδερένια ράβδο, την οποία οι τεχνίτες του 1800ου αιώνα ονόμαζαν άξονα. Μετά από προκαταρκτική θέρμανση, μικρές μεταλλικές ράβδοι μήκους μερικών χιλιοστών σε κάθε πλευρά τυλίγονταν σπειροειδώς γύρω της. Το υλικό για τις ράβδους ήταν το αποτέλεσμα μιας μεταλλικής ένωσης μεταξύ σιδήρου, χαλκού, χάλυβα, ασημιού, νικελίου και μερικές φορές ακόμη και χρυσού, τα οποία ενώνονταν μεταξύ τους με θέρμανση και σφυρηλάτηση.
Μόλις ολοκληρωνόταν η σπειροειδής περιέλιξη, η οποία επιτεύχθηκε με εξαιρετική σφυρηλάτηση, πριν προχωρήσουν στα επόμενα βήματα, οι πυροβολητές θα εκτελούσαν μια πραγματική δοκιμή σε πάγκο στην κάννη, με τον δικό τους τρόπο. Αυτό συνίστατο στο κλείσιμο του σωλήνα στο στόμιο με ένα ξύλινο πώμα τυλιγμένο σε κουρέλια για αποτελεσματική σφράγιση, ενώ στο άλλο άκρο, αφού γέμισε την κάννη με νερό, εισαγόταν ένα πώμα από ιδιαίτερα σκληρό ξύλο (σχεδόν πάντα χρησιμοποιούνταν κρανιά).
Στη συνέχεια, ο πείρος χτυπήθηκε με ένα σφυρί, δημιουργώντας ουσιαστικά σημαντική πίεση στο εσωτερικό του σωλήνα. Έτσι, εάν ο σωλήνας δεν ήταν σωστά συγκολλημένος σε όλες τις ενώσεις του, θα ήταν ορατά σπασίματα και το καλάμι θα θεωρούνταν ελαττωματικό και δεν θα στέλνονταν για περαιτέρω επεξεργασία. Τα καλάμια (εκείνη την εποχή, μονόκαννα ή δίκαννα) στη συνέχεια ενώθηκαν με όλα τα μέρη που προορίζονταν να σχηματίσουν τις προεξοχές και τον σταυρό και προετοιμάστηκαν για τις εργασίες συγκόλλησης. Οι σωλήνες πρώτα δένονταν μεταξύ τους με όλα τα διάφορα μέρη: νευρώσεις, προεξοχές, μόρσα. Στη συνέχεια, όλα καλύφθηκαν με ένα μοναδικό μείγμα αργίλου και κοπριάς αλόγου. Το μείγμα αφέθηκε να στεγνώσει πολύ αργά.
Στη συνέχεια τοποθετήθηκε σε φούρνο μέχρι να φτάσει τους 800 βαθμούς, το σημείο τήξης του ορειχάλκινου συγκολλητικού. Η τήξη του ορείχαλκου, και επομένως η επίτευξη των 800 βαθμών, υποδεικνυόταν από το χρώμα της φλόγας, η οποία γινόταν πρασινωπή.
Μετά τη συγκόλληση και όταν το μέταλλο είχε επιστρέψει πλήρως σε θερμοκρασία δωματίου, οι κάννες ελέγχονταν και ισιώνονταν όπως απαιτούνταν. Το εργαλείο που χρησιμοποιείται για να γίνει αυτό χρησιμοποιείται ακόμα και σήμερα σε όλες σχεδόν τις εταιρείες κατασκευής όπλων και ουσιαστικά αποτελείται από έναν τροχό και δύο περιβλήματα που συγκρατούν την κάννη. Ο πυροβολητής, χρησιμοποιώντας το σύστημα σκίασης, σκόπευε την κάννη, εντόπιζε τα σημεία όπου χρειαζόταν ίσιωμα και εκτελούσε τις ρυθμίσεις περιστρέφοντας τον τροχό. Όλη η λειτουργία γινόταν χειροκίνητα - ή μάλλον, με το χέρι και το μάτι - και απαιτούσε σημαντική εμπειρία.
Στη συνέχεια, προχωρήσαμε στην εσωτερική βαθμονόμηση του κυλίνδρου, η οποία πραγματοποιήθηκε με μια μηχανή που ονομάζεται «banchina», εξοπλισμένη με έναν άξονα με εγκάρσια οπή, έναν κόφτη και ένα φορείο τροφοδοσίας.
Καθώς προχωρούσε η εργασία, οι κοπτήρες άλλαζαν χειροκίνητα, περιστρέφοντας τη μηχανή μπρος-πίσω μέχρι να επιτευχθεί το επιθυμητό διαμέτρημα. Στη συνέχεια, το έργο γυαλίζονταν με μόλυβδο και λάδι, χρησιμοποιώντας πάντα την ίδια μέθοδο εργασίας.
Γενικά, οι κάννες σχεδιάζονταν ώστε να έχουν ελάχιστο μήκος 80 cm και, όπως είναι εμφανές από τη διαδικασία, δεν είχαν το τρέχον τσοκ, αλλά ολόκληρη η κάννη ήταν ένα ενιαίο συνεχές τμήμα, πλατύτερο στο κλείστρο και στενότερο στο στόμιο. Εκείνη την εποχή, το τυπικό μήκος θαλάμης ήταν 75 mm για φυσίγγια 10 gauge, 65 mm για φυσίγγια 12, 16 και 20 gauge, και στη συνέχεια προοδευτικά μικρότερο από 60 σε 65 mm για τα μικρότερα διαμετρήματα.
Μετά από αυτές τις πραγματικές δραστηριότητες δόμησης των καλάμων, προχωρήσαμε στο φρεζάρισμα των προεξοχών και των τεντωμάτων χρησιμοποιώντας ένα "τρυπάνι βιολιού" τοποθετημένο στην κοιλιά.
Στη συνέχεια, τα βαρέλια μεταφέρονταν σε άλλους εργάτες για εξωτερικό τέντωμα, ώστε να εξαλειφθούν όλα τα συσσωρευμένα γρέζια. Η εργασία ουσιαστικά ολοκληρώθηκε με γυάλισμα, πριν προχωρήσουμε στη φάση του καμακώματος και στην επακόλουθη ένωση με τα ξύλινα μέρη (κοντάκι και μπροστινό μέρος).
Στην Ιταλία, και συγκεκριμένα στις περιοχές του Μπέργκαμο και της Μπρέσια, τα στριφτά βαρέλια παράγονταν μέχρι τις αρχές της δεκαετίας του 900.
__________________________________