


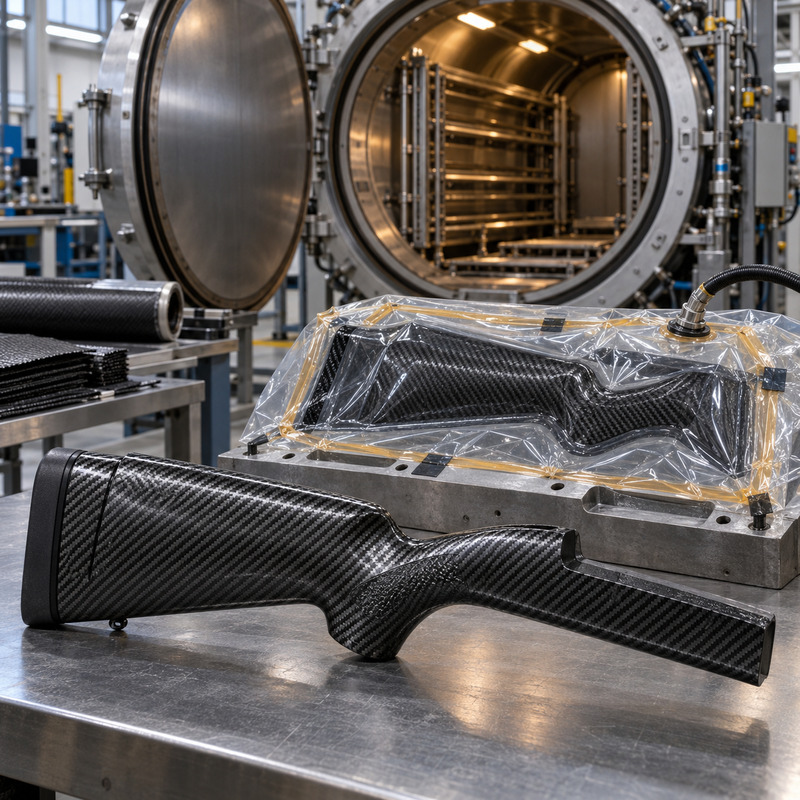
Le terme « carbone autoclavé » désigne généralement des composants composites constitués de fibres de carbone et de résine polymère, consolidés par un cycle contrôlé de température, de vide et de pression à l'intérieur d'un autoclave industriel.
L'autoclave ne cible pas une fibre de carbone spécifique, mais plutôt le système utilisé pour transformer les couches de matériau composite en un composant rigide et structurellement performant. Le procédé produit des stratifiés compacts avec une répartition uniforme de la résine et très peu de porosités internes.
Dans le secteur de la fabrication d'armes, cette technologie est principalement utilisée pour produire des crosses, des garde-mains, des châssis revêtus, des canons à manchon composite et d'autres composants légers pour les fusils de chasse et de tir sur cible.
Qu'est-ce qu'un matériau composite en fibre de carbone ?
Un composant communément appelé « carbone » est en réalité composé de deux éléments principaux :
- fibres de carbone : ils résistent à la plupart des contraintes et offrent résistance et rigidité ;
- matrice polymère : Généralement une résine thermodurcissable, elle maintient les fibres dans leur position prévue, transfère les charges et protège le renfort.
Les propriétés finales dépendent non seulement de la quantité de fibres présentes, mais aussi du type de fibres, de la résine, de l'orientation des couches, de la pression de consolidation, du cycle thermique et de la qualité de la mise en œuvre.
Le carbone ne se comporte pas comme un métal homogène. C'est un matériau anisotrope : sa résistance et sa rigidité varient selon la direction d'orientation des fibres.
Qu'est-ce qu'un autoclave composite ?
L'autoclave composite est une grande chambre pressurisée équipée de systèmes de contrôle de la température, de la pression et de la durée du cycle. Il ne faut pas le confondre avec l'autoclave classique utilisé pour la stérilisation médicale.
La pièce est insérée dans la chambre à l'intérieur d'un sac sous vide . Durant le cycle, le vide contribue à éliminer l'air et les composés volatils présents entre les couches, tandis que la pression externe comprime le stratifié contre le moule. Simultanément, la chaleur amène la résine à la température nécessaire à son durcissement.
Les valeurs de température et de pression ne sont pas universelles. Elles dépendent du système fibre-résine, de l'épaisseur du stratifié et des instructions du fabricant du préimprégné. De nombreux matériaux sont transformés à des températures comprises entre 80 et 180 °C environ , mais les cycles varient.
Le matériau pré-imprégné
La production en autoclave utilise souvent des tissus ou des rubans pré-imprégnés , également appelés préimprégnés. Dans ces matériaux, la résine est déjà répartie sur les fibres par le fabricant à un taux contrôlé.
Le préimprégné offre plusieurs avantages :
- rapport fibre/résine plus uniforme ;
- moins de variabilité entre les composants ;
- capacité à contrôler précisément l'orientation des fibres ;
- réduction de l'excès de résine ;
- meilleure qualité de stratifié ;
- Surface plus lisse après polymérisation.
De nombreux préimprégnés doivent être stockés à basse température afin de ralentir les réactions de la résine. Avant transformation, ils sont progressivement réchauffés aux conditions requises par le cycle de production.
Comment fabriquer un composant en carbone dans un autoclave
Conception stratifiée
Avant la production, la séquence des couches, appelée stratification , est définie . Chaque couche peut avoir des fibres orientées dans une direction différente pour résister à la tension, à la compression, à la torsion et à la flexion.
Un composant bien conçu peut combiner des fibres longitudinales, transversales et diagonales. Augmenter le nombre de couches ne garantit pas un résultat optimal : la position et l’orientation sont aussi importantes que l’épaisseur totale.
Préparation des moules
Le moule détermine la forme, la taille et la qualité de surface de la pièce. Il doit être rigide, stable à la température de traitement et traité avec un agent de démoulage permettant le retrait de la pièce après durcissement.
Placement des calques
Les feuilles de préimprégné sont découpées et placées dans le moule selon la séquence prévue. Durant cette phase, il est impératif d'éviter les plis, la contamination, le mauvais alignement des fibres et les poches d'air.
Dans les géométries complexes, des opérations de compactage sous vide intermédiaires peuvent être envisagées, utiles pour faire adhérer progressivement les couches au moule.
Application du sac sous vide
Des matériaux auxiliaires sont placés sur le stratifié, choisis en fonction du cycle de production :
- libérer les tissus;
- film séparateur ;
- matériau drainant ou absorbant ;
- tissu respirant ;
- sac résistant à la température ;
- mastic pour assurer l'étanchéité du système.
Une pompe extrait l'air du sac et maintient le vide pendant les phases requises. Avant de placer la pièce dans l'autoclave, le système est généralement contrôlé pour détecter d'éventuelles fuites.
cycle d'autoclave
Le composant subit un cycle programmé de chauffage, de maintien et de refroidissement. La pression exercée dans la chambre comprime le stratifié, tandis que le vide contribue à éliminer l'air emprisonné.
Lors du chauffage, la résine devient temporairement plus fluide, imprègne les fibres, puis polymérise, formant une structure rigide. La vitesse de chauffage, la pression, la température maximale et le temps de maintien doivent être contrôlés avec précision.
Refroidissement et finition
Après durcissement, la pièce est refroidie selon le cycle spécifié et démoulée. Viennent ensuite l'ébavurage, le perçage, le fraisage des logements, la mise en place des inserts et la finition de surface.
Les poussières produites lors du traitement du carbone sont fines, abrasives et conductrices d'électricité. Les opérations doivent donc être réalisées avec un système d'aspiration, des équipements de protection individuelle et un matériel approprié.
Pourquoi la pression et le vide sont importants
Le vide et la pression sont complémentaires. Le vide élimine une grande partie de l'air contenu dans le sac et facilite l'extraction des gaz produits pendant le cycle. La pression de l'autoclave comprime les couches, améliorant ainsi l'adhérence au moule et réduisant le volume des vides résiduels.
Un stratifié de qualité présente généralement les caractéristiques suivantes :
- faible porosité interne ;
- bonne adhérence entre les couches ;
- répartition uniforme de la résine ;
- épaisseur contrôlée ;
- surface lisse ;
- des fonctionnalités plus reproductibles.
Toutefois, la simple présence d'un cycle d'autoclave ne garantit pas automatiquement la qualité d'un composant. Une erreur de conception, de positionnement des fibres ou de cycle thermique peut compromettre le résultat.
Fibres unidirectionnelles et tissus tissés
Les fibres de carbone peuvent être utilisées sous forme de tissus ou de rubans unidirectionnels.
fibres unidirectionnelles
Dans les rubans unidirectionnels, la quasi-totalité des fibres sont orientées dans la même direction. Cette configuration confère une rigidité et une résistance élevées dans le sens des fibres, mais nécessite le chevauchement de couches d'orientations différentes pour résister aux charges multidirectionnelles.
tissus tissés
Ces tissus sont composés de fibres tissées selon différents motifs. Ils épousent plus facilement les surfaces courbes et produisent le motif esthétique caractéristique associé au carbone.
Cependant, la texture visible ne révèle pas la structure complète de la pièce. Sous la couche esthétique, on peut trouver des fibres unidirectionnelles, des renforts localisés, des âmes légères ou des inserts métalliques.
Stocks de carbone dans l'autoclave
Les crosses en fibre de carbone allègent le fusil tout en conservant une bonne rigidité. Elles sont particulièrement appréciées pour la chasse en montagne et les applications nécessitant des tirs à longue distance.
Une crosse composite peut être conçue comme une structure creuse, une coque renforcée de l'intérieur, ou encore autour d'un noyau léger. Les zones de contact avec le mécanisme, les vis et la plaque de couche nécessitent des inserts et des renforts conçus pour répartir correctement les charges.
Les principaux avantages sont:
- faible poids ;
- rigidité élevée ;
- sensibilité réduite à l'humidité par rapport au bois ;
- stabilité géométrique ;
- possibilité d'orienter les renforts dans les zones les plus sollicitées ;
- bonne résistance aux agents atmosphériques ;
- grande liberté dans la conception des formes.
Cependant, la légèreté peut accentuer le recul perçu. Le comportement de l'arme dépend également de la répartition du poids, de la forme de la crosse et du type de plaque de couche utilisée.
tiges revêtues de fibre de carbone
Certains fusils utilisent des canons composés d'un noyau en acier enveloppé ou revêtu de fibre de carbone. L'acier forme la chambre, l'âme et les rayures, tandis que le matériau composite contribue à la rigidité et à la maîtrise du poids.
Le terme « canon en carbone » est donc une simplification : les surfaces directement traversées par le projectile et soumises à la pression des gaz restent généralement métalliques.
Le comportement thermique dépend de la conception. La fibre de carbone présente une conductivité élevée dans son sens propre, tandis que l'orientation de la résine et du stratifié influe sur la diffusion de la chaleur. Il est inexact d'affirmer que toutes les barres revêtues de carbone refroidissent nécessairement plus vite que celles revêtues d'acier. Les performances et la répartition de la chaleur doivent être évaluées pour chaque produit.
carbone autoclavé et carbone imprimé
Tous les composants aspect carbone ne se valent pas. Vous pourriez rencontrer :
- stratifiés préimprégnés durcis en autoclave ;
- stratifiés consolidés uniquement dans le sac sous vide ;
- composants produits par infusion de résine ;
- matériaux moulés par compression à fibres courtes ;
- polymères chargés de particules ou de fibres de carbone ;
- parties simplement recouvertes d'un tissu esthétique ;
- surfaces décorées d'un film imitant la texture du carbone.
Ces matériaux peuvent présenter des propriétés très différentes. Une texture de surface visible ne prouve pas à elle seule que le composant est structurel, constitué de fibres continues ou produit en autoclave.
carbone et fibre de verre
La fibre de verre est moins coûteuse, offre une bonne résistance aux chocs et est non conductrice d'électricité. À configuration égale, la fibre de carbone permet généralement une plus grande rigidité pour une masse moindre.
Les structures hybrides peuvent également être utilisées dans les stocks, où le carbone et le verre sont combinés pour équilibrer le coût, la rigidité, le comportement aux chocs et la facilité de production.
Carbone et aluminium
Le carbone offre une rigidité spécifique élevée et permet la création de formes creuses très légères. L'aluminium, quant à lui, est plus facile à usiner, présente un comportement plus prévisible et permet la réalisation directe de filetages et de logements mécaniques dans le matériau.
Lorsque la fibre de carbone et l'aluminium entrent en contact en présence d'humidité, une corrosion galvanique peut se produire . C'est pourquoi on utilise des revêtements protecteurs, des couches isolantes, des mastics ou des inserts conçus pour isoler électriquement les matériaux.
Résistance aux chocs et aux dommages
Le carbone peut être très résistant dans les directions prévues par sa conception, mais il n'est pas indestructible. Un impact concentré peut endommager la matrice ou séparer les couches sans produire de déformation notable comme celle observée dans les métaux.
Les principaux défauts possibles sont les suivants :
- délamination : séparation entre les couches ;
- fissures de la matrice : fissures dans la résine ;
- rupture des fibres : perte de continuité du renforcement ;
- détachement des inserts : rupture entre la partie composite et la partie métallique ;
- porosité: présence de vides dans le stratifié ;
- écrasement de l'âme : possible dans les structures creuses ou en sandwich.
Des bruits anormaux, des zones ramollies, des renflements, des fissures ou une modification du son produit par un léger tapotement peuvent indiquer un dommage. Tout élément structurel suspect doit être inspecté par le fabricant ou un technicien qualifié.
Contrôles qualité
Les composants les plus critiques peuvent faire l'objet d'inspections visuelles, dimensionnelles et non destructives. Dans le domaine industriel, des méthodes telles que les ultrasons, la thermographie et la radiographie sont utilisées pour identifier les vides, les délaminations et les inclusions internes.
La qualité de la production dépend également du contrôle de :
- température de stockage des préimprégnés ;
- temps passé hors du congélateur ;
- nettoyage des couches ;
- orientation des fibres ;
- Scellage sous vide ;
- Évolution réelle de la température et de la pression ;
- polymérisation correcte de la résine.
Finition et entretien
La pièce peut être laissée avec une texture apparente ou peinte. Une finition transparente protège la résine des rayons UV, tandis qu'une peinture couvrante améliore le camouflage et renforce la protection de la surface.
Pour l'entretien, il est préférable d'utiliser des chiffons doux et des détergents compatibles avec la finition. Évitez les solvants agressifs, les abrasifs et les sources de chaleur intense.
Après un choc important, il est conseillé de vérifier soigneusement la zone, en particulier à proximité des vis, des fixations de sangles, des inserts, de la literie et autres points de concentration des contraintes.
Avantages du carbone autoclave
- rapport rigidité/poids élevé ;
- possibilité d'orienter les fibres en fonction des charges ;
- faible porosité si le procédé est réalisé correctement ;
- bonne répétabilité de la production ;
- stabilité face aux variations d'humidité ;
- possibilité de créer des structures creuses et des géométries complexes ;
- réduction du poids des stocks et des composants ;
- valeur technique et esthétique élevée.
Limites de carbone en autoclave
- coût élevé des matériaux, des moules et des équipements ;
- processus de production complexe ;
- besoin de personnel spécialisé ;
- comportement fortement dépendant de l'orientation des fibres ;
- possibilité de lésions internes peu visibles ;
- des réparations plus difficiles que celles de certains matériaux traditionnels ;
- nécessité d'inserts dans les zones filetées ou les zones soumises à des charges concentrées ;
- corrosion galvanique possible au contact de certains métaux ;
- plus complexes à recycler que les matériaux métalliques.
pensées finales
La fibre de carbone autoclave est l'une des technologies les plus avancées pour la production de composants d'armes légers et rigides. Ses avantages proviennent non seulement de la fibre utilisée, mais aussi de l'ensemble du procédé : conception du stratifié, qualité du préimprégné, orientation des couches, application du vide et contrôle du cycle de polymérisation.
Une texture esthétique irréprochable ne suffit pas à elle seule pour évaluer la qualité d'un composant. Ses performances réelles dépendent avant tout de sa structure interne. Correctement conçu et fabriqué, un composite en fibre de carbone offre une excellente combinaison de légèreté, de rigidité, de stabilité et de résistance aux intempéries , des atouts particulièrement précieux pour les fusils de chasse destinés au port à longue distance.































