


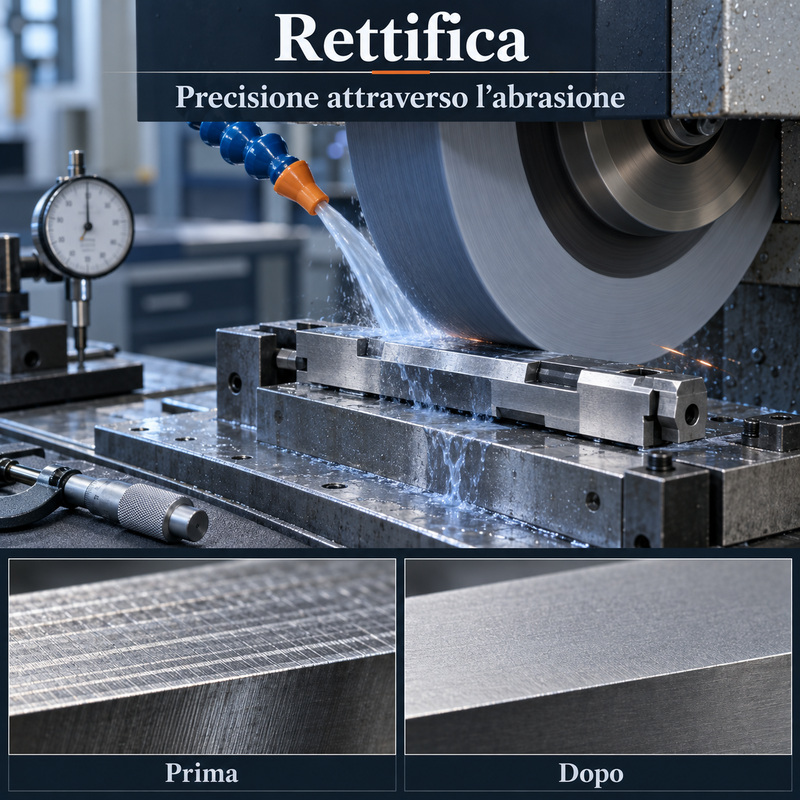
Le meulage est un procédé mécanique de précision qui utilise une meule abrasive pour enlever de très faibles quantités de matière. Il est généralement effectué après le fraisage, le tournage ou un traitement thermique, lorsque la pièce doit présenter des tolérances dimensionnelles serrées et une surface lisse. Dans l'armurerie , il est utilisé sur les verrous, les tenons de verrouillage, les axes, les guides, les faces de culasse, les composants du groupe détente et autres pièces où la géométrie et la qualité de surface influent directement sur le fonctionnement et la sécurité.
Qu'est-ce que la rectification ?
En rectification, on enlève de la matière à l'aide d'une meule composée de milliers de grains abrasifs. Chaque grain agit comme un minuscule outil de coupe, enlevant une quantité microscopique de métal.
La meule tourne à grande vitesse, tandis que la pièce est déplacée ou tournée selon la géométrie à obtenir.
Ce procédé est principalement utilisé pour :
- amener la pièce à sa taille finale ;
- forme et géométrie correctes ;
- obtenir des surfaces lisses ;
- travailler avec des matériaux durcis ;
- améliorer la planéité et la cylindricité ;
- réduire les erreurs résiduelles des processus précédents.
Comment ça marche ?
Au contact de la pièce, les grains abrasifs pénètrent sa surface et enlèvent de fines particules. Lorsqu'un grain perd son pouvoir abrasif, il peut se fracturer ou se détacher, exposant ainsi de nouvelles arêtes abrasives.
La capacité d'une meule à renouveler sa surface dépend du type d'abrasif, du liant et de la structure de l'outil.
La vitesse de la meule, l'avance, la profondeur de passe et le liquide de refroidissement doivent être adaptés au matériau usiné et à la finition requise.
La meule abrasive
La meule est composée de grains abrasifs agglomérés par un liant. Des espaces existent entre les grains pour permettre l'évacuation des copeaux et le passage du liquide de refroidissement.
Les principales caractéristiques sont les suivantes :
- type d'abrasif ;
- taille des granules ;
- dureté du liant ;
- structure plus ou moins ouverte ;
- forme et taille de la meule ;
- vitesse maximale autorisée.
Une meule mal choisie peut surchauffer la pièce, se boucher ou produire une finition inadéquate.
Les abrasifs utilisés
Le choix de l'abrasif dépend de la dureté et des caractéristiques du matériau à travailler.
Parmi les principaux abrasifs, on trouve :
- oxyde d'aluminium ;
- carbure de silicium ;
- nitrure de bore cubique ;
- diamant industriel.
L'oxyde d'aluminium est largement utilisé sur les aciers. Le nitrure de bore cubique est particulièrement adapté aux aciers trempés, tandis que le diamant est généralement utilisé sur les matériaux non ferreux très durs et les carbures.
La granulométrie
La granulométrie influe sur la vitesse d'enlèvement de matière et la rugosité finale. Les grains relativement gros enlèvent la matière plus rapidement, mais laissent une surface moins fine.
Les meules à grain fin produisent une meilleure finition et sont utilisées dans des opérations exigeant des tolérances plus serrées.
Le choix doit également tenir compte de la surface de contact : une très grande surface peut nécessiter une structure plus ouverte afin d’éviter l’accumulation de chaleur et de résidus.
Le meulage à plat
La rectification plane permet d'obtenir des surfaces planes, parallèles et régulières. La pièce est fixée sur une table, souvent à l'aide d'un mandrin magnétique, et passe sous la meule.
Dans l'industrie de l'armement, cela peut s'appliquer à :
- plans de bascule ;
- surfaces de fermeture;
- guider;
- assiettes;
- composants du groupe de déclenchement ;
- visages de soutien.
Même de très petites différences de planéité peuvent modifier la répartition des contacts et des contraintes.
Rectification cylindrique
Lors de la rectification cylindrique, la pièce tourne tandis que la meule rectifie sa surface extérieure. Ce procédé permet de contrôler le diamètre, la cylindricité et la concentricité.
Il peut être utilisé pour les volets, les goupilles, les bagues, les arbres et autres composants présentant des surfaces cylindriques.
La pièce peut être supportée entre pointes ou serrée à l'aide d'un mandrin. Un alignement correct est essentiel pour éviter la conicité et l'excentricité.
La rectification interne
La rectification intérieure consiste à usiner des trous et des surfaces cylindriques creuses à l'aide de meules de petit diamètre. Elle est utilisée lorsque l'alésage ou le tournage ne permettent pas d'atteindre la précision et la finition requises.
Cette technique peut être appliquée aux sièges, bagues, anneaux et boîtiers qui doivent s'emboîter avec d'autres composants.
La petite meule doit tourner à très grande vitesse et nécessite un contrôle précis des vibrations.
Rectification sans centre
En rectification sans centre, la pièce cylindrique n'est pas serrée entre pointes ni dans un mandrin. Elle est supportée par une meule abrasive, une meule de réglage et une lame de support.
Ce procédé permet le traitement rapide de broches, de goujons et de composants cylindriques produits en grande quantité.
Un réglage correct permet d'obtenir des diamètres uniformes et une bonne répétabilité.
Rectification de profil
La meule peut être façonnée pour reproduire une géométrie spécifique. Ce procédé est appelé rectification de profil.
Il est utilisé lorsque la pièce présente des rayons, des rainures, des angles ou des surfaces complexes qui doivent être finies avec une grande précision.
La forme de la meule doit être périodiquement rétablie pour compenser l'usure.
Diamanter la meule
En cours d'utilisation, la meule peut se déformer ou s'encrasser de débris métalliques. Le dressage diamanté , également appelé dressage, permet de lui redonner sa forme et son pouvoir de coupe.
Un outil diamanté enlève la couche extérieure de la meule, exposant ainsi de nouveaux grains abrasifs.
La précision du dressage influe directement sur la géométrie transférée au composant.
Le réfrigérant
Le meulage génère une chaleur concentrée sur une très petite surface de contact. Le liquide de refroidissement contribue à refroidir la meule et la pièce à usiner, lubrifie la zone de contact et élimine les particules enlevées.
Un débit insuffisant ou mal dirigé peut provoquer une surchauffe, des déformations et des altérations métallurgiques.
Le fluide doit atteindre la zone de coupe en continu, en évitant une barrière d'air générée par la rotation de la meule qui empêcherait le contact.
Le risque de surchauffe
Si la chaleur n'est pas maîtrisée, la surface risque de subir des brûlures de meulage . Ce défaut peut se manifester par une décoloration, une perte de dureté ou la formation de zones excessivement fragiles.
Les altérations les plus dangereuses ne sont pas toujours visibles à l'œil nu. Les hautes températures peuvent modifier la structure de l'acier et générer des contraintes résiduelles.
La vitesse, la profondeur de coupe, l'état de la meule et le liquide de refroidissement doivent donc être surveillés attentivement.
fissures de meulage
Une surchauffe suivie d'un refroidissement rapide peut provoquer des fissures superficielles. Ce risque est accru pour les composants trempés ou ceux dont la géométrie présente des variations brusques de section.
Les fissures peuvent être détectées par contrôle par particules magnétiques, par contrôle par ressuage ou par d'autres méthodes non destructives.
Un composant soumis à des contraintes élevées ne doit pas être considéré comme conforme sur la seule base de mesures dimensionnelles.
Meulage après trempe
De nombreuses pièces sont légèrement surdimensionnées avant le traitement thermique. La trempe et le revenu peuvent en effet engendrer de petites déformations.
Le meulage ultérieur permet de corriger ces variations et d'amener la pièce à sa dimension finale lorsque le matériau a déjà atteint la dureté attendue.
Cette séquence est courante dans la production de boulons, de tenons, de goupilles et de surfaces de verrouillage.
Rectification des volets
Les surfaces cylindriques et les ergots d'un obturateur doivent présenter des géométries précises. Le meulage et le contrôle dimensionnel permettent d'ajuster le diamètre, la concentricité et la planéité des surfaces de contact.
Une erreur peut affecter le flux, la répartition de la poussée et l'espace libre.
L'usinage doit donc être coordonné avec les dimensions du château et de la chambre à cartouche.
Les tenons de fermeture
Les tenons transmettent au bâti la poussée générée lors du tir. Leurs surfaces doivent être en contact parfait avec leurs logements respectifs.
Le meulage permet d'obtenir des surfaces lisses et des angles précis. Cependant, cette opération ne doit pas enlever de matière sans tenir compte de l'espace libre et de la géométrie générale du dispositif de fermeture.
Toute intervention sur ces pièces doit être effectuée exclusivement par du personnel qualifié.
Les mécanismes des fusils
Dans les mécanismes de culasse, le meulage peut être utilisé pour la finition des surfaces planes, des sièges et des surfaces destinées à s'emboîter avec les canons et les composants de verrouillage.
La planéité contribue à une bonne répartition des charges et à la stabilité du système.
Selon le type d'arme, un réglage manuel, un rodage et des contrôles de contact peuvent suivre le meulage.
Les surfaces à enclenchement
Certains éléments du groupe de déclenchement nécessitent des surfaces lisses et des angles extrêmement précis. Le meulage permet d'obtenir des géométries contrôlées après traitement thermique.
Un retrait ou une modification excessive des angles d'engagement peut compromettre le fonctionnement des dispositifs de sécurité.
La finition de ces pièces ne doit pas être confondue avec un simple polissage et doit strictement respecter la conception du mécanisme.
La précision réalisable
Le meulage permet d'atteindre des tolérances très serrées, mais le résultat dépend de l'ensemble du système composé de la machine, de la meule, de la pièce et du contrôle thermique.
Les principales variables sont les suivantes :
- rigidité de la rectifieuse ;
- équilibrage des roues ;
- qualité de la fixation ;
- température du composant ;
- usure abrasive ;
- précision de l'habillage ;
- méthode de mesure.
Les mesures doivent être prises lorsque la pièce a atteint une température stable.
Rugosité et finition
La surface rectifiée présente une texture due au passage des grains abrasifs. Sa rugosité dépend de la meule, de la vitesse de rotation, de l'avance et de la profondeur de passe.
Une surface très lisse n'est pas toujours la meilleure solution. Certains accouplements nécessitent une rugosité contrôlée pour retenir le lubrifiant ou assurer une bonne étanchéité.
La finition doit donc être définie en fonction du rôle du composant.
Broyage et mouture
Le fraisage utilise des outils aux arêtes de coupe géométriquement définies et permet d'enlever rapidement de grandes quantités de matière. Le meulage, en revanche, utilise de nombreux grains abrasifs et intervient généralement en fin d'usinage.
Le fraisage crée la géométrie principale ; la rectification corrige les dimensions, la planéité et la finition.
Les centres d'usinage CNC modernes ont considérablement amélioré la précision du fraisage, mais la rectification reste essentielle pour certains matériaux trempés et pour certains ajustements.
Rectification et rodage
Le meulage utilise une meule dure et permet d'enlever plus de matière que le rodage. Le rodage, quant à lui, utilise un outil abrasif relativement tendre pour améliorer le contact et la finition.
Le meulage permet généralement d'obtenir la géométrie principale finale de la pièce ; le rodage peut intervenir ultérieurement pour corriger de petites irrégularités.
Ces deux procédés sont complémentaires et ne sont pas interchangeables dans toutes les applications.
Meulage et polissage
Le polissage vise principalement à réduire la rugosité et à améliorer l'aspect. Le meulage permet également de contrôler la taille, la forme et la position des surfaces.
Une pièce polie peut présenter des tolérances incorrectes, tandis qu'une surface rectifiée peut conserver une texture visible tout en possédant une géométrie extrêmement précise.
Meulage et lissage
Le rodage intérieur utilise des pierres abrasives qui se dilatent contre la surface d'un alésage. Il produit un motif quadrillé caractéristique et est utilisé sur les cylindres et les surfaces internes.
La rectification intérieure, quant à elle, utilise une meule rotative de petit diamètre. Le choix de cette meule dépend de la géométrie, du matériau, de la tolérance et de la finition souhaitée.
Contrôle dimensionnel
Après rectification, la pièce est contrôlée à l'aide de micromètres, de comparateurs, de calibres d'alésage et de machines de mesure tridimensionnelles.
Ils peuvent être vérifiés :
- diamètre;
- platitude;
- parallélisme;
- cylindricité ;
- concentricité;
- angles et profils ;
- rugosité de surface.
Le contrôle doit vérifier à la fois la dimension et la forme géométrique. Un diamètre moyen correct ne garantit pas à lui seul une cylindricité adéquate.
Contrôles superficiels
Les composants les plus sollicités peuvent faire l'objet de contrôles destinés à identifier les fissures ou les altérations survenues lors de la fabrication.
Outre l'inspection visuelle, on peut recourir au contrôle par ressuage, au contrôle par magnétoscopie et au contrôle de la dureté de surface.
La nécessité et le type d'inspection dépendent de la fonction de la pièce et des conséquences de toute défaillance.
Le saviez-vous?
Une meule d'apparence parfaitement lisse est en réalité composée d'une multitude de minuscules arêtes de coupe. Lors du meulage, chaque grain enlève une particule microscopique et contribue à la forme finale de la surface.
En bref
La rectification utilise une meule abrasive à grande vitesse pour corriger les dimensions, la forme et l'état de surface d'une pièce. Elle permet d'usiner des aciers trempés et d'atteindre des tolérances difficiles à obtenir par fraisage ou tournage conventionnels.
Dans l'industrie des armes à feu, il est appliqué aux boulons, aux tenons, aux goupilles, aux guides, aux châssis et aux surfaces du groupe de détente.
Le résultat dépend du choix judicieux de la meule, du contrôle de la température, du refroidissement et des mesures finales. Une rectification mal exécutée peut entraîner des déformations, une perte de dureté ou des fissures, tandis qu'un processus maîtrisé garantit des ajustements précis et fiables.






























