


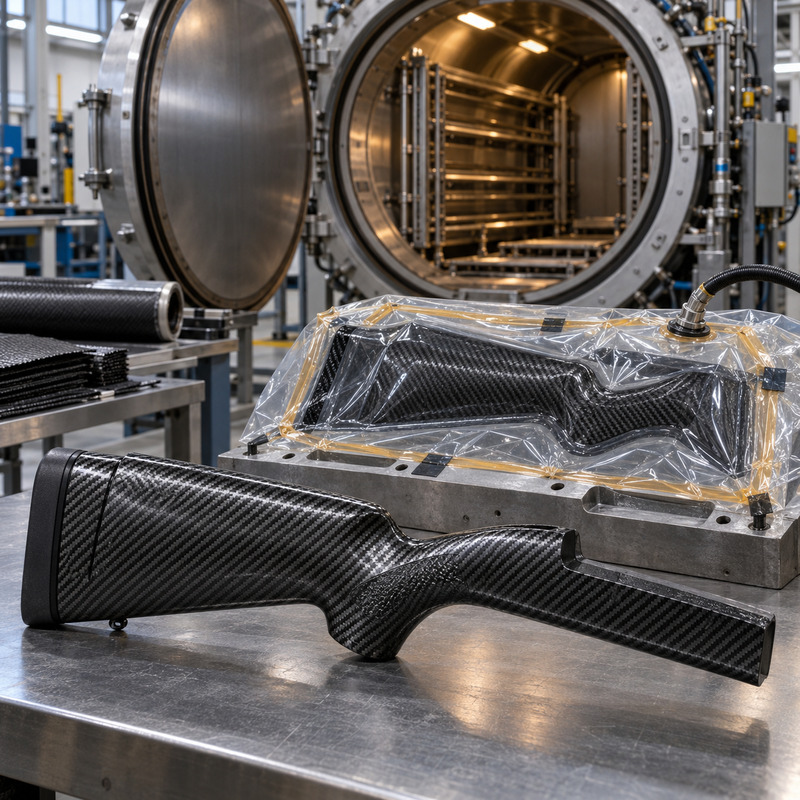
Pojam autoklavirani ugljik obično se odnosi na kompozitne komponente izrađene od ugljičnih vlakana i polimerne smole, konsolidirane kontroliranim ciklusom temperature, vakuuma i tlaka unutar industrijskog autoklava.
Autoklav ne identificira specifično karbonsko vlakno, već sustav koji se koristi za transformaciju slojeva kompozitnog materijala u krutu i strukturno učinkovitu komponentu. Proces proizvodi kompaktne laminate s jednoličnom raspodjelom smole i vrlo malo unutarnjih šupljina.
U sektoru proizvodnje oružja, ova se tehnologija uglavnom koristi za proizvodnju kundaka, prednjih dijelova puške, obloženih šasija, cijevi s kompozitnim čahurama i drugih laganih komponenti za lovačke i streljačke puške.
Što je kompozitni materijal od karbonskih vlakana?
Komponenta koja se obično naziva "ugljik" zapravo se sastoji od dva glavna elementa:
- karbonska vlakna: podnose većinu naprezanja i pružaju otpornost i krutost;
- polimerna matrica: Općenito termoreaktivna smola, drži vlakna u njihovom predviđenom položaju, prenosi opterećenja i štiti armaturu.
Konačna svojstva ne ovise samo o količini prisutnih vlakana. Vrsta vlakana, smola, orijentacija slojeva, tlak konsolidacije, toplinski ciklus i kvaliteta obrade također su ključni.
Ugljik se ne ponaša kao homogeni metal. To je anizotropni materijal : njegova čvrstoća i krutost variraju ovisno o smjeru u kojem su vlakna raspoređena.
Što je kompozitni autoklav?
Autoklav za kompozitne materijale je velika komora pod tlakom opremljena sustavima za kontrolu temperature, tlaka i vremena ciklusa. Ne treba ga miješati s uobičajenim autoklavom koji se koristi za medicinsku sterilizaciju.
Komponenta se ubacuje u komoru unutar vakuumske vrećice . Tijekom ciklusa, vakuum pomaže u uklanjanju zraka i hlapljivih proizvoda prisutnih između slojeva, dok vanjski tlak komprimira laminat uz kalup. Istovremeno, toplina dovodi smolu na temperaturu potrebnu za njezino stvrdnjavanje.
Vrijednosti temperature i tlaka nisu univerzalne. Ovise o sustavu vlakna-smola, debljini laminata i uputama proizvođača preprega. Mnogi se materijali obrađuju na temperaturama između približno 80 i 180 °C , ali postoje različiti ciklusi.
Prethodno impregnirani materijal
U autoklavnoj proizvodnji često se koriste prethodno impregnirane tkanine ili trake , koje se nazivaju i preprezi. U tim materijalima, smola je već nanesena na vlakna od strane proizvođača kontroliranom brzinom.
Prepreg nudi nekoliko prednosti:
- ujednačeniji omjer vlakana i smole;
- manja varijabilnost između jedne komponente i druge;
- sposobnost precizne kontrole orijentacije vlakana;
- smanjenje viška smole;
- bolja kvaliteta laminata;
- glatkija površina nakon polimerizacije.
Mnogi preprezi moraju se skladištiti na niskim temperaturama kako bi se usporile reakcije smole. Prije obrade, postupno se vraćaju u uvjete koje zahtijeva proizvodni ciklus.
Kako napraviti karbonsku komponentu u autoklavu
Dizajn laminata
Prije proizvodnje definira se slijed slojeva, nazvan slaganje . Svaki sloj može imati vlakna orijentirana u drugom smjeru kako bi izdržao napetost, kompresiju, torziju i savijanje.
Pravilno dizajnirana komponenta može kombinirati uzdužna, poprečna i dijagonalna vlakna. Samo povećanje broja slojeva ne jamči najbolji rezultat: položaj i orijentacija jednako su važni kao i ukupna debljina.
Priprema kalupa
Kalup određuje oblik, veličinu i kvalitetu površine komponente. Mora biti krut, stabilan na temperaturi obrade i tretiran sredstvom za odvajanje koje omogućuje uklanjanje dijela nakon stvrdnjavanja.
Postavljanje slojeva
Prepreg ploče se režu i stavljaju u kalup prema predviđenom redoslijedu. Tijekom ove faze moraju se izbjeći nabori, kontaminacija, neusklađena vlakna i zračni džepovi.
U složenim geometrijama mogu se predvidjeti međuoperacije vakuumskog zbijanja, korisne za postupno lijepljenje slojeva na kalup.
Primjena vakuumske vrećice
Pomoćni materijali se postavljaju na vrh laminata, odabrani prema proizvodnom ciklusu:
- otpuštanje tkiva;
- separatorska folija;
- materijal za drenažu ili upijanje;
- prozračna tkanina;
- vrećica otporna na temperaturu;
- brtvilo kako bi se osigurala hermetičnost sustava.
Pumpa izvlači zrak iz vrećice i održava vakuum tijekom potrebnih faza. Prije stavljanja komada u autoklav, sustav se obično provjerava na curenje.
Ciklus autoklaviranja
Komponenta prolazi kroz programirani slijed zagrijavanja, zadržavanja i hlađenja. Tlak koji se primjenjuje u komori komprimira laminat, dok vakuum nastavlja pomagati u uklanjanju zarobljenog zraka.
Tijekom zagrijavanja, smola privremeno postaje fluidnija, impregnira vlakna, a zatim polimerizira, formirajući krutu strukturu. Brzina zagrijavanja, tlak, maksimalna temperatura i vrijeme zadržavanja moraju se precizno kontrolirati.
Hlađenje i završna obrada
Nakon stvrdnjavanja, komponenta se hladi prema zadanom ciklusu i vadi iz kalupa. Nakon toga slijedi obrezivanje, bušenje, glodanje sjedišta, postavljanje umetaka i završna obrada površine.
Prašina koja nastaje tijekom obrade ugljika je fina, abrazivna i električno vodljiva. Stoga se radovi moraju izvoditi uz usisavanje, osobnu zaštitnu opremu i odgovarajuću opremu.
Zašto su tlak i vakuum važni
Vakuum i tlak obavljaju komplementarne funkcije. Vakuum uklanja većinu zraka sadržanog u vrećici i pomaže u izdvajanju plinova koji se proizvode tijekom ciklusa. Tlak autoklava komprimira slojeve, poboljšavajući prianjanje na kalup i smanjujući volumen preostalih šupljina.
Dobro uspostavljeni laminat obično ima:
- niska unutarnja poroznost;
- dobra adhezija između slojeva;
- ravnomjerna raspodjela smole;
- kontrolirana debljina;
- glatka površina;
- više ponovljivih značajki.
Međutim, sama prisutnost autoklavnog ciklusa ne jamči automatski kvalitetnu komponentu. Pogreška u dizajnu, postavljanju vlakana ili termičkom ciklusu može ugroziti rezultat.
Jednosmjerna vlakna i tkanine
Karbonska vlakna mogu se koristiti u obliku jednosmjernih tkanina ili traka.
Jednosmjerna vlakna
U jednosmjernim trakama gotovo sva vlakna su raspoređena u istom smjeru. Ova konfiguracija omogućuje visoku krutost i čvrstoću duž osi vlakana, ali zahtijeva preklapanje različito orijentiranih slojeva kako bi se izdržala višesmjerna opterećenja.
Tkane tkanine
Tkanine sadrže vlakna tkana u različitim uzorcima. One nude veću lakoću prilagođavanja zakrivljenim površinama i stvaraju karakterističan estetski uzorak povezan s ugljikom.
Međutim, vidljiva tekstura ne otkriva potpunu strukturu komada. Ispod estetskog sloja mogu se nalaziti jednosmjerna vlakna, lokalizirana ojačanja, lagane jezgre ili metalni umeci.
Zalihe ugljika u autoklavu
Kundaci od karbonskih vlakana smanjuju težinu puške uz zadržavanje dobre krutosti. Posebno su popularni za lov u planinama i za primjene koje zahtijevaju velike udaljenosti.
Kompozitni kundak može biti konstruiran kao šuplja struktura, kao školjka s unutarnjim ojačanjima ili oko lagane jezgre. Kontaktna područja s mehanizmom, vijcima i kundkom zahtijevaju umetke i ojačanja dizajnirana za pravilnu raspodjelu opterećenja.
Glavne prednosti su:
- mala težina;
- visoka krutost;
- smanjena osjetljivost na vlagu u usporedbi s drvom;
- geometrijska stabilnost;
- mogućnost orijentiranja armature u najopterećenijim područjima;
- dobra otpornost na atmosferske utjecaje;
- široka sloboda u dizajniranju oblika.
Međutim, mala težina može povećati percipirani trzaj. Ponašanje oružja također ovisi o raspodjeli težine, obliku kundaka i vrsti korištene ploče kundaka.
Šipke obložene karbonskim vlaknima
Neke puške koriste cijevi sastavljene od čelične jezgre omotane ili obložene karbonskim vlaknima. Čelik tvori komoru, cijev i žljebove, dok kompozitni materijal doprinosi krutosti i upravljanju težinom.
Izraz „karbonska cijev“ stoga je pojednostavljenje: površine koje projektil izravno prelazi i koje su izložene tlaku plina uglavnom ostaju metalne.
Toplinsko ponašanje ovisi o dizajnu. Karbonska vlakna mogu imati visoku vodljivost duž vlastitog smjera, dok orijentacija smole i laminata utječe na difuziju topline. Netočno je reći da se sve šipke obložene ugljikom nužno hlade brže od onih obloženih čelikom. Performanse i raspodjela topline moraju se procijeniti za svaki proizvod pojedinačno.
Autoklavirani ugljik i tiskani ugljik
Nisu sve komponente karbonskog izgleda jednake. Možete naići na:
- autoklavirano vulkanizirani prepreg laminati;
- laminati konsolidirani samo u vakuumskoj vrećici;
- komponente proizvedene infuzijom smole;
- kompresijski oblikovani materijali s kratkim vlaknima;
- polimeri punjeni česticama ili vlaknima ugljika;
- dijelovi jednostavno prekriveni estetskom tkaninom;
- površine ukrašene filmom koji imitira teksturu ugljika.
Ovi materijali mogu imati vrlo različita svojstva. Sama vidljiva tekstura površine ne dokazuje da je komponenta strukturna, izrađena od kontinuiranih vlakana ili proizvedena u autoklavu.
Karbon i stakloplastika
Stakloplastika je jeftinija, ima dobru otpornost na udarce i ne provodi električnu energiju. Za istu konfiguraciju, karbonska vlakna općenito omogućuju veću krutost uz manju masu.
Hibridne strukture se također mogu koristiti u kundcima, u kojima se ugljik i staklo kombiniraju kako bi se uravnotežili troškovi, krutost, ponašanje pri udaru i jednostavnost proizvodnje.
Ugljik i aluminij
Karbon nudi visoku specifičnu krutost i omogućuje izradu vrlo laganih šupljih oblika. Aluminij je, s druge strane, lakši za strojnu obradu, pokazuje predvidljivije ponašanje i omogućuje izradu navoja i mehaničkih sjedišta izravno u materijalu.
Kada karbonska vlakna i aluminij dođu u kontakt u prisutnosti vlage, može doći do galvanske korozije . Zbog toga se koriste zaštitni premazi, izolacijski slojevi, brtvila ili umetci dizajnirani za električno odvajanje materijala.
Otpornost na udarce i oštećenja
Ugljik može biti vrlo čvrst u smjerovima predviđenim njegovim dizajnom, ali nije neuništiv. Koncentrirani udar može oštetiti matricu ili odvojiti slojeve bez stvaranja primjetne deformacije poput one koja se opaža kod metala.
Glavni mogući nedostaci uključuju:
- delaminacija: odvajanje između slojeva;
- matrične pukotine: pukotine u smoli;
- lom vlakana: gubitak kontinuiteta armature;
- odvajanje umetaka: puknuće između kompozitnog i metalnog dijela;
- poroznost: prisutnost šupljina u laminatu;
- gnječenje duše: moguće u šupljim ili sendvič konstrukcijama.
Neobični zvukovi, omekšana područja, izbočine, pukotine ili promjene u zvuku koji proizvodi lagani udarac mogu ukazivati na oštećenje. Sumnjivu strukturnu komponentu treba pregledati proizvođač ili kvalificirani tehničar.
Kontrole kvalitete
Najkritičnije komponente mogu se podvrgnuti vizualnim, dimenzijskim i nerazornim inspekcijama. U industrijskom području, metode poput ultrazvuka, termografije i radiografije koriste se za identifikaciju šupljina, delaminacija i unutarnjih inkluzija.
Kvaliteta proizvodnje također ovisi o kontroli:
- temperatura skladištenja preprega;
- vrijeme provedeno izvan zamrzivača;
- čišćenje slojeva;
- orijentacija vlakana;
- vakuumsko zatvaranje vrećica;
- stvarni trend temperature i tlaka;
- ispravna polimerizacija smole.
Završna obrada i održavanje
Komponenta se može ostaviti s vidljivom teksturom ili obojiti. Prozirna završna obrada štiti smolu od UV zračenja, dok boja za potpuno prekrivanje može poboljšati kamuflažu i dodatno zaštititi površinu.
Za održavanje je najbolje koristiti mekane krpe i deterdžente kompatibilne s završnom obradom. Izbjegavajte jaka otapala, abrazivna sredstva i intenzivne izvore topline.
Nakon većeg udara, preporučljivo je pažljivo provjeriti područje, posebno u blizini vijaka, pričvršćivača remena, umetaka, posteljine i drugih mjesta gdje su koncentrirana naprezanja.
Prednosti autoklaviranog ugljika
- visok omjer krutosti i težine;
- mogućnost orijentiranja vlakana prema opterećenjima;
- niska poroznost ako se postupak izvede ispravno;
- dobra ponovljivost proizvodnje;
- stabilnost na promjene vlažnosti;
- mogućnost stvaranja šupljih struktura i složenih geometrija;
- smanjenje težine zaliha i komponenti;
- visoka tehnička i estetska vrijednost.
Ograničenja ugljika u autoklavu
- visoki troškovi materijala, kalupa i opreme;
- složen proizvodni proces;
- potreba za specijaliziranim osobljem;
- ponašanje snažno ovisi o orijentaciji vlakana;
- mogućnost unutarnjeg oštećenja koje nije jako vidljivo;
- teži popravci od onih kod nekih tradicionalnih materijala;
- potreba za umetcima u navojnim područjima ili područjima izloženim koncentriranim opterećenjima;
- moguća galvanska korozija u kontaktu s nekim metalima;
- složeniji za recikliranje od metalnih materijala.
Završne misli
Autoklaviranje karbonskih vlakana jedna je od najnaprednijih tehnologija za proizvodnju laganih, krutih komponenti oružja. Njegove prednosti ne proizlaze samo iz korištenih vlakana, već iz cijelog procesa: dizajna laminata, kvalitete preprega, orijentacije slojeva, vakuumske primjene i kontrole ciklusa polimerizacije.
Sama besprijekorna estetska tekstura nije dovoljna za procjenu kvalitete komponente. Stvarne performanse prvenstveno ovise o strukturi skrivenoj ispod površine. Kada je pravilno dizajniran i proizveden, kompozit od karbonskih vlakana može ponuditi izvrsnu kombinaciju male težine, krutosti, stabilnosti i otpornosti na okoliš , što je posebno korisno kod lovačkih pušaka namijenjenih za nošenje na velike udaljenosti.































