


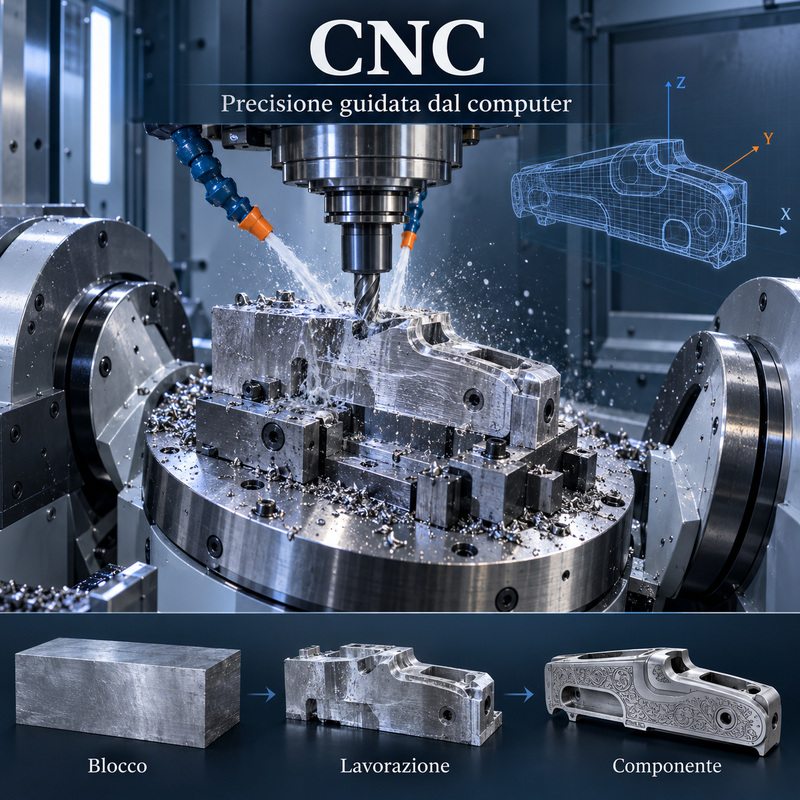
CNC , kratica za računalno numeričko upravljanje (Computer Numerical Control ), označava alatne strojeve kojima upravljaju numerički upute koje obrađuje računalo. Glodalice, tokarilice, brusilice i CNC obradni centri transformiraju blok ili šipku metala u komponentu sa složenim geometrijama i vrlo uskim tolerancijama. U industriji oružja ova se tehnologija koristi za proizvodnju okvira zatvarača, prijemnika, vijaka, okidača, klizača, komponenti za zaključavanje i brojnih drugih dijelova koji zahtijevaju preciznost i ponovljivost.
Što je CNC?
CNC stroj izvršava programirane pokrete duž jedne ili više osi. Računalo kontrolira položaj, smjer i brzinu alata, kao i parametre poput rotacije vretena, dubine rezanja i brzine pomaka.
Obrada se odvija slijedeći niz instrukcija koje opisuju put potreban za dobivanje dizajnirane geometrije.
Numeričko upravljanje može se primijeniti na različite tehnologije:
- mljevenje;
- okretanje;
- bušenje;
- dosadno;
- ispravljanje;
- elektroerozivna obrada;
- lasersko ili vodeno rezanje;
- graviranje i označavanje.
Od projekta do komponente
Proces obično započinje stvaranjem trodimenzionalnog modela pomoću CAD ( Computer-Aided Design) programa.
Model definira oblik, dimenzije, rupe, površine, radijuse, zakošenja i funkcionalne karakteristike komponente. CAM ( računalno potpomognuta proizvodnja) program zatim transformira geometriju u putanje alata.
Softver određuje kako bi se alati trebali kretati kako bi uklonili materijal bez izazivanja sudara, deformacija ili preopterećenja.
Program rada
Strojne instrukcije se obično izražavaju putem G-koda . Svaka naredba može odrediti položaj, kretanje, brzinu ili određenu funkciju.
Program provjerava:
- koordinate osi;
- brzina vretena;
- pomicanje alata;
- promjena alata;
- opskrba rashladnim sredstvom;
- slijed procesa;
- pozicioniranje i ponavljanje ciklusa.
Prije proizvodnje, putanja alata može se simulirati kako bi se identificirale potencijalne pogreške i provjerilo doseže li alat sve predviđene površine.
CNC glodanje
Kod glodanja se obično alat okreće, dok se obradak i glava alata kreću duž programiranih osi.
Različiti oblici i veličine rezača postupno uklanjaju materijal. Početne operacije, nazvane gruba obrada, uklanjaju velike količine metala. Naknadne završne operacije proizvode preciznije i glatkije površine.
CNC glodanje se koristi za izradu sjedišta, vodilica, čeonih površina, kućišta, rebara i zakrivljenih površina.
CNC tokarenje
Pri tokarenju, obradak se okreće dok se alat kreće po kontroliranim putanjama. Ovaj postupak je posebno prikladan za izradu cilindričnih ili rotacijski simetričnih komponenti.
U industriji oružja može se koristiti za izradu:
- vanjsko profiliranje bačvi;
- niti;
- igle;
- čahure;
- dijelovi zatvarača;
- komponente sustava za oporavak;
- elementi namijenjeni za montažu pribora.
Moderni tokarski centri mogu integrirati pogonske alate, također izvodeći glodanje i bušenje bez premještanja obratka na drugi stroj.
Osi kretanja
Najjednostavniji strojevi kreću se duž tri glavne osi: X, Y i Z. One omogućuju pomicanje alata u tri smjera prostora.
Četveroosni ili petoosni obradni centri dodaju rotaciju i nagibno kretanje. Obradku se može pristupiti iz više smjerova bez potrebe za ručnim uklanjanjem i premještanjem.
Petosna obrada omogućuje izradu složenih površina i smanjuje broj postavki, poboljšavajući preciznost između različitih područja komponente.
Položaj komada
Prije obrade, materijal se mora stabilno učvrstiti pomoću škripaca, nosača, steznih glava ili namjenske opreme.
Položaj mora spriječiti bilo kakvo pomicanje, ali bez deformiranja komponente. Čak i mali pomak može ugroziti dimenzije, koncentričnost i poravnanje.
Kada se komad treba okretati ili pomicati, koriste se reference koje omogućuju stroju da precizno pronađe položaj već obrađenih površina.
Alati
Izbor alata ovisi o materijalu, geometriji i potrebnoj završnoj obradi. Koriste se glodalice, svrdla, razvrtači, šipke za bušenje, nareznice i pločice izrađene od materijala visoke otpornosti na habanje.
Promjer, broj reznih rubova, premaz i geometrija moraju biti usklađeni s brzinom vrtnje i pomakom.
Istrošeni alat može uzrokovati neravne površine, dimenzije izvan tolerancija, pregrijavanje i vibracije. Praćenje njegovog vijeka trajanja stoga je sastavni dio CNC proizvodnje.
Rashladno sredstvo
Tijekom rezanja, trenje i deformacija strugotine stvaraju toplinu. Rashladna tekućina može hladiti alat i obradak, smanjiti trenje i potaknuti odvođenje strugotine.
Njegovo djelovanje pomaže u održavanju stabilnije temperature i ograničavanju dimenzijskih varijacija tijekom obrade.
Neki materijali i operacije mogu se obrađivati na suho ili s minimalnim količinama maziva. Izbor ovisi o procesu i potrebnim karakteristikama.
Dimenzijska točnost
Jedna od glavnih prednosti CNC-a je mogućnost ponavljanja pokreta s visokom preciznošću. To omogućuje proizvodnju serija komponenti s vrlo sličnim karakteristikama.
Međutim, stvarna točnost također ovisi o:
- krutost stroja;
- kvaliteta alata;
- stabilnost pričvršćivanja;
- temperatura okoline;
- trošenje mehaničkih komponenti;
- ispravnost programa;
- kvaliteta obrađenog materijala.
Prisutnost numeričkog upravljanja ne eliminira potrebu za mjerenjima i provjerama.
Tolerancija i ponovljivost
Tolerancija označava dopušteno odstupanje od nominalne mjere. Ponovljivost , s druge strane, opisuje sposobnost dobivanja istog rezultata višestrukim izvođenjem postupka.
Stroj može vrlo redovito ponavljati netočan položaj ako su program, ishodište ili alat neispravno postavljeni.
Preciznost i ponovljivost stoga moraju biti popraćene ispravnim programiranjem, kalibracijom i kontrolom dimenzija.
Obrada iz punog materijala
Mnoge komponente za izradu oružja izrađuju se od punog čelika ili lakih legura pomoću CNC strojeva. Stroj počinje s šipkom, pločom ili blokom i postupno uklanja višak materijala.
Proces omogućuje preciznu kontrolu geometrija i površina, ali može biti dugotrajan i generirati velike količine strugotina.
Izraz "obrađeno od punog materijala" opisuje metodu proizvodnje, ali ne jamči automatski kvalitetu ili trajnost. Legura, dizajn, obrada i kontrole ostaju ključni.
Proizvodnja podiznih konstrukcija
Prijemnik može biti CNC strojno obrađen iz punog bloka, kovanog blanka ili precizno lijevane komponente.
Strojevi proizvode vanjske površine, unutarnja kućišta, sjedišta klinova, zaporne površine i prolaze za mehanizme.
Područja spajanja zahtijevaju vrlo uske tolerancije. Ovisno o vrsti i kvaliteti oružja, neke površine mogu se naknadno ručno obraditi i podesiti.
Obrada roleta
Zaklopci zahtijevaju preciznu kontrolu promjera, izbočina, nagiba, utora i kontaktnih površina. Geometrijske pogreške mogu utjecati na klizanje, zatvaranje i prostor iznad zatvarača.
CNC tokarenje i glodanje omogućuju vam izvođenje mnogih operacija uz zadržavanje uobičajenih referenci. Zatim se mogu primijeniti toplinska obrada i brušenje.
Površine koje nose potisak uloška moraju se provjeriti s posebnom pažnjom.
Obrada trske
CNC može intervenirati u brojnim fazama proizvodnje cijevi, uključujući vanjsko profiliranje, urezivanje u komoru, narezivanje navoja, glodanje sjedišta i obradu cijevi.
Unutarnje zarezivanje može se postići korištenjem različitih tehnologija, kao što su zakopčavanje, provlačenje, hladno čekićanje ili uklanjanje jednog ruba.
Numeričko upravljanje stoga ne identificira jednu metodu proizvodnje cijevi, već koordinira različite operacije u kojima su potrebni preciznost i ponovljivost.
CNC i EDM
EDM strojevi mogu biti i numerički kontrolirani. Alat ili žica slijede programirane putanje dok električna pražnjenja uklanjaju materijal.
Tehnologija omogućuje obradu kaljenih čelika i stvaranje unutarnjih profila, rubova i geometrija koje je teško postići rotirajućim alatima.
U proizvodnji oružja može se koristiti za elemente okidačke grupe, kalupe, matrice, ekstraktore i druge precizne komponente.
CNC i mikrolijevanje
Lijevanje ulaganjem i CNC se često koriste zajedno. Lijevanje ulaganjem proizvodi grubi dio blizu konačnog oblika, dok alatni stroj završno obrađuje funkcionalne površine.
Ova kombinacija omogućuje vam ograničavanje uklonjenog materijala bez žrtvovanja preciznosti na najvažnijim područjima.
Isti princip se primjenjuje na kovane dijelove, koji se potom glodaju, tokare ili bruse.
CNC i ručni rad
Numeričko upravljanje ne mora nužno eliminirati intervenciju majstora. Kod vrijednijeg oružja mogu se integrirati CNC obrada i ručne operacije.
Stroj proizvodi ponovljive dimenzije i geometrije; oružar može obavljati spajanje, poliranje, završnu obradu, graviranje i funkcionalno testiranje.
Kvaliteta ne ovisi o kontrastu između tehnologije i zanatske vještine, već o sposobnosti korištenja svake metode u najprikladnijoj fazi.
Prednosti CNC-a
Ključne prednosti uključuju:
- visoka preciznost;
- dobra ponovljivost;
- stvaranje složenih geometrija;
- smanjenje ručnih pogrešaka;
- proizvodnja uniformnih serija;
- sljedivost programa;
- mogućnost automatizacije više operacija;
- kontrola parametara rezanja.
Nakon što je ciklus optimiziran, isti se slijed može ponoviti na brojnim komponentama uz održavanje konstantnih karakteristika.
Granice CNC-a
Strojevi, softver, alati i oprema su skupi. Priprema ciklusa zahtijeva specijalizirano osoblje i može biti složena za male količine.
Među glavnim ograničenjima nalazimo:
- visoka početna investicija;
- potreba za kompetentnim programiranjem;
- trošenje alata;
- rizik od sudara u slučaju pogreške;
- potreba za preciznim pričvršćivanjem;
- vrijeme pripreme i testiranja;
- proizvodnja strugotine kod obrade čvrstih dijelova.
Programska greška može se s velikom preciznošću ponoviti na svim proizvedenim dijelovima. Ljudska kontrola stoga ostaje nezamjenjiva.
Dimenzionalne kontrole
Nakon obrade, komponenta se provjerava pomoću kalipera, mikrometara, komparatora, optičkih projektora i trodimenzionalnih mjernih strojeva.
Inspekcije se također mogu provoditi tijekom ciklusa pomoću sondi instaliranih na stroju. Ovi instrumenti detektiraju položaj obratka, trošenje alata i dimenzije određenih površina.
Završnom provjerom utvrđuje se je li komponenta unutar tolerancija predviđenih projektom.
Sljedeći završeci
Površina koju je izradio alat može pokazivati blage tragove obrade. Ovisno o primjeni, primjenjuje se brušenje, honanje, poliranje, lepanje ili pjeskarenje.
Komad se naknadno može podvrgnuti poliranju, nitriranju, kromiranju, anodizaciji ili drugim zaštitnim tretmanima.
Prije završne obrade, moraju se ukloniti svi neravnine i neželjeni rubovi koji bi mogli ometati montažu i rad.
Jeste li to znali?
Moderni stroj s pet osi može obrađivati više strana iste komponente bez potrebe za stalnim premještanjem. Smanjenje vremena podešavanja ograničava nakupljanje pogrešaka i poboljšava prianjanje između različitih površina.
u sažetku
CNC automatski kontrolira kretanje alatnih strojeva koji se koriste za glodanje, tokarenje, bušenje, brušenje ili erodiranje metala. Proces započinje CAD modelom i CAM softver ga transformira u putanje alata.
U industriji izrade oružja omogućuje proizvodnju okvira zatvarača, okvira, zatvarača, cijevi i mehaničkih komponenti s visokom preciznošću i ponovljivošću.
Konačni rezultat i dalje ovisi o dizajnu, kvaliteti materijala, krutosti stroja, alatima, programiranju, obradi i inspekcijama. CNC tehnologija je stoga izuzetno napredan proizvodni alat, ali ne zamjenjuje stručnost tehničara i oružara.
































