


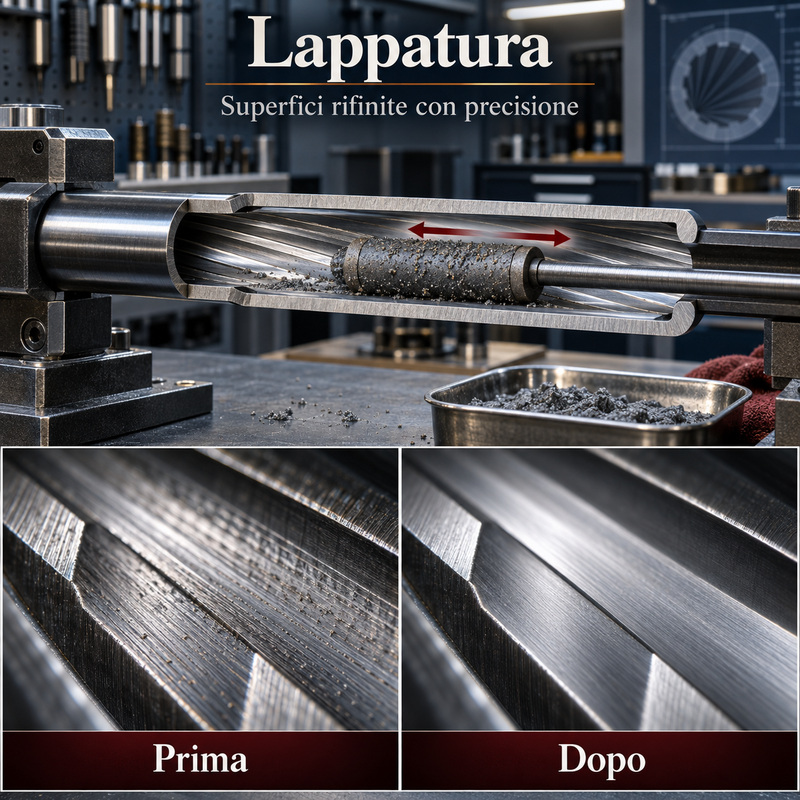
Lepanje je proces završne obrade koji koristi vrlo fine abrazive za ispravljanje mikroskopskih nepravilnosti, poboljšanje kontakta s površinom i postizanje izuzetno preciznih dimenzija. U industriji izrade oružja prvenstveno se koristi na unutarnjoj strani cijevi, ušicama zatvarača, vodilicama i nekim mehaničkim spojevima. Ne mijenja ukupni oblik komponente, ali uklanja minimalne količine materijala. Postizanje učinkovitog i sigurnog rezultata zahtijeva veliku kontrolu, jer prekomjerno uklanjanje može promijeniti temeljne dimenzije i geometrije.
Što je preklapanje?
Lepljenje je proces abrazije u kojem relativno mekana površina, nazvana lepalica , dovodi abrazivne čestice u kontakt s komponentom koja se obrađuje.
Zrna uklanjaju najveće hrapavosti ponovljenim, kontroliranim prolazima. Uklanjanje je puno manje nego glodanjem, tokarenjem ili brušenjem.
Postupak se koristi za dobivanje:
- veća ujednačenost površine;
- vrlo precizne dimenzije;
- bolji kontakt između dvije komponente;
- smanjenje ogrebotina i tragova alata;
- uklanjanje malih nepravilnih područja;
- glatkije klizanje pokretnih dijelova.
Dođite funziona
Pasta koja sadrži abrazivne čestice nanosi se između lepalice i obratka. Relativno kretanje između površina omogućuje zrnima da djeluju na najizbočenije točke.
Tlak, veličina zrna, brzina i trajanje moraju biti prikladni za materijal i željeni rezultat. Grublji abrazivi proizvode brže djelovanje, ali manje finu površinu; manji uklanjaju manje materijala i omogućuju glatkiju završnu obradu.
Proces se može izvesti ručno ili pomoću strojeva dizajniranih za kontrolu kretanja i tlaka.
Lapper
Lapač je obično izrađen od mekšeg materijala od dijela koji se obrađuje. Mogu se koristiti olovo, bakar, lijevano željezo, bronca ili druge legure.
Abrazivne čestice imaju tendenciju da se ugrade u površinu lepalice i djeluju na tvrđi obratak. To omogućuje alatu da se prilagodi karakteristikama površine koja se obrađuje.
Oblik i dimenzije prekrivača moraju biti u skladu s geometrijom komponente. U cijevima se koristi cilindrični element sposoban pratiti provrt i žljebove.
Abrazivi
Za lepanje se mogu koristiti različiti abrazivni materijali, odabrani na temelju tvrdoće metala i željene završne obrade.
Među najčešćima nalazimo:
- aluminijev oksid;
- silicijev karbid;
- industrijski dijamant;
- borov karbid;
- specifični abrazivni spojevi za čelik.
Abrazivni materijal je suspendiran u tekućem ili pastinom mediju koji olakšava njegovu distribuciju. Korištenje progresivno finijih veličina zrna omogućuje prijelaz od korekcije do završne obrade.
Lapkanje bačvi
Kod užljebljenih cijevi, lepanje može smanjiti nepravilnosti nastale prethodnom obradom i ujednačiti unutarnji promjer.
Olovni lepak se formira direktno unutar cijevi kako bi se precizno reproducirale čvrste tvari i šupljine užljebljenja. Premazan abrazivnom pastom, više puta se prolazi duž cijevi.
Operacija mora održavati geometriju linija i ne smije zaoblivati rubove ili nekontrolirano mijenjati promjer.
Ručno lepanje
Kod ručne obrade, operater prati otpor na koji nailazi lepalica dok prolazi. Varijacije u trenju mogu ukazivati na uža mjesta ili manje ujednačene površine.
Iskustvo vam omogućuje moduliranje hoda, pritiska i distribucije abraziva. Proces zahtijeva vrijeme i osjetljivost, posebno pri radu na visokopreciznim bačvama.
Preveliki broj prolaza može povećati unutarnji promjer ili promijeniti geometriju ustiju i grla cijevi.
Mehaničko lepanje
U industrijskoj proizvodnji mogu se koristiti strojevi koji pomiču lepalicu programiranim hodovima, brzinama i tlakovima.
Mehanicirana obrada potiče dosljednost i ponovljivost, posebno u masovnoj proizvodnji. Senzori i dimenzijske kontrole mogu pomoći u određivanju kada je proces postigao očekivani rezultat.
Međutim, stroj ne eliminira potrebu za provjerom promjera, ravnosti, hrapavosti i geometrije nareza.
Zaokruživanje nakon postizanja rezultata
Vrijeme preklapanja ovisi o metodi koja se koristi za izradu utora. Provlačenje, zatvaranje gumba, hladno čekićanje i rezanje jednim alatom ostavljaju različite površine i naprezanja.
Lepanjem se mogu ukloniti mali tragovi obrade i izgladiti prolaz metka. Međutim, ne mogu se ispraviti značajne pogreške koncentričnosti, iskrivljeno nažljebljivanje ili cijevi proizvedene prema pogrešnim dimenzijama.
Ujednačenost promjera
Cijev može pokazivati male varijacije u promjeru duž svoje duljine. Te promjene mogu utjecati na trenje i deformaciju metka.
Kontrolirano preklapanje omogućuje smanjenje nekih užih područja i potiče veću ujednačenost.
U određenim procesima, poželjan je promjer koji se blago sužava prema ustima cijevi. Ova konfiguracija mora se postići namjerno i pažljivo, a ne slučajnim abrazivnim djelovanjem.
Hrapavost i naslage
Unutarnja hrapavost može zadržavati ostatke bakra, olova, ugljika ili plastike. Glatka površina općenito smanjuje nakupljanje i olakšava čišćenje.
Međutim, poliranje ne čini cijev potpuno glatkom. Ostaje kontrolirana mikroskopska hrapavost koja može ovisiti o materijalu i proizvodnom procesu.
Smanjene naslage ne znače da nema održavanja: cijev i komora moraju se provjeriti i očistiti prema uputama proizvođača.
Utjecaji na točnost
Ujednačena cijev može potaknuti ujednačenije ponašanje zrna, ravnomjernu raspodjelu trenja i veću ponovljivost od hica do hica.
Prekrivanje ne jamči automatski zbijenije grupe. Točnost također ovisi o streljivu, komori, glavi cijevi, brzini uvijanja užljebljenja, mehanizmu, podlozi, optici i strijelcu.
Dobro izrađena šipka može pružiti izvrsne performanse bez potrebe za daljnjom abrazivnom obradom nakon proizvodnje.
Prekrivanje čepova
Kod rotirajućih vijaka, prekrivanje se može koristiti za poboljšanje kontakta između zasuna za zaključavanje i njihovih sjedišta u prijemniku.
Kontrolirana količina abraziva omogućuje vam prepoznavanje i smanjenje najviših kontaktnih točaka, bolje raspoređujući naprezanja između površina.
Postupak može promijeniti položaj obturatora i prostora iznad uha. Stoga ga mora izvoditi isključivo kvalificirano osoblje uz potrebna mjerenja.
Vodilice i klizne površine
Prekrivanje se može primijeniti na vodilice, rolete i površine koje su podložne recipročnom kretanju. Cilj je smanjiti lijepljenje i postići glatko klizanje.
Ovo se ne smije miješati s jednostavnim kozmetičkim poliranjem. Površine koje su u pitanju mogu utjecati na poravnanje, zazor i funkciju mehanizma.
Prekomjerno uklanjanje može povećati zazor i ugroziti ispravan odnos između komponenti.
Površine okidačke skupine
Kontaktne površine okidača, čekića i poluga zahtijevaju precizne geometrije. Nekontrolirane abrazivne intervencije mogu promijeniti kutove, dubinu zahvata i sigurnost sustava.
Na ovim dijelovima, lepanje se mora provoditi samo kao dio profesionalnog postupka, poštujući dizajn i provjeravajući sve sigurnosne funkcije.
Visoko polirana površina ne mora nužno biti ispravna ako su kutovi ili količina kontakta promijenjeni.
Poliranje i brušenje
Poliranje prvenstveno ima za cilj smanjenje hrapavosti i poboljšanje izgleda površine. S druge strane, poliranje se također koristi za ispravljanje dimenzija, ravnosti i kontakta.
Dva procesa mogu proizvesti vizualno slične površine, ali imaju različite svrhe. Poliranje može biti prvenstveno estetsko, dok lepanje utječe na funkcionalnu geometriju.
U oba slučaja, materijal se uklanja, čak i kada uklanjanje nije lako uočljivo.
Poliranje i brušenje
Brušenje koristi abrazivni kotač koji se okreće velikom brzinom i omogućuje uklanjanje većih količina materijala nego poliranje.
Lepanje se obično izvodi nakon glavnih operacija obrade kako bi se dobila ujednačenija površina i još preciznije dimenzije.
Može ispraviti male nepravilnosti, ali nije zamjena za brušenje kada je potrebno ukloniti značajne dimenzijske razlike.
Prekrivanje i zaglađivanje
Unutarnje brušenje, često nazivano brušenjem , koristi abrazivne kamene postavljene na alat za širenje. Često se primjenjuje na cilindrične površine.
S druge strane, lepanje koristi mekši alat napunjen rastresitim abrazivom. Dvije tehnike mogu imati slične svrhe, ali se razlikuju u radu i vrsti kontakta.
Preplitanje mecima
Postoje procesi u kojima se koriste abrazivno obloženi projektili koji se paljenjem pomiču niz cijev. Ova tehnika poznata je kao vatreno lepanje.
Količinu uklonjenog materijala teško je odrediti s istom preciznošću koja se može postići profesionalnim radom. Abrazivni materijal može djelovati i na utore, žljebove i druga područja koja ne zahtijevaju korekciju.
Nekontrolirana upotreba može ubrzati trošenje ili značajno promijeniti dimenzije. Ne treba je smatrati univerzalnim tretmanom za poboljšanje svih cijevi.
Rizici obrade
Prekrivanje je nepovratan proces. Mogući rizici uključuju:
- pretjerano povećanje promjera;
- zaokruživanje rubova utora;
- promjena grla;
- oštećenje krune njuške;
- modifikacija headspace-a;
- povećanje mehaničke igre;
- kontaminacija abrazivnim ostacima.
Prije intervencije potrebno je identificirati stvarni problem i utvrditi je li prekrivanje prikladno rješenje.
Čišćenje nakon poliranja
Na kraju postupka, svi abrazivni materijali, metalne čestice i ostaci korištenog spoja moraju se potpuno ukloniti.
Čestice koje ostanu unutar cijevi ili mehanizma nastavile bi djelovati tijekom rada, uzrokujući neželjeno trošenje.
Čišćenje je stoga sastavni dio procesa i mora biti praćeno dimenzijskom kontrolom i površinskim pregledom.
Završne provjere
Nakon lepanja, provjere se mogu provesti pomoću mjerača otvora, odbojnika, komparatora, optičkih instrumenata i mjerača hrapavosti.
U slučaju trske moguće je provjeriti:
- unutarnji promjer;
- jednoličnost duž duše;
- stanje nareza;
- stanja grla;
- regularnost sprinta;
- prisutnost ostataka ili nedostataka.
Procjena mora osigurati da poboljšanje površine nije ugrozilo funkcionalne dimenzije.
Kada je zaista korisno
Prekrivanje može biti korisno kada postoje male nepravilnosti, neravne kontaktne točke ili tragovi obrade koji utječu na rad.
Ne može kompenzirati neadekvatne materijale, nepravilnu toplinsku obradu, značajne deformacije ili nedostatke u dizajnu.
Na ispravnom oružju ovo ne predstavlja rutinsko održavanje i ne bi se trebalo obavljati bez tehničke procjene.
Jeste li to znali?
Tijekom lepanja uklanjaju se tako male količine metala da ih je vizualno teško uočiti. Međutim, nekoliko stotinki ili tisućinki milimetra može značajno promijeniti kontakt između dvije precizne komponente.
u sažetku
Lepljenje koristi vrlo fine abrazive za zaglađivanje površina, ispravljanje malih nepravilnosti i poboljšanje točnosti prianjanja.
U industriji izrade oružja uglavnom se koristi na cijevima, ušicama zatvarača i kliznim površinama. Može poboljšati konzistenciju, kontakt i jednostavnost čišćenja, ali ne jamči automatski veću preciznost gađanja.
Budući da uklanja materijal i može promijeniti bitne dimenzije, mora se izvesti s odgovarajućim alatima, preciznim mjerenjima i temeljitim razumijevanjem funkcije komponente.































