


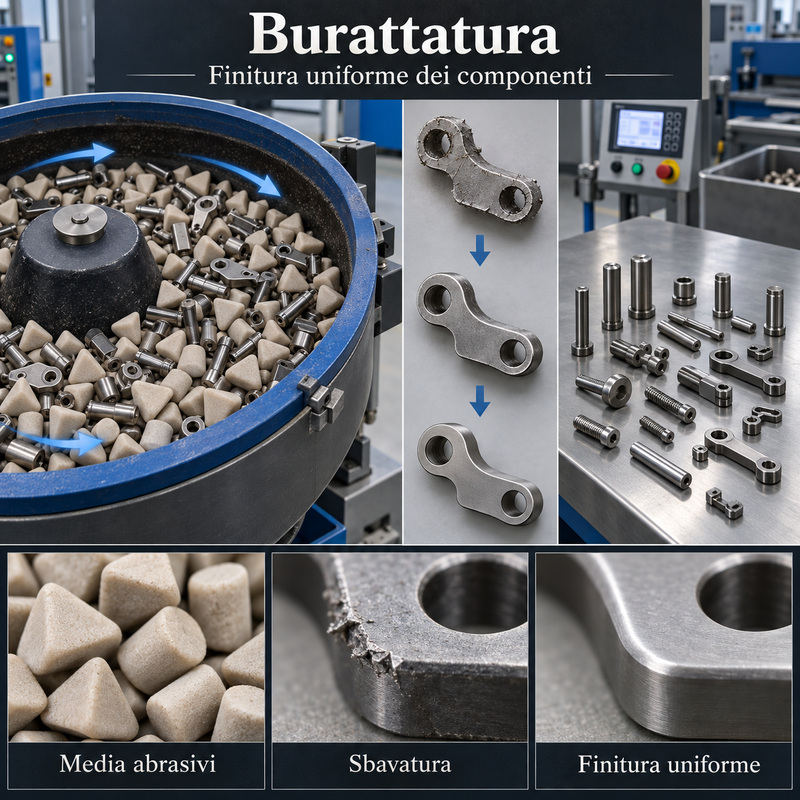
Trommeling er en etterbehandlingsprosess der små komponenter flyttes rundt inne i en beholder med slipende materialer, vaskemidler og, i noen prosesser, vann. Gjentatt kontakt mellom delene og prosesseringsmediet fjerner grader, glatter ut kanter, rengjør overflater og oppnår en jevnere finish.
I skytevåpenindustrien brukes den hovedsakelig til små deler, pinner, spaker, avtrekkere, avtrekkerkomponenter, skruer og små metalldeler . Den er spesielt egnet for samtidig maskinering av en rekke masseproduserte deler.
Kom funziona
Komponentene plasseres i en roterende trommel eller vibrerende tank sammen med slipende elementer som kalles medier . Bevegelsen forårsaker en kontinuerlig rekkefølge av kontakter, friksjoner og små støt.
Den kombinerte virkningen av mediet og behandlingsmidlet fjerner kontrollerte mengder materiale fra de mest eksponerte områdene. Prosessen kan justeres ved å modifisere:
- medietype og -størrelse;
- rotasjons- eller vibrasjonshastighet;
- sykluslengde;
- forholdet mellom komponenter og slipemidler;
- mengde vann og vaskemiddel;
- materialet og hardheten til delene.
Roterende tumbling
Ved roterende tromling plasseres komponenter i en sakte roterende trommel. Innholdet løftes av bevegelsen og faller gjentatte ganger, noe som genererer en gnidende og rullende bevegelse.
Prosessen er relativt enkel og effektiv, men kan være ganske tidkrevende. Den er egnet for avgrading, avrunding og generell etterbehandling av små, slagfaste komponenter.
Vibrerende tumbling
Ved vibrerende tromling overfører en tank rask, kontrollert bevegelse til arbeidsstykkene og mediet. Komponentene beveger seg gjennom slipemassen gjennom små, kontinuerlige svingninger.
Dette systemet gir en generelt mer jevn og delikat prosess enn en roterende trommel. Det bevarer formen bedre og gir mer presis kontroll over finishen.
Sentrifugal tumbling
Sentrifugalsystemer bruker beholdere som roterer i en kombinert bevegelse, noe som genererer større krefter enn tradisjonell tromling. Slipeeffekten er mer intens og reduserer prosesseringstiden betydelig.
Det er en teknologi som er egnet for små og motstandsdyktige komponenter, men krever nøyaktige parametere for å unngå støt, deformasjoner eller overdreven fjerning.
Magnetisk tumbling
Magnetisk tromling bruker små nåler eller elementer i rustfritt stål som beveges av et magnetfelt. Disse når hulrom og vanskelig tilgjengelige områder, og gir en fin, jevn finish.
Den er spesielt egnet for små deler, presisjonskomponenter og deler med komplekse geometrier. Den er imidlertid ikke egnet for alle størrelser og materialtyper.
Slipende medier
Medier er elementene som kommer i kontakt med komponentene. De kan ha forskjellige former, størrelser og slipende egenskaper.
Blant de mest brukte er:
- keramiske medier;
- slipende plastelementer;
- metallkuler og pinner;
- knuste grønnsaksskall;
- tregranulat;
- malt maiskolbe;
- syntetiske materialer for polering.
Formen må tillate at mediet når overflater uten å sette seg fast i hull, gjenger og hulrom.
Keramiske medier
Keramiske medier har høy skjæreytelse og brukes til å fjerne grader, oksider og maskineringsmerker. De er tilgjengelige i trekantede, sylindriske, sfæriske eller konturerte former.
De kan være aggressive på delikate overflater og må velges basert på komponentenes hardhet og størrelse.
Plastmedier
Plastmedier er generelt lettere og mindre aggressive. De er egnet for relativt myke metaller, som aluminium og noen lettlegeringer, eller når du vil begrense avrunding av kanter.
De kan fylles med forskjellige slipemidler for å oppnå en spesifikk skjærekapasitet.
Plantemedier
Maisgranulat, valnøttskall og andre plantematerialer brukes primært i renseri-, tørke- og poleringssykluser. De kan kombineres med spesifikke pastaer.
Disse mediene har en relativt skånsom virkning og er egnet for polering av små komponenter, men kan etterlate rester i hulrom.
Våt tumbling
I våtprosessen tilsettes vann og rengjørings- eller smøremidler. Væsken transporterer rester, kjøler ned massen og forhindrer tilstopping av slipemidlene.
Produktene som brukes kan også forhindre midlertidig korrosjon og holde overflaten ren under syklusen.
Tørr tumbling
Tørrtromling bruker vegetabilske eller syntetiske medier uten tilsetning av vann. Den brukes primært til polering, tørking og etterbehandling.
Prosessen produserer støv og kan generere statisk elektrisitet. Rester må fjernes fullstendig fra komponentene etter bearbeiding.
Fjerning av grader
Etter kutting, fresing, stempling eller klipping kan det bli igjen tynne utstikkere som kalles grader . Trommelen virker primært på de mest utsatte områdene og reduserer gradvis størrelsen deres.
Ikke alle grader kan fjernes effektivt. Svært store grader eller de som befinner seg i beskyttede områder krever manuell eller automatisert mekanisk behandling på forhånd.
Avrunding av kanter
Kontakt med mediematerialer har en tendens til å myke opp skarpe kanter. Dette kan forbedre håndteringen, redusere risikoen for kutt og gjøre det lettere å påføre enkelte belegg.
I presisjonskomponenter kan imidlertid overdreven avrunding kompromittere geometrier, kontaktflater og tilpasninger. Syklusen må derfor begrenses nøye.
Overflatefinish
Trommeling jevner ut komponentenes utseende og reduserer de mest åpenbare merkene fra tidligere prosesser. Resultatet kan bli matt, silkematt eller blankt, avhengig av mediet og syklusen som brukes.
Det gir ikke nødvendigvis en helt flat overflate: handlingen følger verkets geometri og har en tendens til å bearbeide de mest utsatte områdene mer.
Bruk i våpen
Tumbling kan brukes på:
- pinner og plugger;
- utløsere og spaker;
- skruer og små deler;
- skuddkomponenter;
- ekstraktorer og ejektorer;
- små deler av skodder;
- komponenter oppnådd ved stempling eller CNC;
- patronhylser beregnet for omlading.
Deler med kritiske funksjonsflater krever beskyttelse, korte sykluser eller alternativ maskinering.
Rengjøring av patronhylsene
Ved omlading av ammunisjon brukes ofte trommelpatroner til å rengjøre og polere metallhylser . Tørre systemer bruker ofte vegetabilske granuler, mens våte systemer kan bruke små rustfrie stålpinner.
Behandlingen fjerner rester og overflateoksidasjon, men etuiene må skilles fra mediet, skylles og tørkes grundig før de brukes om igjen.
Forberedelse til behandlinger
En tromlet overflate kan være egnet for polering, nikkelbelegg, anodisering eller andre behandlinger. Før endelig etterbehandling må alle slipemidler, oljer og rester av forbindelser fjernes.
Ruhetsgraden må være kompatibel med det tiltenkte belegget: en overflate som er for glatt eller forurenset kan redusere heften.
Trommeling og sandblåsing
Sandblåsing projiserer slipende partikler mot overflaten og muliggjør maskinering av selv store komponenter. Trommelblåsing, derimot, bruker den kollektive bevegelsen av delene og mediet i en beholder.
Sandblåsing gir ofte en jevn matt overflate; tromling er spesielt effektivt for samtidig avgrading og avrunding av mange små komponenter.
Trommeling og utjevning
Sliping utføres vanligvis med et slipemiddel som føres over overflaten og gir lokal kontroll. Trommelsliping, derimot, bearbeider alle komponenter samtidig uten direkte inngripen på hvert enkelt stykke.
Den er derfor mer produktiv, men gir mindre kontroll over individuelle områder og mer delikate geometrier.
Trommeling og polering
Tradisjonell polering bruker skiver, filt og slipemidler for å oppnå høyglans. Trommelpolering kan gi en høyglansfinish ved bruk av spesifikke medier, men resultatet avhenger av formen og materialet til komponentene.
For estetiske overflater av spesielt høy kvalitet kan det være nødvendig med manuell polering etterpå.
Dimensjonskontroll
Trommeling fjerner materiale hovedsakelig fra kanter og eksponerte overflater. Selv om fjerningen vanligvis er lav, kan lange sykluser endre dimensjoner og former.
Spesielt må følgende kontrolleres:
- lukkeflater;
- støtteflater;
- tråder;
- kalibrerte hull;
- funksjonelle kanter;
- markeringer og graveringer.
Separasjon av komponenter
Når syklusen er fullført, må arbeidsstykkene skilles fullstendig fra mediet. Slipepartikler kan sette seg fast i hulrom, blindhull og gjenger.
Separasjon kan utføres ved hjelp av sikter, rister, magnetiske systemer eller manuelt valg, avhengig av størrelsen på materialene som brukes.
Behandlingsrisikoer
En feil syklus kan forårsake:
- overdreven avrunding av kanter;
- bulker på grunn av gjensidig påvirkning;
- endring av toleranser;
- media sitter fast i hull;
- uregelmessig finish;
- overflateforurensning;
- tap av grunne markeringer;
- korrosjon etter våte sykluser.
Hovedfordeler
- samtidig behandling av en rekke komponenter;
- reduksjon av grader;
- ensartethet av overflaten;
- kontrollert kantdemping;
- mulighet for å jobbe vått eller tørt;
- lave kostnader i masseproduksjon;
- bredt utvalg av medier og resultater;
- redusert behov for manuell inngripen.
Prosessgrenser
Trommeling er mindre selektiv enn manuelle prosesser og skiller ikke mellom estetiske områder og funksjonelle overflater. Ømfintlige eller høypresisjonskomponenter kan kreve masker, separatorer eller andre metoder.
Resultatet avhenger av kombinasjonen av maskin, medium, blanding, varighet og antall deler. En syklus som er egnet for én komponent kan være skadelig for en annen.
En produktiv avslutning
Trommelsliping lar deg avgrade, rengjøre og glatte ut mange små komponenter samtidig . Det er derfor en viktig prosess i industriell våpenproduksjon og i forberedelsen av små deler.
Effektiviteten avhenger av riktig balanse mellom slipekapasitet og geometrisk bevaring, spesielt når det er snevre toleranser og funksjonelle overflater til stede.































