


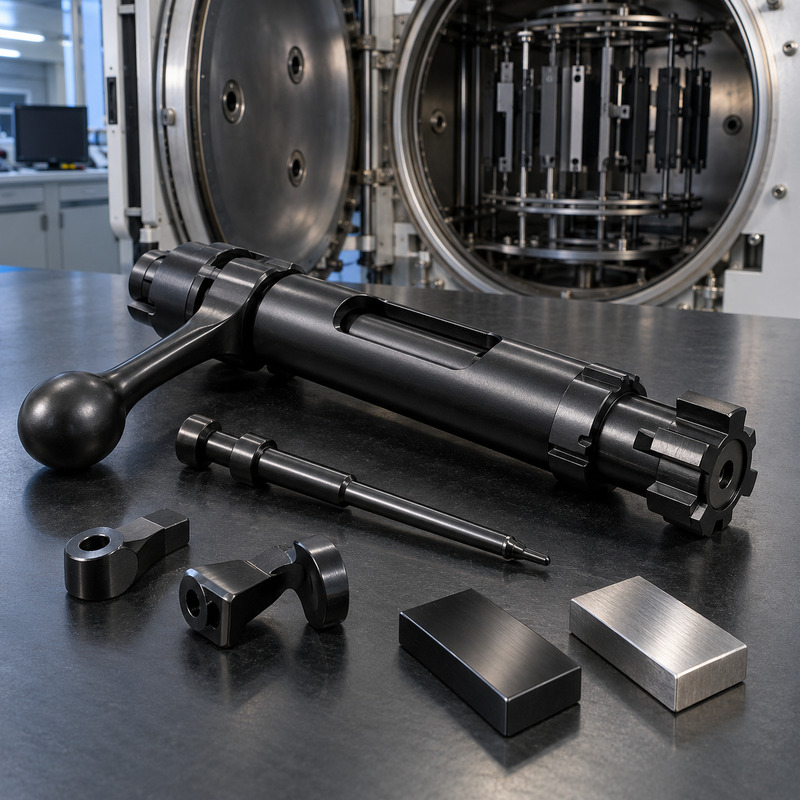
DLC , en forkortelse for Diamond-Like Carbon , er en familie av tynne belegg basert på amorft karbon som brukes til å forbedre overflatehardhet, slitestyrke og glatthet i mekaniske komponenter.
Navnet betyr bokstavelig talt «diamantlignende karbon», fordi strukturen kombinerer bindinger som er typiske for diamant med andre som ligner mer på grafitt. Det er derfor ikke et lag med naturlig diamant, men et teknisk belegg som er avsatt på overflaten ved hjelp av vakuum- eller plasmaassisterte prosesser.
I skytevåpenindustrien kan DLC brukes på sluttstykker, tennbolter, avtrekkergruppekomponenter, pinner, føringer og andre deler som utsettes for gnissing . Den generelt svarte eller antrasittfargen gir den også et moderne, ensartet utseende.
Hva er diamantlignende karbon?
DLC består hovedsakelig av karbon arrangert i en amorf struktur, noe som betyr at den mangler den vanlige krystallinske ordningen til diamant. To hovedtyper bindinger kan være tilstede i den:
- sp³: karakteristisk binding av diamant, assosiert med høy hardhet;
- sp²: karakteristisk binding av grafitt, noe som kan bidra til dens glatthet.
Forholdet mellom disse bindingene, tilstedeværelsen av hydrogen og tilsetningen av andre elementer bestemmer beleggets egenskaper. Begrepet DLC omfatter derfor forskjellige materialer, ikke et enkelt produkt med universelle egenskaper.
De viktigste familiene inkluderer:
- F.Kr.: amorft karbon uten hydrogen;
- BC:H: hydrogenert amorft karbon;
- ta-C: tetraedrisk amorft karbon med en høy prosentandel av sp³-bindinger;
- ta-C:H: tetraedrisk amorft karbon som inneholder hydrogen;
- Druged DLC: belegg modifisert med silisium, wolfram, metaller eller andre elementer.
Hvordan DLC-en brukes
Belegget avsettes i et vakuumkammer gjennom prosesser som hovedsakelig tilhører PVD- og PACVD- eller PECVD -teknologier.
PVD-avsetning
Fysisk dampavsetning, eller PVD, overfører materiale fra kilden til komponenten gjennom et miljø med svært lavt trykk. Karbon fordampes eller støtes ut fra kilden og kondenseres deretter på overflaten.
Mulige teknikker inkluderer sputtering, filtrert katodisk lysbue og andre former for ioneavsetning. Prosessparametere påvirker hardhet, restspenninger, adhesjon og lagtykkelse.
PACVD- eller PECVD-avsetning
Plasmaassistert kjemisk dampavsetning bruker karbonholdige gasser som aktiveres inne i kammeret. Plasmaet separerer molekylene og lar karbonet danne et belegg på komponentens overflate.
Denne teknologien tillater ofte arbeid ved relativt lave temperaturer, noe som gjør det mulig å behandle allerede herdede ståltyper uten å endre deres metallurgiske egenskaper i vesentlig grad. Kompatibiliteten må imidlertid verifiseres basert på stålet og temperaturen som kreves for syklusen.
Overflate forberedelser
DLC er et ekstremt tynt lag og kan ikke korrigere riper, porøsitet eller produksjonsfeil. Kvaliteten på den opprinnelige overflaten er derfor avgjørende.
Før avsetning utsettes komponenten vanligvis for:
- grundig avfetting;
- vask med spesifikke produkter;
- mulig polering eller sliping;
- ultralydrengjøring;
- kontrollert tørking;
- overflateaktivering med plasma;
- fjerning av oksider og forurensninger.
Oljerester, slipepasta, oksider eller fingeravtrykk kan forhindre god vedheft. Skarpe kanter og plutselige geometriske endringer kan også skape kritiske områder.
Adhesjonslag
Et mellomlag kan avsettes mellom metallet og DLC-en for å forbedre vedheft og håndtere forskjellene i oppførsel mellom belegget og underlaget.
Avhengig av hvilken syklus som brukes, kan mellomlagene være laget av krom, titan, silisium eller andre materialer. Den overordnede strukturen kan derfor være flerlags, selv om den fremstår som en ensartet svart overflate fra utsiden.
Valg av grensesnitt er spesielt viktig fordi noen DLC-er utviser høye interne spenninger. Uten riktige avsetningssykluser kan laget skrelles av eller løsne under belastning.
Beleggtykkelse
DLC påføres i tykkelser som vanligvis måles i mikrometer . Avhengig av prosess og funksjon kan laget variere fra omtrent mindre enn en mikrometer til noen få mikrometer.
Den reduserte tykkelsen er en fordel for presisjonsmekaniske deler, men må tas i betraktning når man beregner toleranser. Belegget påvirker alle overflater som nås av prosessen og kan endre noe:
- diameter på pinner og seter;
- spill mellom glidende deler;
- gjengede koblinger;
- dimensjonene på støtteflatene;
- geometrien til utløserkomponentene.
Overflater som ikke trenger å belegges er beskyttet med maskering. Påføring på en ferdig komponent krever derfor nøyaktig dimensjonsvurdering.
DLC-hardhet
Hardheten kan nå svært høye verdier, men varierer betydelig mellom ulike familier. Belegg med et høyere sp³-bindingsinnhold, som for eksempel noen ta-C, kan være hardere enn hydrogenerte formuleringer.
Den oppgitte hardheten skal ikke forveksles med hardheten til hele komponenten. DLC danner en tynn film som støttes av det underliggende materialet. Hvis underlaget er for mykt, kan det deformeres under belastning og føre til at belegget sprekker eller skaller av.
For å oppnå god ytelse er det derfor nødvendig at metallets hardhet og forbehandling er kompatibel med overflatelaget.
Friksjonsreduksjon
En av hovedfordelene med DLC er den lave friksjonskoeffisienten . Under gunstige forhold kan kontakten mellom en belagt overflate og et passende forberedt motstykke være betydelig jevnere enn mellom to ubehandlede metalloverflater.
Den faktiske verdien avhenger av flere faktorer:
- DLC-type;
- materialet i den motstående overflaten;
- innledende ruhet;
- kontakttrykk;
- temperatur;
- tilstedeværelse og type smøremiddel;
- fuktighet og arbeidsmiljø;
- bevegelseshastighet.
Det er derfor feil å tilskrive én friksjonskoeffisient til alle DLC-er. Noen formuleringer fungerer bedre tørr, andre i kombinasjon med et spesifikt smøremiddel.
DLC og smøring
Beleggets glatthet kan redusere mengden smøremiddel som kreves i visse koblinger, men det betyr ikke at alle komponenter kan kjøres helt tørre.
Smøring fortsetter å utføre flere funksjoner:
- reduserer friksjon og temperatur;
- fjerner slipende partikler;
- beskytter ubehandlede overflater;
- begrenser korrosjon i utsatte områder;
- fremmer riktig funksjon av mekanismer.
For vedlikehold må våpenprodusentens instruksjoner og behandling følges.
Slitestyrke
Kombinasjonen av hardhet og lav friksjon gjør DLC spesielt effektiv mot klebende og slipende slitasje . Det kan begrense riping, fastsetting og materialtap i deler som utsettes for gjentatte bevegelser.
Ytelsen avhenger imidlertid av riktig utforming av koblingen. Lokalt trykk
“
"`html
DLC: Funksjoner og bruk i jaktvåpen
DLC , en forkortelse for Diamond-Like Carbon , er en familie av tynne amorfe karbonbaserte belegg som brukes til å øke overflatehardheten, redusere friksjon og forbedre slitestyrken til metallkomponenter.
Navnet betyr bokstavelig talt «diamantlignende karbon», fordi strukturen har en kombinasjon av bindinger som er typiske for grafitt og diamant. Det er imidlertid ikke naturlig diamant eller et tykt keramisk lag: DLC er en teknisk film som bare er noen få mikrometer tykk , og som avsettes på overflaten av komponenten ved hjelp av vakuumprosesser.
I skytevåpenindustrien kan det brukes på bolter, tennbolter, avtrekkerkomponenter, føringer, stempler, låseflater og andre deler som er utsatt for glidning. Den vanligste fargen er svart eller antrasitt, men det estetiske utseendet er bare en konsekvens av behandlingen og ikke dens primære funksjon.
Hva er diamantlignende karbon?
DLC består hovedsakelig av amorft karbon, hvor atomene ikke danner et vanlig krystallgitter slik som diamant. Strukturen inneholder, i varierende proporsjoner:
- sp²-bindinger: assosiert med grafittstrukturen;
- sp³-bindinger: assosiert med diamantstrukturen;
- mulig hydrogen;
- eventuelle elementer som er tilsatt for å endre beleggets egenskaper.
Prosentandelen og arrangementet av disse bindingene påvirker hardhet, elastisitet, friksjon, termisk stabilitet og indre spenninger. Av denne grunn identifiserer ikke akronymet DLC et enkelt materiale med gjennomgående identiske egenskaper.
De viktigste DLC-familiene
Den tekniske klassifiseringen skiller mellom ulike typer belegg. Blant de vanligste er:
- F.Kr.: amorf karbonfri eller nesten fri for hydrogen;
- BC:H: hydrogenert amorft karbon;
- ta-C: tetraedrisk amorft karbon med en høy prosentandel av sp³-bindinger;
- ta-C:H: tetraedrisk amorft karbon som inneholder hydrogen;
- Me-DLC: belegg modifisert ved tilsetning av metallelementer;
- Ja-DLC: DLC som inneholder silisium for å modifisere friksjon, vedheft og miljøoppførsel;
- WC/Kjøkken: system som inneholder karbon og wolframkarbid, brukt i tribologiske applikasjoner.
Handelsnavnene som brukes av produsenter samsvarer kanskje ikke helt med denne klassifiseringen. For å sammenligne to behandlinger må du i det minste vite typen DLC, hardhet, tykkelse, avsetningstemperatur og typen mellomlag.
Hvordan DLC-en brukes
Belegget avsettes i et vakuumkammer ved hjelp av prosesser hovedsakelig relatert til PVD- og PACVD- eller PECVD -teknologier.
PVD-avsetning
Fysisk dampavsetning, eller PVD, overfører beleggmaterialet til komponentoverflaten gjennom fysiske prosesser som katodisk lysbue, sputtering eller assistert fordampning.
De ioniserte partiklene når arbeidsstykket med en kontrollert energi og danner gradvis filmen. Noen svært harde DLC-varianter, som visse ta-C-belegg, kan oppnås ved hjelp av spesifikke PVD-teknikker.
PACVD- eller PECVD-avsetning
Plasmaassistert kjemisk dampavsetning bruker karbonholdige gasser. Plasmaet fragmenterer molekylene og lar karbonatomene avsette seg på komponenten og danne belegget.
Denne teknologien muliggjør bearbeiding ved relativt lave temperaturer sammenlignet med andre behandlinger, noe som gjør det mulig å belegge diverse allerede herdede ståltyper uten nødvendigvis å endre egenskapene deres. Kompatibilitet må imidlertid verifiseres for hvert materiale og metallurgisk tilstand.
Overflate forberedelser
DLC er svært tynt og skjuler ikke riper, porøsitet eller produksjonsfeil. Tvert imot har det en tendens til å gjengi overflaten den er avsatt på på en troverdig måte.
Før behandlingen gjennomgår komponenten operasjoner som kan omfatte:
- sliping eller polering;
- sliping av funksjonelle overflater;
- vask og avfetting;
- ultralydrengjøring;
- kontrollert tørking;
- ionisk rengjøring inne i kammeret;
- maskering av områder som ikke trenger å belegges.
Spor av olje, oksider, støv eller poleringsrester kan svekke vedheften. Kvaliteten på forberedelsen er derfor like viktig som avsetningsprosessen.
Adhesjonslag
DLC avsettes ikke alltid direkte på stål. Ett eller flere mellomlag kan påføres for å forbedre vedheft, redusere spenninger og skape en overgang mellom metallsubstratet og karbonfilmen.
Materialer som kan brukes til bindingslag inkluderer krom, titan, silisium og metallkarbider. Sammensetningen varierer avhengig av DLC, basismaterialet og den tiltenkte bruken.
Et veldig hardt belegg påført et veldig mykt underlag kan svikte under belastning fordi det underliggende metallet deformeres. Av denne grunn avhenger den endelige ytelsen av hele systemet som består av:
- komponentmateriale;
- varmebehandling;
- overflatebehandling;
- heftelag;
- DLC-belegg;
- geometri og arbeidsforhold.
Beleggtykkelse
Tykkelsen på et DLC-belegg beregnet på mekaniske komponenter er vanligvis i størrelsesorden noen få mikrometer . Den nøyaktige verdien avhenger av prosessen og bruksområdet.
Den reduserte tykkelsen gjør det mulig å belegge selv deler produsert med presise toleranser. Dette må imidlertid tas i betraktning under designprosessen, spesielt når det gjelder tette passformer, kalibrerte seter og tetningsflater.
Et tykkere lag er ikke automatisk bedre. Å øke tykkelsen kan øke indre spenninger og risikoen for at belegget løsner. Belegget må utformes basert på belastningen og overflaten som skal beskyttes.
DLC-hardhet
En av hovedegenskapene til DLC er den høye overflatehardheten . Avhengig av typen kan belegget nå verdier som er mye høyere enn for behandlet stål.
Hardhet måles vanligvis ved nanoindentasjon og kan variere fra omtrent rett over 1.000 HV til over 5.000 HV for noen formuleringer med høyt sp³-bindingsinnhold. Disse dataene må tolkes i sammenheng med elastisitet, seighet, tykkelse og adhesjon.
Et ekstremt hardt, men sprøtt eller dårlig heftende belegg kan yte dårligere enn et mindre hardt DLC som er bedre egnet mot komponentdeformasjoner.
Lav friksjonskoeffisient
DLC brukes primært for sine tribologiske egenskaper , dvs. oppførselen til overflater utsatt for kontakt, friksjon og slitasje.
Under gunstige forhold kan friksjonskoeffisienten mot stål være svært lav, ofte mellom 0,05 og 0,20 . Den faktiske verdien avhenger imidlertid av:
- DLC-type;
- antagonistisk materiale;
- smøring;
- kontakttrykk;
- ruhet;
- temperatur;
- miljøfuktighet;
- tilstedeværelsen av forurensninger.
Behandlingen kan redusere glidemotstanden og begrense fastkjøringsfenomener, men eliminerer ikke automatisk behovet for smøring spesifisert av produsenten.
Slitestyrke
Kombinasjonen av hardhet og lav friksjon gjør DLC effektiv mot:
- slitasje på lim;
- overflateslitasje;
- mikrosveising mellom metalldeler;
- skraping og kryping;
- slitasje under innkjøring;
- skade under forhold med begrenset smøring.
Belegget gjør imidlertid ikke komponenten uforgjengelig. Sand, metallrester og harde partikler kan ripe opp overflaten eller skape konsentrert trykk som er tilstrekkelig til å skade filmen.
DLC i våpenkomponenter
I våpenindustrien kan DLC brukes på komponenter som utsettes for glidning, rotasjon eller gjentatt kontakt. Mulige bruksområder inkluderer:
- lukkerkropp;
- lukkerhode og finner, når det er gitt i prosjektet;
- spiss;
- avtrekker og ejektor;
- komponenter i triggergruppen;
- føringer og glideflater;
- stempler i halvautomatiske systemer;
- spaker og pinner;
- ventildeler i luftpistoler;
- komponenter i kniver og jaktredskaper.
Kompatibilitet med behandlingen må spesifiseres av produsenten. Ikke alle deler kan belegges uten å endre klaringer, dimensjoner og funksjonelle egenskaper.
DLC på lukkeren
Lukkeren er en av de mest interessante bruksområdene. Belegget kan gjøre glidningen jevnere, redusere vedheft av rester og beskytte overflater mot slitasje.
Den glattere følelsen avhenger også av kvaliteten på utførelsen, hvor rett skinnene er, toleransene og finishen før behandling. DLC kan ikke korrigere en defekt geometrisk tilpasning.
På låseklakker og andre overflater som utsettes for høyt kontakttrykk, må underlag, hardhet, tykkelse og heft vurderes nøye. Belegget øker ikke lukkerens strukturelle styrke og erstatter ikke riktig varmebehandling av stålet.
DLC i skytegrupper
På spaker, pinner og festeflater kan lav friksjon bidra til jevn bevegelse og begrense slitasje. Resultatet avhenger imidlertid av geometrien og riktig overflatepolering.
Filmtykkelsen må vurderes med spesiell oppmerksomhet, fordi små dimensjonsvariasjoner kan endre funksjonen til komponenter som er karakterisert av svært små toleranser.
Korrosjonsbeskyttelse
Amorft karbon er kjemisk stabilt og kan gi en barriere mot fuktighet og korrosive stoffer. Effektiv beskyttelse avhenger imidlertid av filmens kontinuitet, tilstedeværelsen av porer, kanter, hull og eventuelle skader.
Fordi laget er veldig tynt, kan en dyp ripe eksponere det underliggende metallet. Dessuten kan enkelte geometrier være vanskelige å belegge jevnt.
DLC kan derfor forbedre korrosjonsmotstanden, men det bør ikke automatisk anses som vanntett eller tilsvarende fullstendig korrosjonsbeskyttelse. Vedlikehold av våpenet er fortsatt nødvendig.
Farge og overflateutseende
DLC har vanligvis en farge som varierer fra antrasittgrå til dyp svart . Utseendet kan være blankt, sateng eller matt, avhengig av underlagets forberedelse og type behandling.
Siden filmen gjengir den underliggende overflaten:
- et polert stål gir vanligvis et lysere utseende;
- en satengoverflate forblir sateng;
- verktøymerker og ufullkommenheter kan forbli synlige;
- overdreven ruhet fylles ikke av belegget.
Den estetiske finishen må derfor forberedes før avsetning.
DLC og polering
Svarting er en kjemisk omdanning av ståloverflaten som danner et svart oksidlag. Det gir et tradisjonelt utseende og korrosjonsbeskyttelse som må suppleres med olje.
DLC, derimot, er et vakuumavsatt belegg som er mye hardere og har overlegne antifriksjonsegenskaper. Det er dyrere og mer komplekst, men kan tilby betydelig høyere slitestyrke.
DLC og nitrering
Nitrering modifiserer overflaten av stål gjennom diffusjon av nitrogen. I motsetning til DLC skaper det ikke bare en tynn, overlappende film, men danner et modifisert lag som strekker seg inn i materialet.
De to behandlingene er ikke nødvendigvis alternativer. I noen systemer kan substratet nitrideres før DLC påføres, noe som resulterer i en hardere støtteflate. Denne kombinerte behandlingen blir noen ganger referert til som et duplekssystem.
DLC- og nitridbaserte PVD-belegg
Belegg som TiN, CrN og AlTiN avsettes også ved hjelp av PVD-teknologier, men har forskjellige sammensetninger, farger og egenskaper.
DLC er spesielt verdsatt for sin lave friksjonskoeffisient. Nitrider kan tilby større stabilitet ved høye temperaturer og spesifikke egenskaper for slitasje og korrosjonsbestandighet.
Forkortelsen PVD refererer til avsetningsprosessen og ikke beleggmaterialet. Derfor er ikke alle PVD-belegg DLC.
DLC og Cerakote
Cerakote er et keramisk basert komposittbelegg som påføres i flytende tilstand og deretter herdes. Det kan dekke store overflater, tilby en rekke farger og forbedre værbeskyttelsen.
DLC avsettes under vakuum, er generelt tynnere og er primært utviklet for å redusere friksjon og slitasje på mekaniske overflater.
I sintesi:
- DLC er spesielt egnet for bevegelige deler og de som utsettes for gnissing;
- Cerakote er spesielt egnet for beskyttelse og farging av utvendige overflater;
- De to behandlingene kan utføre komplementære funksjoner på samme våpen.
Begrensninger for DLC-behandling
Viktige begrensninger inkluderer:
- høyere kostnad enn tradisjonelle overflater;
- behov for vakuumsystemer;
- svært nøye overflatebehandling;
- mulige heftproblemer på uegnede materialer;
- risiko for løsrivelse hvis underlaget deformeres;
- vanskeligheter med å jevnt fore dype hulrom;
- manglende evne til å skjule tidligere riper og feil;
- behov for å beskytte gjenger og kalibrerte overflater;
- lokale reparasjoner er generelt upraktiske.
Hvis belegget er skadet, krever restaurering vanligvis kontrollert fjerning av laget og profesjonell ny påføring.
Pulizia og manutenzione
DLC-overflater er generelt enkle å rengjøre fordi de har lav friksjon og redusert tendens til at rester fester seg. Produsentens instruksjoner for våpenet og behandlingen må imidlertid følges.
Det er tilrådelig:
- fjern støv og slipende partikler før du bruker mekanismen;
- bruk vaskemidler som er kompatible med belegget og underlaget;
- unngå slipepasta og aggressive poleringsmidler;
- påfør smøremiddelet som er angitt på de angitte punktene;
- sjekk kanter og kontaktflater;
- Ikke modifiser eller reparer lakkerte komponenter uten teknisk verifisering.
Den lave friksjonskoeffisienten betyr ikke at pistolen må kjøres helt tørr. Smøring, mengde og hyppighet bør følge produsentens instruksjoner.
DLC-fordeler
- høy overflatehardhet;
- lav friksjonskoeffisient;
- utmerket slitestyrke;
- reduksjon av risikoen for anfall;
- veldig lav tykkelse;
- mulig forbedring av korrosjonsbeskyttelse;
- enkel rengjøring;
- elegant og teknisk svart eller antrasitt utseende;
- mulighet for bruk på presisjonskomponenter.
Siste tanker
DLC er et teknologisk avansert belegg, spesielt egnet for våpendeler som er utsatt for glidning, friksjon og slitasje. Det kan forbedre driften, beskytte overflater og forlenge levetiden til behandlede deler.
Ytelse avhenger ikke utelukkende av handelsnavnet eller deklarert hardhet. Type DLC, overflatebehandling, mellomlag, tykkelse, komponentmateriale og faktiske bruksforhold må alle evalueres.
Behandlingen øker ikke den strukturelle styrken til en del eller korrigerer ufullkommen maskinering eller toleranser. Når den påføres riktig på et passende underlag, representerer den imidlertid en av de mest effektive løsningene for å kombinere hardhet, glatthet, slitestyrke og en estetisk finish.
































