


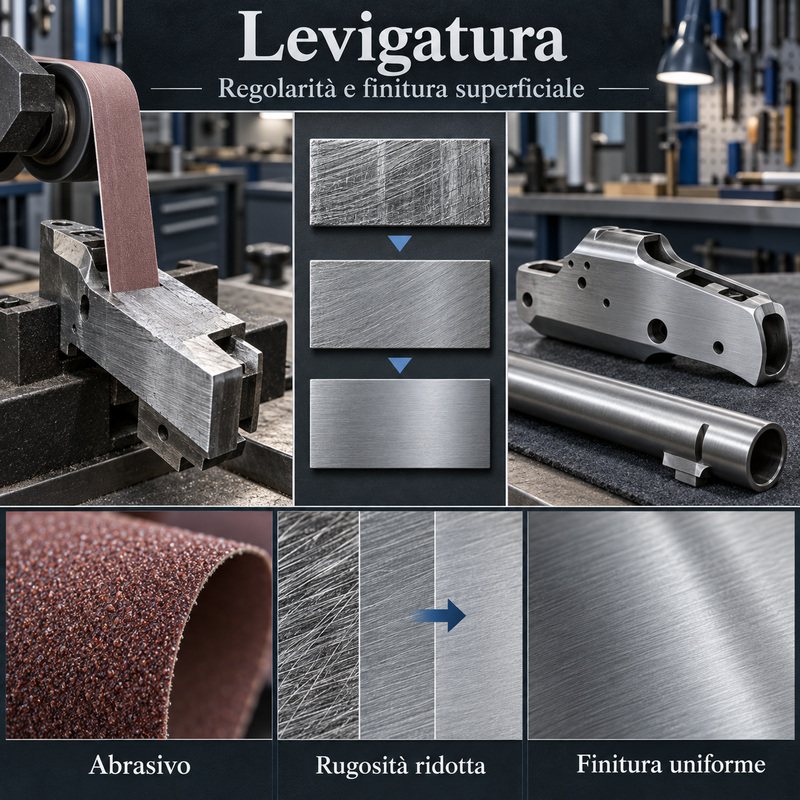
Sliping er en etterbehandlingsprosess som fjerner svært små mengder materiale ved hjelp av slipemidler. Den brukes til å eliminere riper og ujevnheter, redusere verktøymerker og forberede en metalloverflate for påfølgende polering eller beskyttende behandling.
I skytevåpenindustrien kan det påvirke løp, mekanismerammer, sluttstykker, rammer, avtrekkerkomponenter og dekorative deler . Kvaliteten på slipingen påvirker det endelige utseendet, dimensjonsregelmessigheten og vedheftet til blånering, krom, nikkel og andre belegg.
Kom funziona
Slipemiddelet består av harde partikler som er i stand til å fjerne mikroskopiske deler av metall. Overflaten bearbeides med gradvis finere kornstørrelser inntil ønsket grad av jevnhet er oppnådd.
En typisk syklus kan inkludere:
- fjerning av de mest åpenbare feilene;
- eliminering av tegn på tidligere behandling;
- overgang til et mellomliggende korn;
- etterbehandling med finere slipemidler;
- overflaterengjøring og inspeksjon;
- mulig polering eller beskyttende behandling.
Granulometrien
Kornstørrelse refererer vanligvis til størrelsen på slipepartiklene. En grov kornstørrelse fjerner materiale raskt, men etterlater dypere merker; en fin kornstørrelse gir en glattere og mer jevn overflate.
Overgangen mellom ulike kornstørrelser må være gradvis. Bruk av et veldig fint slipemiddel for tidlig gjør det vanskelig å fjerne sporene som er etterlatt av forrige operasjon.
Slipemidlene som brukes
Valget av slipemiddel avhenger av materialet, dets hardhet og ønsket resultat. Blant de vanligste er:
- aluminiumoksid;
- silisiumkarbid;
- keramiske slipemidler;
- diamant for spesialisert arbeid;
- slipepastaer;
- slipende kluter og papir;
- naturlige eller syntetiske steiner.
Slipemiddelet må skjære overflaten uten å forurense metallet eller produsere overdreven oppvarming.
Manuell sliping
Manuell sliping utføres med sandpapir, klut, steiner eller slipeklosser. Det lar operatøren nøye kontrollere trykket og arbeide på lokale områder.
Det er spesielt viktig for etterbehandling av håndlagde våpen og komponenter med komplekse former. Det krever imidlertid erfaring, ettersom ujevnt trykk kan runde av kanter, endre plan og slette markeringer eller graveringer.
Mekanisk sliping
Mekanisk prosessering bruker belter, skiver, hjul, spindler eller dedikerte maskiner. Det gir større hastighet og repeterbarhet, spesielt i masseproduksjon.
Slipemiddelets bevegelse, kontakttrykk og hastighet må kontrolleres. For aggressiv bearbeiding kan forårsake bølger, overoppheting og dimensjonsendringer.
Våt prosessering
Sliping kan gjøres med vann, olje eller spesifikke prosesseringsvæsker. Væsken bidrar til å:
- avkjøl overflaten;
- transport av metallavfall;
- redusere slipemiddeltilstopping;
- gjør kuttet mer jevnt;
- begrense støvdannelse.
Væsken må være kompatibel med metallet og fjernes fullstendig ved slutten av prosessen.
Planleggingskontroll
På flate overflater må slipemiddelet støttes av en stiv, jevn overflate. Å kun bruke fingrene konsentrerer trykket i små områder og kan skape fordypninger.
Denne kontrollen er viktig på aksjonsrammer, plater, sider av mottakerne og overflater som er beregnet for sammenkobling med andre komponenter.
Kantbeskyttelse
Kanter er spesielt sårbare fordi de utsettes for større trykk og raskt kan avrundes. I fine våpen avhenger presisjonen til linjene og forbindelsene mellom tre og metall også av at de er konservert på riktig måte.
Merking, serienumre, graveringer og funksjonelle overflater må beskyttes og behandles med særlig forsiktighet.
Betydningen av utjevning
Slipemiddelets bevegelse etterlater et orientert mønster på overflaten. For å gjenkjenne og eliminere merker fra forrige trinn kan det være nyttig å endre retning mellom én kornstørrelse og den neste.
I den siste fasen velges arbeidsretningen basert på ønsket utseende. Et kontrollert lineært mønster gir en satengfinish, mens finere strøk forbereder metallet for polering.
Sliping av sivet
Yttersiden av tønnene kan slipes for å fjerne maskineringsmerker og forberede dem til blånering eller annen behandling. Regelmessigheten, profilen og kantene på ribbene eller forbindelsesområdene må opprettholdes.
Innvendig maskinering av boringen er derimot en spesialisert operasjon. Den må skilles fra vanlig utvendig honing og kan omfatte lapping eller kontrollert finpussing av sporene.
Sliping av basculen
På bevegelsen bidrar slipingen til å definere plan, kurver og områder som skal graveres eller overflatebehandles. Arbeidet må respektere de funksjonelle geometriene og koblingene med fat, pinner, sideplater og treverk.
For mye fjerning kan endre passformen eller gjøre graveringer og markeringer mindre lesbare. Av denne grunn behandles dekorative og mekaniske overflater med forskjellige kriterier.
Forberedelse til polering
Polering skjuler ikke metallfeil. Riper, rifter og verktøymerker kan bli enda mer synlige etter behandling.
Nøye sliping gir en jevn farge og bestemmer det endelige utseendet: en veldig fin overflate gir en lysere polering, mens en satengbehandling gir en matt effekt.
Forberedelse for belegg
Nikkelbelegg, forkromming og andre belegg etterligner i stor grad den underliggende overflaten. Honing må derfor eliminere defekter uten å gå på kompromiss med dimensjoner og toleranser.
For noen belegg kreves det ikke en perfekt skinnende overflate, men en kontrollert ruhet som kan fremme vedheft.
Sliping og sliping
Sliping er en presisjonsmekanisk prosess som utføres med slipeskiver og maskiner som er i stand til å kontrollere form og dimensjoner med svært små toleranser.
Sliping fokuserer generelt mer på å glatte og finpusse overflaten. De to prosessene kan være etterfølgende: sliping definerer geometrien, mens sliping forbedrer utseendet og ruheten.
Sliping og lapping
Lapping er en høypresisjons etterbehandlingsprosess der svært fine slipemidler virker mellom komponenten og et formet verktøy. Den korrigerer mindre ujevnheter og oppnår ekstremt ensartede overflater.
Honing er et bredere konsept og kan gå forut for sliping. Lapping brukes når det kreves presise tilpasninger, svært lav ruhet eller en spesielt jevn boring.
Sliping og polering
Sliping fjerner ujevnheter og merker gjennom kontrollert fjerning. Polering bruker svært fine slipemidler og myke skiver for å redusere ruhet ytterligere og øke glansen.
En skinnende overflate krever skikkelig forsliping: polering bør ikke brukes til å kompensere for dype riper eller geometriske defekter.
Overfladisk rugosit
Overflatekvalitet kan vurderes gjennom ruhetsparametere. En lav verdi indikerer vanligvis mindre uttalt ruhet, men det betyr ikke automatisk at overflaten er egnet for enhver bruk.
Deler som er ment å holde på smøremiddel eller få et belegg kan kreve en annen ruhet enn dekorative overflater eller presisjonspasninger.
Behandlingsrisikoer
Feil sliping kan forårsake:
- avrunding av kanter;
- tap av markeringer og graveringer;
- dannelse av depresjoner;
- endring av toleranser;
- overoppheting av overflaten;
- forurensning med slipende partikler;
- uregelmessig avslutning.
Funksjonelle overflater må kun bearbeides av kompetent personell med egnede verktøy.
Sluttrengjøring
Etter sliping er det viktig å fjerne alt støv, metallrester og slipende partikler fullstendig. Disse materialene kan forurense behandlingsbadene, skade koblingene eller akselerere slitasje.
Komponenten må avfettes og beskyttes raskt, fordi den nybearbeidede overflaten er spesielt utsatt for oksidasjon.
Hovedfordeler
- eliminering av maskineringsmerker;
- reduksjon av ruhet;
- bedre estetisk ensartethet;
- forberedelse til polering og belegg;
- mulighet for å få sateng- eller forhåndspolerte overflater;
- lokalisert overflatekontroll;
- forbedret paring når det gjøres nøyaktig.
Behandlingsgrenser
Sliping innebærer alltid fjerning av materiale, selv om det er minimalt. Det kan ikke gjentas i det uendelige og bør ikke brukes til å korrigere betydelige strukturelle eller dimensjonale feil.
Resultatet avhenger av operatørens erfaring, kornsekvensen og trykkreguleringen. En veldig blank overflate representerer ikke nødvendigvis teknisk korrekt bearbeiding.
En avgjørende avslutning
Sliping er et viktig trinn mellom maskinering og den endelige finishen. Det lar deg kontrollere overflatens jevnhet, bevare geometrien og forberede metallet på riktig måte for senere behandlinger.
I våpenproduksjon, hvor estetikk og presisjon må sameksistere, bidrar en godt utført sliping direkte til den opplevde kvaliteten og funksjonaliteten til komponenten.































