


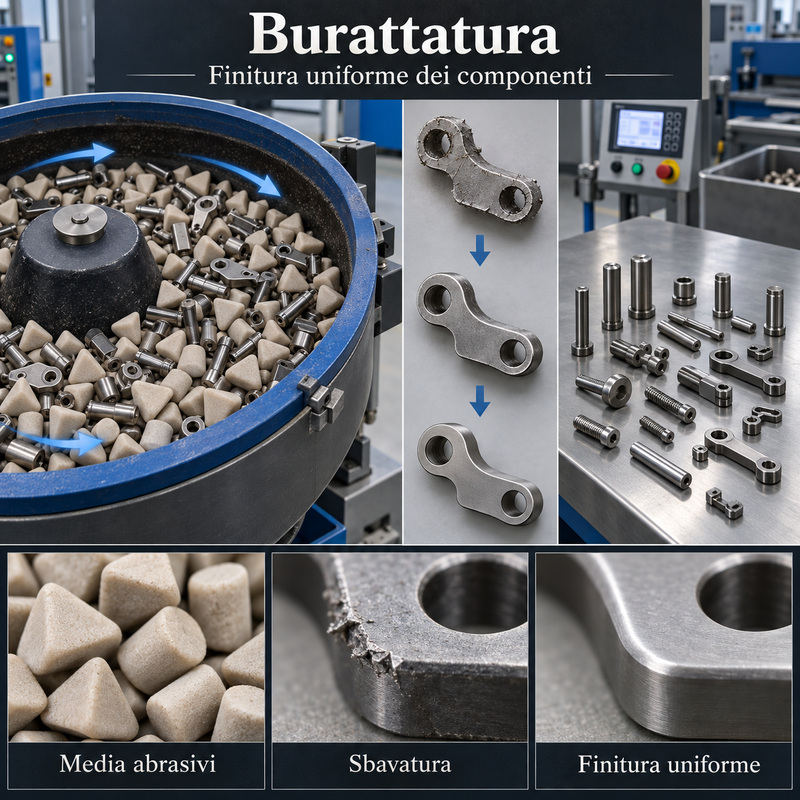
Bębnienie to proces wykańczania, w którym małe elementy są przemieszczane w pojemniku z materiałami ściernymi, detergentami i, w niektórych procesach, wodą. Wielokrotny kontakt między elementami a medium obróbczym usuwa zadziory, wygładza krawędzie, czyści powierzchnie i zapewnia bardziej równomierne wykończenie.
W przemyśle zbrojeniowym jest stosowany głównie do produkcji małych części, sworzni, dźwigni, spustów, elementów spustowych, śrub i drobnych elementów metalowych . Szczególnie nadaje się do jednoczesnej obróbki wielu części produkowanych masowo.
Jak to działa?
Komponenty umieszczane są w obracającym się bębnie lub zbiorniku wibracyjnym wraz z elementami ściernymi zwanymi mediami . Ruch ten powoduje ciągłą serię kontaktów, tarć i drobnych uderzeń.
Połączone działanie medium i środka czyszczącego usuwa kontrolowane ilości materiału z najbardziej narażonych obszarów. Proces można dostosować, modyfikując:
- rodzaj i rozmiar nośnika;
- prędkość obrotowa lub wibracyjna;
- długość cyklu;
- stosunek składników do materiałów ściernych;
- ilość wody i detergentu;
- materiał i twardość elementów.
Wirowanie obrotowe
W bębnie obrotowym elementy umieszczane są w wolno obracającym się bębnie. Zawartość jest unoszona przez ruch i wielokrotnie opada, generując efekt tarcia i toczenia.
Proces jest stosunkowo prosty i skuteczny, ale może być dość czasochłonny. Nadaje się do gratowania, zaokrąglania i ogólnego wykańczania małych, odpornych na uderzenia elementów.
Wibracyjne bębnowanie
Podczas wirowania wibracyjnego zbiornik przekazuje szybki, kontrolowany ruch elementom obrabianym i materiałowi ściernemu. Elementy te przesuwają się przez masę ścierną poprzez małe, ciągłe oscylacje.
System ten pozwala na uzyskanie bardziej równomiernego i delikatnego procesu niż w przypadku bębna obrotowego. Lepiej zachowuje kształt i pozwala na bardziej precyzyjną kontrolę wykończenia.
Wirowanie odśrodkowe
Systemy odśrodkowe wykorzystują pojemniki obracające się w ruchu skoordynowanym, generując większe siły niż tradycyjne bębnowanie. Działanie ścierne jest intensywniejsze i znacznie skraca czas obróbki.
Jest to technologia odpowiednia do małych i wytrzymałych komponentów, ale wymaga precyzyjnych parametrów, aby uniknąć uderzeń, odkształceń lub nadmiernego usuwania elementów.
Wirowanie magnetyczne
W procesie polerowania magnetycznego stosuje się małe igły lub elementy ze stali nierdzewnej poruszane polem magnetycznym. Docierają one do zagłębień i trudno dostępnych miejsc, zapewniając gładkie, jednolite wykończenie.
Jest szczególnie odpowiedni do obróbki małych części, elementów precyzyjnych i elementów o złożonej geometrii. Nie nadaje się jednak do wszystkich rozmiarów i rodzajów materiałów.
Materiały ścierne
Media to elementy mające kontakt z komponentami. Mogą mieć różne kształty, rozmiary i właściwości ścierne.
Do najczęściej stosowanych należą:
- media ceramiczne;
- elementy z tworzyw sztucznych o właściwościach ściernych;
- metalowe kulki i szpilki;
- zmiażdżone skorupki warzyw;
- granulki drzewne;
- zmielona kolba kukurydzy;
- materiały syntetyczne do polerowania.
Kształt musi umożliwiać dotarcie nośnika do powierzchni, bez ryzyka utknięcia w otworach, gwintach i wnękach.
Media ceramiczne
Ściernice ceramiczne charakteryzują się wysoką wydajnością cięcia i służą do usuwania zadziorów, tlenków i śladów po obróbce. Dostępne są w kształtach trójkątnych, cylindrycznych, kulistych i konturowych.
Mogą one działać agresywnie na delikatne powierzchnie, dlatego należy je dobierać w zależności od twardości i wielkości elementów.
Nośniki plastikowe
Nośniki plastikowe są zazwyczaj lżejsze i mniej agresywne. Nadają się do obróbki stosunkowo miękkich metali, takich jak aluminium i niektóre stopy lekkie, lub gdy chcemy ograniczyć zaokrąglanie krawędzi.
Można je wypełnić różnymi materiałami ściernymi w celu uzyskania określonej wydajności cięcia.
Podłoże roślinne
Granulat kukurydziany, łupiny orzechów włoskich i inne materiały roślinne są wykorzystywane głównie w procesach czyszczenia na sucho, suszenia i polerowania. Można je łączyć z określonymi pastami.
Tego rodzaju środki czyszczące działają stosunkowo delikatnie i nadają się do polerowania małych elementów, ale mogą pozostawiać resztki w zagłębieniach.
Mokre bębnienie
W procesie mokrym dodawana jest woda oraz środki czyszczące lub smarujące. Ciecz transportuje pozostałości, chłodzi masę i zapobiega zatykaniu się materiałów ściernych.
Stosowane produkty mogą również zapobiegać czasowej korozji i utrzymywać powierzchnię w czystości w trakcie cyklu.
Suszenie bębnowe
Bębnienie na sucho wykorzystuje media roślinne lub syntetyczne bez dodatku wody. Jest stosowane głównie do polerowania, suszenia i ostatecznego wykańczania.
Proces ten wytwarza pył i może generować elektryczność statyczną. Pozostałości muszą zostać całkowicie usunięte z komponentów po przetworzeniu.
Usuwanie zadziorów
Po cięciu, frezowaniu, tłoczeniu lub ścinaniu mogą pozostać cienkie wypustki zwane zadziorami . Obróbka bębnowa działa przede wszystkim na najbardziej narażone obszary i stopniowo zmniejsza ich rozmiar.
Nie wszystkie zadziory da się skutecznie usunąć. Bardzo duże zadziory lub te znajdujące się w obszarach chronionych wymagają wcześniejszej obróbki ręcznej lub zautomatyzowanej.
Zaokrąglanie krawędzi
Kontakt z medium powoduje zmiękczenie ostrych krawędzi. Może to ułatwić obsługę, zmniejszyć ryzyko skaleczeń i ułatwić aplikację niektórych powłok.
Jednak w przypadku komponentów precyzyjnych nadmierne zaokrąglanie może negatywnie wpłynąć na geometrię, powierzchnie styku i pasowania. Dlatego cykl musi być starannie ograniczony.
Wykończenie powierzchni
Bębnienie wyrównuje wygląd elementów i redukuje najbardziej widoczne ślady po poprzednich procesach. Rezultat może być matowy, satynowy lub błyszczący, w zależności od medium i zastosowanego cyklu.
Niekoniecznie tworzy idealnie płaską powierzchnię: działanie jest zgodne z geometrią przedmiotu i ma tendencję do oddziaływania na najbardziej narażone obszary.
Zastosowanie w broni
Wirowanie można stosować na:
- kołki i wtyczki;
- spusty i dźwignie;
- śruby i małe części;
- składniki strzałów;
- ekstraktory i wyrzutniki;
- małe części migawki;
- elementy wykonane metodą tłoczenia lub CNC;
- łuski przeznaczone do przeładowywania.
Części o krytycznych powierzchniach funkcjonalnych wymagają osłon, krótkich cykli lub alternatywnej obróbki.
Czyszczenie łusek nabojowych
W procesie przeładowywania amunicji, polerowanie jest powszechnie stosowane do czyszczenia i polerowania metalowych łusek . Systemy suche często wykorzystują granulki roślinne, podczas gdy systemy mokre mogą wykorzystywać małe trzpienie ze stali nierdzewnej.
W procesie przetwarzania usuwane są pozostałości i utlenianie powierzchniowe, jednak przed ponownym użyciem pudełka należy oddzielić od nośnika, wypłukać i dokładnie wysuszyć.
Przygotowanie do zabiegów
Powierzchnia polerowana nadaje się do polerowania, niklowania, anodowania i innych procesów. Przed ostatecznym wykończeniem należy usunąć wszelkie materiały ścierne, oleje i pozostałości środków chemicznych.
Stopień chropowatości musi być zgodny z planowaną powłoką: powierzchnia zbyt gładka lub zanieczyszczona może zmniejszać jej przyczepność.
Bębnienie i piaskowanie
Piaskowanie polega na rozpylaniu cząstek ściernych na powierzchnię i umożliwia obróbkę nawet dużych elementów. Z kolei polerowanie w bębnie wykorzystuje zbiorczy ruch części i materiału w pojemniku.
Piaskowanie często pozwala uzyskać jednolitą matową powierzchnię; polerowanie jest szczególnie skuteczne w przypadku jednoczesnego usuwania zadziorów i zaokrąglania wielu małych elementów.
Bębnienie i wygładzanie
Szlifowanie jest zazwyczaj wykonywane za pomocą materiału ściernego prowadzonego po powierzchni, co pozwala na kontrolę punktową. Z kolei szlifowanie bębnowe pozwala na jednoczesną obróbkę wszystkich elementów bez bezpośredniej ingerencji w każdy z nich.
Jest więc bardziej produktywny, ale oferuje mniejszą kontrolę nad poszczególnymi obszarami i bardziej delikatną geometrię.
Bębnienie i polerowanie
Tradycyjne polerowanie wykorzystuje tarcze, filce i środki ścierne, aby uzyskać wysoki połysk. Polerowanie bębnowe może zapewnić wysoki połysk przy użyciu określonych środków, ale rezultat zależy od kształtu i materiału elementów.
W przypadku powierzchni o szczególnie wysokiej jakości estetycznej konieczne może okazać się późniejsze polerowanie ręczne.
Kontrola wymiarowa
Bębnienie usuwa materiał głównie z krawędzi i odsłoniętych powierzchni. Chociaż usuwanie jest zazwyczaj niewielkie, długie cykle mogą zmieniać wymiary i kształty.
W szczególności należy sprawdzić:
- powierzchnie zamykające;
- powierzchnie podporowe;
- wątki;
- otwory kalibrowane;
- krawędzie funkcjonalne;
- oznaczenia i grawerunki.
Separacja składników
Po zakończeniu cyklu, obrabiane przedmioty muszą zostać całkowicie oddzielone od materiału ściernego. Cząsteczki ścierne mogą utknąć w zagłębieniach, otworach nieprzelotowych i gwintach.
Separację można przeprowadzić za pomocą sit, siatek, systemów magnetycznych lub metodą selekcji ręcznej, w zależności od wielkości użytych materiałów.
Ryzyko przetwarzania
Nieprawidłowy cykl może spowodować:
- nadmierne zaokrąglanie krawędzi;
- wgniecenia powstałe w wyniku wzajemnych uderzeń;
- zmiana tolerancji;
- media utknięte w dziurach;
- nieregularne wykończenie;
- zanieczyszczenie powierzchni;
- utrata płytkich oznaczeń;
- korozja po cyklach mokrych.
Dyrektor Vantaggi
- jednoczesne przetwarzanie wielu komponentów;
- redukcja zadziorów;
- jednolitość wykończenia;
- kontrolowane tłumienie krawędzi;
- możliwość pracy na mokro i na sucho;
- niskie koszty produkcji masowej;
- szeroki wybór mediów i wyników;
- zmniejszona potrzeba interwencji manualnej.
Ograniczenia procesu
Bębnienie jest mniej selektywne niż procesy ręczne i nie rozróżnia powierzchni estetycznych od funkcjonalnych. Delikatne lub precyzyjne komponenty mogą wymagać masek, separatorów lub innych metod.
Wynik zależy od kombinacji maszyny, nośnika, mieszanki, czasu trwania i liczby części. Cykl odpowiedni dla jednego komponentu może być szkodliwy dla innego.
Produktywne wykończenie
Bębnienie pozwala na jednoczesne usuwanie zadziorów, czyszczenie i wygładzanie wielu małych elementów . Jest to zatem ważny proces w przemysłowym wytwarzaniu broni i przygotowywaniu małych części.
Jej skuteczność zależy od właściwej równowagi pomiędzy zdolnością ścierania a zachowaniem geometrii, zwłaszcza w przypadku małych tolerancji i powierzchni funkcjonalnych.































