


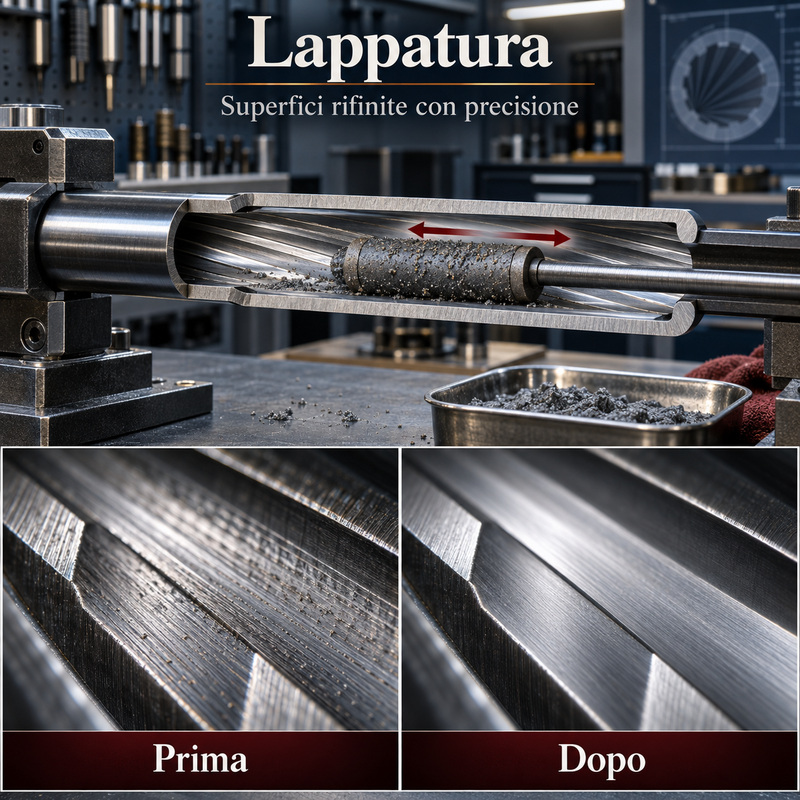
O brunimento é um processo de acabamento que utiliza abrasivos muito finos para corrigir irregularidades microscópicas, melhorar o contato da superfície e alcançar dimensões extremamente precisas. Na indústria de armas de fogo , é utilizado principalmente no interior de canos, ressaltos de ferrolho, guias e algumas conexões mecânicas. Não altera a forma geral do componente, mas remove quantidades mínimas de material. Para obter um resultado eficaz e seguro, é necessário grande controle, pois a remoção excessiva pode alterar dimensões e geometrias fundamentais.
O que é laping?
O lapidação é um processo de abrasão no qual uma superfície relativamente macia, chamada de lapidadora , coloca partículas abrasivas em contato com o componente a ser acabado.
Os grãos removem as maiores asperezas por meio de passagens repetidas e controladas. A remoção é muito menor do que na moagem, torneamento ou retificação.
O processo é utilizado para obter:
- maior uniformidade da superfície;
- dimensões muito precisas;
- melhor contato entre dois componentes;
- Redução de riscos e marcas de ferramentas;
- eliminação de pequenas áreas irregulares;
- deslizamento mais suave das peças móveis.
Como funciona
Uma pasta contendo partículas abrasivas é aplicada entre a ferramenta de lapidação e a peça de trabalho. O movimento relativo entre as superfícies permite que os grãos atuem nos pontos mais salientes.
A pressão, o tamanho do grão, a velocidade e a duração devem ser adequados ao material e ao resultado desejado. Abrasivos mais grossos produzem uma ação mais rápida, mas uma superfície menos refinada; os mais finos removem menos material e permitem um acabamento mais suave.
O processo pode ser manual ou realizado utilizando máquinas projetadas para controlar o movimento e a pressão.
O lapper
A ferramenta de lapidação é geralmente feita de um material mais macio do que o componente a ser usinado. Chumbo, cobre, ferro fundido, bronze ou outras ligas podem ser usados.
As partículas abrasivas tendem a ficar incrustadas na superfície da ferramenta de lapidação e atuam sobre a peça de trabalho mais dura. Isso permite que a ferramenta se adapte às características da superfície que está sendo acabada.
O formato e as dimensões do lapidador devem ser compatíveis com a geometria do componente. Nos canos, utiliza-se um elemento cilíndrico capaz de acompanhar o furo e o raiamento.
Os abrasivos
Diferentes materiais abrasivos podem ser usados para lapidação, escolhidos com base na dureza do metal e no acabamento desejado.
Entre os mais comuns que encontramos:
- óxido de alumínio;
- carboneto de silício;
- diamante industrial;
- carboneto de boro;
- Compostos abrasivos específicos para aço.
O abrasivo é suspenso em um meio líquido ou pastoso que facilita sua distribuição. O uso de granulometrias progressivamente mais finas permite a transição da correção para o acabamento.
Polindo os canos
Em canos raiados, o brunimento pode reduzir as irregularidades deixadas por usinagens anteriores e uniformizar o diâmetro interno.
Uma ferramenta de lapidação de chumbo é formada diretamente dentro do cano para reproduzir com precisão os sulcos e reentrâncias do raiamento. Revestida com pasta abrasiva, ela é passada repetidamente ao longo do interior do cano.
A operação deve manter a geometria das linhas e não deve arredondar as bordas nem alterar o diâmetro de forma descontrolada.
Lapidação manual
No processamento manual, o operador monitora a resistência encontrada pela lapidadora à medida que ela passa. Variações no atrito podem indicar pontos mais apertados ou superfícies menos uniformes.
A experiência permite modular o curso, a pressão e a distribuição do abrasivo. O processo exige tempo e sensibilidade, especialmente ao trabalhar com canos de alta precisão.
Um número excessivo de passagens pode aumentar o diâmetro interno ou alterar a geometria do focinho e da garganta do filete.
Lapidação mecânica
Na produção industrial, podem ser utilizadas máquinas que movimentam a lapidadora com cursos, velocidades e pressões programadas.
O processamento mecanizado promove consistência e repetibilidade, especialmente na produção em massa. Sensores e controles dimensionais podem ajudar a determinar quando o processo atingiu o resultado esperado.
No entanto, a máquina não elimina a necessidade de verificar o diâmetro, a retidão, a rugosidade e a geometria do raiamento.
Dando voltas após marcar pontos
O momento ideal para o brunimento depende do método utilizado para produzir o sulco. Brochamento, estampagem, martelamento a frio e corte com ferramenta única resultam em superfícies e tensões diferentes.
O brunimento pode remover pequenas marcas de usinagem e suavizar a passagem do projétil. No entanto, não corrige erros significativos de concentricidade, raias distorcidas ou canos fabricados com dimensões incorretas.
Uniformidade do diâmetro
Um cano pode apresentar ligeiras variações de diâmetro ao longo de seu comprimento. Essas variações podem afetar o atrito e a deformação do projétil.
O polimento controlado permite a redução de algumas áreas mais estreitas e promove maior uniformidade.
Em certos processos, deseja-se um diâmetro que se afunile ligeiramente em direção à boca do cano. Essa configuração deve ser obtida intencionalmente e com cuidado, e não por abrasão aleatória.
Rugosidade e depósitos
A rugosidade interna pode reter resíduos de cobre, chumbo, carbono ou plástico. Uma superfície mais lisa geralmente reduz o acúmulo e facilita a limpeza.
No entanto, o brunimento não torna o cano completamente liso. Uma rugosidade microscópica controlada permanece e pode variar dependendo do material e do processo de fabricação.
A redução dos depósitos não significa que não seja necessária manutenção: o cano e a câmara devem ser verificados e limpos de acordo com as instruções do fabricante.
Efeitos na precisão
Um cano uniforme pode promover um comportamento mais consistente do projétil, uma distribuição de fricção mais homogênea e maior repetibilidade entre os disparos.
O brunimento não garante automaticamente agrupamentos mais fechados. A precisão também depende da munição, da câmara, da coroa do cano, da taxa de torção do raiamento, da ação, do encaixe da coronha, da mira e do atirador.
Uma haste bem construída pode oferecer excelente desempenho sem exigir trabalhos adicionais de abrasão após a produção.
Sobrepondo os encaixes
Em ferrolhos rotativos, o brunimento pode ser usado para melhorar o contato entre as saliências de travamento e seus alojamentos no receptor.
Uma quantidade controlada de abrasivo permite identificar e reduzir os pontos de maior contato, distribuindo melhor as tensões entre as superfícies.
O procedimento pode alterar a posição do obturador e o espaço livre na cavidade. Portanto, deve ser realizado exclusivamente por pessoal qualificado e acompanhado das medições necessárias.
Guias e superfícies deslizantes
O brunimento pode ser aplicado a guias, persianas e superfícies sujeitas a movimento recíproco. O objetivo é reduzir o travamento e obter um deslizamento suave.
Isso não deve ser confundido com um simples polimento estético. As superfícies envolvidas podem afetar o alinhamento, a folga e o funcionamento do mecanismo.
A remoção excessiva pode aumentar a folga e comprometer a relação correta entre os componentes.
As superfícies do grupo de disparo
As superfícies de contato de gatilhos, martelos e alavancas exigem geometrias precisas. Intervenções abrasivas descontroladas podem alterar os ângulos, a profundidade de engate e a segurança do sistema.
Nessas peças, o brunimento deve ser realizado somente como parte de um processo profissional, respeitando o projeto e verificando todas as funções de segurança.
Uma superfície altamente polida não é necessariamente correta se os ângulos ou a quantidade de contato tiverem sido alterados.
Lapidação e polimento
O polimento tem como principal objetivo reduzir a rugosidade e melhorar a aparência da superfície. O lapidação, por outro lado, também é utilizada para corrigir dimensões, planicidade e contato.
Os dois processos podem produzir superfícies visualmente semelhantes, mas têm finalidades diferentes. O polimento pode ser primordialmente estético, enquanto o lapidação afeta a geometria funcional.
Em ambos os casos, ocorre remoção de material, mesmo quando essa remoção não é facilmente perceptível.
Lapidação e retificação
A retificação utiliza uma roda abrasiva que gira em alta velocidade e permite a remoção de quantidades maiores de material do que o lapidação.
O lapidação geralmente é feita após as principais operações de usinagem para obter uma superfície mais uniforme e dimensões ainda mais precisas.
Pode corrigir pequenas irregularidades, mas não substitui a retificação quando é necessário eliminar diferenças dimensionais significativas.
Polimento e alisamento
O brunimento interno, também conhecido como brunimento , utiliza pedras abrasivas montadas em uma ferramenta expansível. É frequentemente aplicado em superfícies cilíndricas.
Por outro lado, o lapidação utiliza uma ferramenta mais macia carregada com abrasivo solto. As duas técnicas podem ter objetivos semelhantes, mas diferem em operação e tipo de contato.
Voltas com balas
Existem processos em que são utilizadas balas revestidas com material abrasivo, que são avançadas pelo cano através de disparos. Essa técnica é conhecida como lapidação por fogo.
A quantidade de material removido é difícil de precisar com a mesma exatidão que se consegue com um trabalho profissional. O abrasivo também pode atuar em ranhuras, sulcos e outras áreas que não necessitam de correção.
O uso descontrolado pode acelerar o desgaste ou alterar dimensões significativas. Não deve ser considerado um tratamento universal para melhorar todos os canos.
Os riscos do processamento
O polimento é um processo irreversível. Os possíveis riscos incluem:
- aumento excessivo no diâmetro;
- arredondamento das bordas do sulco;
- alteração na garganta;
- danos na coroa do cano;
- modificação do espaço livre;
- aumento no jogo mecânico;
- contaminação com resíduos abrasivos.
Antes de intervir, é necessário identificar o problema real e determinar se o polimento é a solução adequada.
Limpeza após o polimento
Ao final do processo, todas as partículas abrasivas, metálicas e resíduos do composto utilizado devem ser completamente removidos.
Partículas remanescentes dentro do cano ou mecanismo continuariam a agir durante o funcionamento, causando desgaste indesejado.
A limpeza é, portanto, parte integrante do processo e deve ser seguida de controle dimensional e inspeção da superfície.
As verificações finais
Após o brunimento, podem ser realizadas verificações utilizando calibradores de diâmetro interno, discos de teste, comparadores, instrumentos ópticos e rugosímetros.
No caso dos juncos, é possível verificar:
- diâmetro interno;
- uniformidade ao longo da alma;
- condição do raiamento;
- Problemas de garganta;
- regularidade do sprint;
- Presença de resíduos ou defeitos.
A avaliação deve garantir que a melhoria da superfície não tenha comprometido as dimensões funcionais.
Quando for realmente útil
O brunimento pode ser útil quando existem pequenas irregularidades, pontos de contato desiguais ou marcas de usinagem que afetam o funcionamento.
Não pode compensar materiais inadequados, tratamentos térmicos incorretos, deformações significativas ou defeitos de projeto.
Em uma arma em perfeito funcionamento, isso não constitui manutenção de rotina e não deve ser realizado sem uma avaliação técnica.
Você sabia disso?
Durante o processo de lapidação, quantidades tão pequenas de metal são removidas que são difíceis de perceber visualmente. No entanto, algumas centésimas ou milésimas de milímetro podem alterar significativamente o contato entre dois componentes de precisão.
Em resumo
O processo de lapidação utiliza abrasivos muito finos para alisar superfícies, corrigir pequenas irregularidades e melhorar a precisão dos encaixes.
Na indústria de fabricação de armas, é usado principalmente em canos, ressaltos do ferrolho e superfícies deslizantes. Pode melhorar a consistência, o contato e a facilidade de limpeza, mas não garante automaticamente maior precisão de tiro.
Como remove material e pode alterar dimensões essenciais, deve ser realizado com ferramentas adequadas, medições precisas e um conhecimento profundo da função do componente.
































