


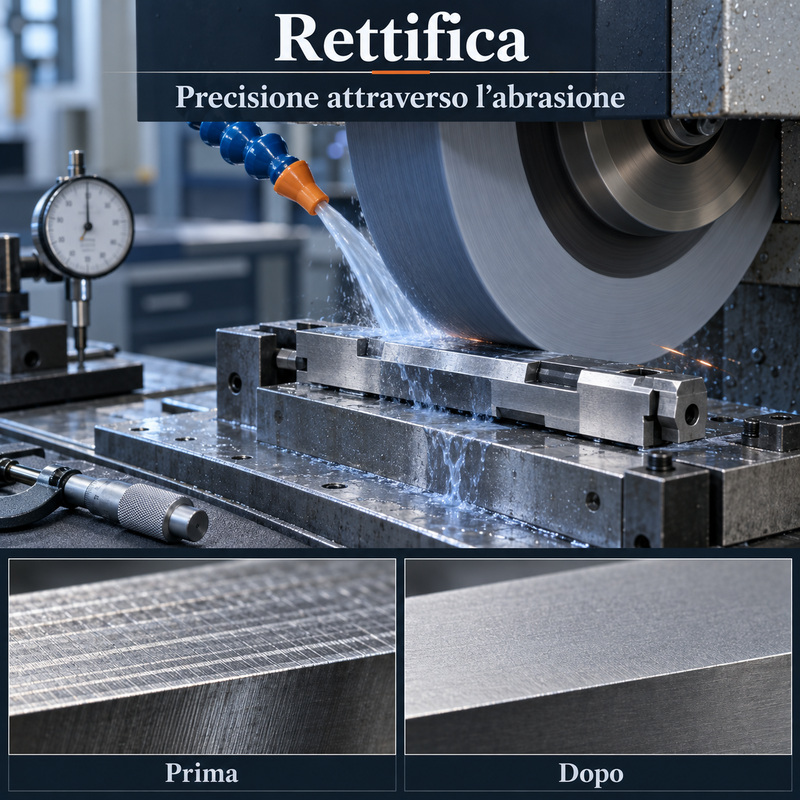
A retificação é um processo mecânico de precisão que utiliza uma roda abrasiva para remover quantidades muito pequenas de material. Geralmente é realizada após a fresagem, torneamento ou tratamento térmico, quando o componente precisa atingir tolerâncias dimensionais rigorosas e uma superfície lisa. Na indústria de armas de fogo , é utilizada em ferrolhos, ressaltos de travamento, pinos, guias, faces de ação, componentes do grupo de gatilho e outras peças onde a geometria e a qualidade da superfície afetam diretamente a função e a segurança.
O que é retificação?
Na retificação, o material é removido utilizando uma rebolo composta por milhares de grãos abrasivos. Cada grão age como uma minúscula ferramenta de corte, removendo uma quantidade microscópica de metal.
A rebolo gira em alta velocidade, enquanto o componente é movido ou girado de acordo com a geometria a ser obtida.
O processo é utilizado principalmente para:
- Trazer a peça ao tamanho final;
- forma e geometria corretas;
- obter superfícies lisas;
- Trabalhar com materiais endurecidos;
- Melhorar a planicidade e a cilindricidade;
- Reduzir erros remanescentes de processos anteriores.
Como funciona
Ao entrarem em contato com a peça, os grãos abrasivos penetram na superfície e removem pequenas partículas. Quando um grão perde sua capacidade de corte, ele pode fraturar ou quebrar, expondo novas arestas abrasivas.
A capacidade da rebolo de renovar sua superfície depende do tipo de abrasivo, da liga e da estrutura da ferramenta.
A velocidade da rebolo, a taxa de avanço, a profundidade de corte e o fluido de corte devem ser coordenados com o material a ser usinado e o acabamento desejado.
A roda abrasiva
O rebolo é composto por grãos abrasivos unidos por um material aglutinante. Existem espaços entre os grãos para permitir a saída de cavacos e a passagem do fluido refrigerante.
As principais características incluem:
- tipo de abrasivo;
- tamanho do grânulo;
- dureza do aglutinante;
- estrutura mais ou menos aberta;
- Forma e tamanho do rebolo;
- velocidade máxima permitida.
Uma rebolo mal selecionada pode superaquecer a peça, entupir ou produzir um acabamento inadequado.
Os abrasivos utilizados
A escolha do abrasivo depende da dureza e das características do material a ser trabalhado.
Entre os principais abrasivos que encontramos:
- óxido de alumínio;
- carboneto de silício;
- nitreto de boro cúbico;
- diamante industrial.
O óxido de alumínio é amplamente utilizado em aços. O nitreto cúbico de boro é particularmente adequado para aços endurecidos, enquanto o diamante é geralmente usado em materiais não ferrosos muito duros e carbonetos.
A granulometria
O tamanho do grão afeta a taxa de remoção e a rugosidade final. Grãos relativamente grandes removem material mais rapidamente, mas deixam uma superfície menos refinada.
Discos de grão mais fino produzem um acabamento melhor e são usados em operações com tolerâncias mais rigorosas.
A escolha também deve levar em consideração a superfície de contato: uma área muito grande pode exigir uma estrutura mais aberta para evitar o acúmulo de calor e resíduos.
A retificação plana
A retificação plana é utilizada para obter superfícies planas, paralelas e uniformes. A peça de trabalho é fixada a uma mesa, geralmente com um mandril magnético, e passa sob o rebolo.
Na indústria bélica, isso pode ser aplicado a:
- planos basculantes;
- superfícies de fechamento;
- orientar;
- pratos;
- componentes do grupo de gatilho;
- rostos de apoio.
Mesmo pequenas diferenças de planicidade podem alterar o contato e a distribuição de tensão.
Retificação cilíndrica
Na retificação cilíndrica, a peça gira enquanto o rebolo retifica a superfície externa. Esse processo permite o controle do diâmetro, da cilindricidade e da concentricidade.
Pode ser utilizado em persianas, pinos, buchas, eixos e outros componentes com superfícies cilíndricas.
A peça pode ser apoiada entre os centros ou fixada com uma placa de fixação. O alinhamento correto é essencial para evitar conicidade e excentricidade.
A retificação interna
A retificação interna processa furos e superfícies cilíndricas ocas usando rebolos de pequeno diâmetro. É utilizada quando o torneamento ou a furação não conseguem atingir a precisão e o acabamento necessários.
Essa técnica pode ser aplicada a sedes, buchas, anéis e alojamentos que precisam se encaixar com outros componentes.
O pequeno rebolo deve girar em altíssima velocidade e requer um controle cuidadoso da vibração.
Retificação sem centros
Na retificação sem centros, o componente cilíndrico não é fixado entre centros ou em uma placa de fixação. Ele é suportado entre um rebolo abrasivo, um rebolo regulador e uma lâmina de apoio.
O método permite o processamento rápido de pinos, cavilhas e componentes cilíndricos produzidos em grandes quantidades.
O ajuste correto permite obter diâmetros uniformes e boa repetibilidade.
Retificação de perfil
A rebolo pode ser moldada para reproduzir uma geometria específica. Esse processo é chamado de retificação de perfil.
É utilizado quando o componente possui raios, ranhuras, cantos ou superfícies complexas que devem ser acabadas com grande precisão.
A forma do rebolo deve ser restaurada periodicamente para compensar o desgaste.
Diamante na rebarbadora
Durante a operação, o rebolo pode perder sua geometria correta ou ficar obstruído com detritos metálicos. O dressamento com diamante , também chamado de dressagem, restaura sua forma e capacidade de corte.
Uma ferramenta diamantada remove a camada externa do rebolo, expondo novos grãos abrasivos.
A precisão do revestimento afeta diretamente a geometria transferida para o componente.
O refrigerante
A retificação produz calor concentrado em uma área de contato muito pequena. O fluido de corte ajuda a resfriar o rebolo e a peça de trabalho, lubrifica o contato e remove quaisquer partículas soltas.
Um fluxo insuficiente ou mal direcionado pode causar superaquecimento, deformações e alterações metalúrgicas.
O fluido deve atingir a área de corte continuamente, evitando uma barreira de ar gerada pela rotação da rebolo que impeça o contato.
O risco de sobreaquecimento
Se o calor não for controlado, a superfície pode sofrer queimaduras por retificação . Esse defeito pode se manifestar como descoloração, perda de dureza ou formação de áreas excessivamente quebradiças.
As alterações mais perigosas nem sempre são visíveis a olho nu. Altas temperaturas podem alterar a estrutura do aço e gerar tensões residuais.
A velocidade, a profundidade de corte, o estado do disco e o líquido de arrefecimento devem, portanto, ser cuidadosamente monitorizados.
Rachaduras de moagem
O sobreaquecimento seguido de resfriamento rápido pode causar fissuras superficiais. O risco aumenta em componentes endurecidos ou naqueles com geometrias que apresentam mudanças abruptas na seção transversal.
As fissuras podem ser detectadas por meio de ensaios com partículas magnéticas, ensaios com líquidos penetrantes ou outros métodos não destrutivos.
Um componente submetido a altas tensões não deve ser considerado conforme com base apenas em medições dimensionais.
Moagem após têmpera
Muitos componentes são deixados com dimensões ligeiramente maiores do que o necessário antes do tratamento térmico. O resfriamento rápido e o revenido podem, na verdade, produzir pequenas deformações.
A retificação subsequente permite corrigir essas variações e levar a peça à dimensão final quando o material já atingiu a dureza esperada.
Essa sequência é comum na produção de parafusos, espigas, pinos e superfícies de travamento.
Retificação das persianas
As superfícies cilíndricas e as saliências de um obturador devem manter geometrias precisas. A retificação e o controle dimensional permitem o ajuste do diâmetro, da concentricidade e da planicidade das superfícies de contato.
Um erro pode afetar o fluxo, a distribuição do empuxo e o espaço livre.
O processo de usinagem deve, portanto, ser coordenado com as dimensões do castelo e da câmara do cartucho.
Os encaixes de fechamento
Os encaixes transferem o impulso gerado durante o disparo para a armação. Suas superfícies devem entrar em contato adequado com seus respectivos encaixes.
A retificação permite obter superfícies lisas e ângulos precisos. No entanto, a operação não deve remover material sem considerar o espaço livre e a geometria geral da tampa.
Qualquer trabalho nessas peças deve ser realizado exclusivamente por pessoal qualificado.
Os mecanismos de ação dos rifles
Em mecanismos de ação, a retificação pode ser usada para dar acabamento a superfícies planas, assentos e superfícies destinadas ao encaixe com canos e componentes de travamento.
A planicidade contribui para a distribuição correta das cargas e para a estabilidade do sistema.
Dependendo do tipo de pistola, ajustes manuais, brunimento e verificações de contato podem seguir a retificação.
As superfícies de encaixe
Alguns elementos do grupo de disparo exigem superfícies lisas e ângulos extremamente precisos. A retificação pode produzir geometrias controladas após o tratamento térmico.
A remoção ou modificação excessiva dos ângulos de engate pode comprometer o funcionamento dos dispositivos de segurança.
O acabamento dessas peças não deve ser confundido com um simples polimento e deve respeitar rigorosamente o projeto do mecanismo.
A precisão alcançável
A retificação permite alcançar tolerâncias muito rigorosas, mas o resultado depende de todo o sistema, composto por máquina, rebolo, peça de trabalho e controle térmico.
As principais variáveis incluem:
- rigidez da máquina de retificação;
- balanceamento de rodas;
- qualidade da fixação;
- temperatura do componente;
- desgaste abrasivo;
- precisão ao vestir;
- método de medição.
As medições devem ser feitas quando a peça atingir uma temperatura estável.
Rugosidade e acabamento
A superfície retificada apresenta uma textura formada pela passagem dos grãos abrasivos. Sua rugosidade depende do rebolo, da velocidade, da taxa de avanço e da profundidade de trabalho.
Uma superfície muito fina nem sempre é a melhor solução. Alguns acoplamentos exigem uma rugosidade controlada para reter o lubrificante ou promover um encaixe adequado.
O acabamento deve, portanto, ser definido de acordo com a função do componente.
Moagem e trituração
A fresagem utiliza ferramentas com arestas de corte geometricamente definidas e pode remover grandes quantidades de material rapidamente. A retificação, por outro lado, utiliza inúmeros grãos abrasivos e geralmente ocorre nas etapas finais.
A fresagem cria a geometria principal; a retificação corrige as dimensões, a planicidade e o acabamento.
Os modernos centros de usinagem CNC melhoraram muito a precisão da fresagem, mas a retificação continua sendo essencial para certos materiais endurecidos e ajustes.
Retificação e lapidação
A retificação utiliza um rebolo duro e pode remover mais material do que o lapidação. A lapidação utiliza uma ferramenta relativamente macia e de abrasão livre para melhorar o contato e o acabamento.
A retificação geralmente leva o componente à sua geometria principal final; o lapidação pode ocorrer posteriormente para corrigir pequenas irregularidades.
Os dois processos são complementares e não intercambiáveis em todas as aplicações.
Retificação e polimento
O polimento tem como principal objetivo reduzir a rugosidade e melhorar a aparência. A retificação também controla o tamanho, a forma e a posição das superfícies.
Um componente polido pode estar fora da tolerância, enquanto uma superfície retificada pode reter uma textura visível, mas possuir uma geometria extremamente precisa.
Moagem e alisamento
O brunimento interno utiliza pedras abrasivas que se expandem contra a superfície de um cilindro. Produz um padrão característico em forma de cruz e é utilizado em cilindros e superfícies internas.
A retificação interna, por outro lado, utiliza uma roda rotativa de pequeno diâmetro. A escolha depende da geometria, do material, da tolerância e do acabamento desejado.
Controle dimensional
Após a retificação, o componente é verificado utilizando micrômetros, comparadores, calibradores de diâmetro interno e máquinas de medição tridimensional.
Eles podem ser verificados:
- diâmetro;
- planicidade;
- paralelismo;
- cilindricidade;
- concentricidade;
- cantos e perfis;
- rugosidade da superfície.
A inspeção deve confirmar tanto a dimensão quanto a forma geométrica. Um diâmetro médio correto por si só não garante uma cilindricidade adequada.
Verificações superficiais
Os componentes mais solicitados podem ser submetidos a verificações destinadas a identificar fissuras ou alterações produzidas durante o processamento.
Além da inspeção visual, podem ser utilizados ensaios por líquido penetrante, por partículas magnéticas e de dureza superficial.
A necessidade e o tipo de inspeção dependem da função da peça e das consequências de qualquer falha.
Você sabia disso?
Uma rebolo aparentemente perfeitamente lisa é, na verdade, composta por uma infinidade de minúsculas arestas de corte. Durante o processo de retificação, cada grão remove uma lasca microscópica e contribui para a forma final da superfície.
Em resumo
A retificação utiliza um disco abrasivo de alta velocidade para corrigir as dimensões, a forma e o acabamento de um componente. Ela permite usinar aços temperados e alcançar tolerâncias difíceis de obter com operações convencionais de fresagem ou torneamento.
Na indústria de armas de fogo, o termo é aplicado a parafusos, ressaltos, pinos, guias, armações de ação e superfícies do grupo do gatilho.
O resultado depende da escolha correta da rebolo, do controle de temperatura, do resfriamento e das medidas finais. Uma retificação mal executada pode causar deformações, perda de dureza ou fissuras, enquanto um processo controlado permite encaixes precisos e confiáveis.






























