


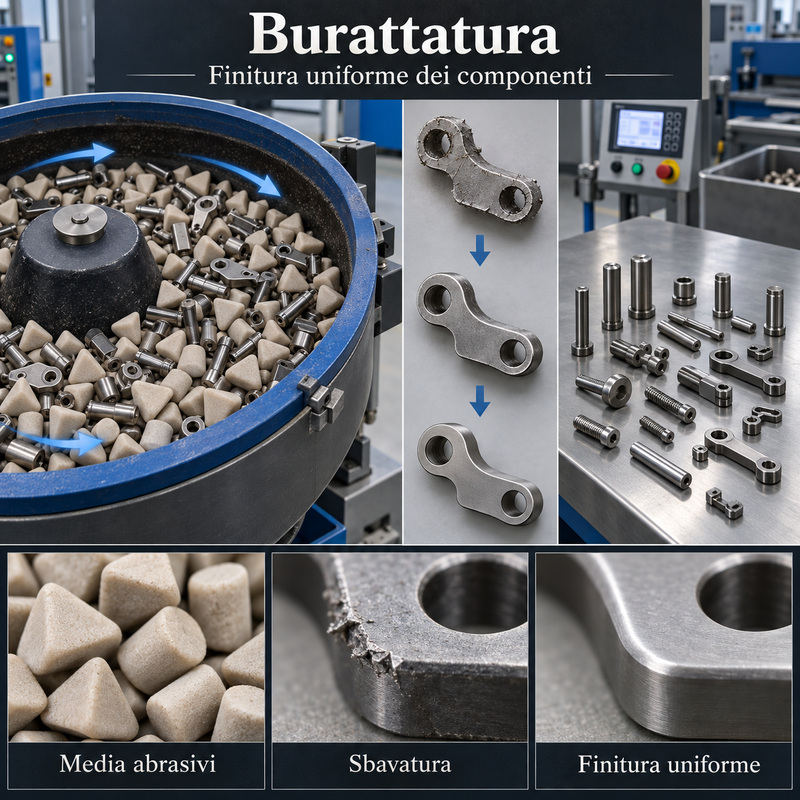
Tamburlama, küçük parçaların aşındırıcı malzemeler, deterjanlar ve bazı işlemlerde su içeren bir kap içinde hareket ettirildiği bir son işlem sürecidir. Parçalar ve işleme ortamı arasındaki tekrarlanan temas, çapakları giderir, kenarları düzeltir, yüzeyleri temizler ve daha düzgün bir yüzey elde edilmesini sağlar.
Ateşli silah endüstrisinde, esas olarak küçük parçalar, pimler, kollar, tetikler, tetik bileşenleri, vidalar ve küçük metal parçalar için kullanılır . Özellikle çok sayıda seri üretim parçasının eş zamanlı işlenmesi için uygundur.
funziona gel
Parçalar, aşındırıcı maddeler olan ortamlarla birlikte dönen bir tambura veya titreşimli bir tanka yerleştirilir . Hareket, sürekli bir temas, sürtünme ve küçük darbe dizisine neden olur.
Ortamın ve işleme bileşiğinin birleşik etkisi, en çok maruz kalan bölgelerden kontrollü miktarda malzeme uzaklaştırır. İşlem, aşağıdaki değişiklikler yapılarak ayarlanabilir:
- Medyanın türü ve boyutu;
- dönüş veya titreşim hızı;
- döngü uzunluğu;
- Bileşenler ve aşındırıcılar arasındaki oran;
- Su ve deterjan miktarı;
- Parçaların malzemesi ve sertliği.
Döner yuvarlama
Döner tamburlama işleminde , parçalar yavaşça dönen bir tamburun içine yerleştirilir. Hareketle birlikte içerik kaldırılır ve tekrar tekrar düşerek sürtünme ve yuvarlanma hareketi oluşturur.
Bu işlem nispeten basit ve etkilidir, ancak oldukça zaman alıcı olabilir. Küçük, darbeye dayanıklı parçaların çapak alma, yuvarlama ve genel son işlem uygulamaları için uygundur.
Titreşimli yuvarlanma
Titreşimli tamburlamada , bir tank, iş parçalarına ve aşındırıcı ortama hızlı ve kontrollü bir hareket iletir. Parçalar, aşındırıcı kütle içinde küçük, sürekli salınımlar yoluyla ilerler.
Bu sistem, döner tambura kıyasla genel olarak daha düzgün ve hassas bir işlem sağlar. Şekli daha iyi korur ve son işlem üzerinde daha hassas kontrol imkanı sunar.
Santrifüjlü yuvarlanma
Santrifüj sistemler, geleneksel yuvarlanma yöntemine göre daha büyük kuvvetler üreten, birleşik bir hareketle dönen kaplar kullanır. Aşındırma etkisi daha yoğundur ve işlem sürelerini önemli ölçüde azaltır.
Bu teknoloji, küçük ve dayanıklı parçalar için uygundur, ancak darbelere, deformasyonlara veya aşırı aşınmaya neden olmamak için hassas parametreler gerektirir.
Manyetik yuvarlanma
Manyetik tamburlama, manyetik alan tarafından hareket ettirilen küçük paslanmaz çelik iğneler veya elemanlar kullanır . Bunlar, oyuklara ve ulaşılması zor alanlara ulaşarak ince ve düzgün bir yüzey elde edilmesini sağlar.
Özellikle küçük parçalar, hassas bileşenler ve karmaşık geometrilere sahip parçalar için uygundur. Ancak, her boyutta ve türdeki malzeme için uygun değildir.
Aşındırıcı ortam
Ortam, bileşenlerle temas eden unsurlardır. Farklı şekil, boyut ve aşındırıcı özelliklere sahip olabilirler.
En yaygın kullanılanlar arasında şunlar yer almaktadır:
- seramik ortam;
- aşındırıcı plastik elemanlar;
- metal toplar ve pimler;
- ezilmiş sebze kabukları;
- odun granülleri;
- öğütülmüş mısır koçanı;
- Parlatma için sentetik malzemeler.
Şekil, malzemenin deliklere, dişlere ve boşluklara takılmadan yüzeylere ulaşmasını sağlamalıdır.
Seramik ortam
Seramik aşındırıcılar yüksek kesme performansına sahiptir ve çapakları, oksitleri ve işleme izlerini gidermek için kullanılır. Üçgen, silindirik, küresel veya konturlu şekillerde mevcutturlar.
Hassas yüzeylerde aşındırıcı olabilirler ve bileşenlerin sertliğine ve boyutuna göre seçilmelidirler.
Plastik medya
Plastik zımpara kağıtları genellikle daha hafif ve daha az aşındırıcıdır. Alüminyum ve bazı hafif alaşımlar gibi nispeten yumuşak metaller için veya kenarların yuvarlaklaşmasını sınırlamak istediğinizde uygundurlar.
Bunlara farklı aşındırıcılar yüklenerek belirli bir kesme kapasitesi elde edilebilir.
Bitki ortamı
Mısır taneleri, ceviz kabukları ve diğer bitkisel malzemeler öncelikle kuru temizleme, kurutma ve parlatma işlemlerinde kullanılır. Bunlar belirli macunlarla birleştirilebilir.
Bu malzemeler nispeten nazik bir etkiye sahiptir ve küçük parçaların parlatılması için uygundur, ancak oyuklarda kalıntı bırakabilirler.
Islak yuvarlama
Islak işlemde su ve temizleme veya yağlama bileşikleri eklenir. Sıvı, kalıntıları taşır, kütleyi soğutur ve aşındırıcıların tıkanmasını önler.
Kullanılan ürünler ayrıca geçici korozyonu önleyebilir ve işlem döngüsü boyunca yüzeyi temiz tutabilir.
Kuru yuvarlama
Kuru tamburlama, su ilavesi olmadan bitkisel veya sentetik ortamlar kullanılarak yapılır. Esas olarak parlatma, kurutma ve son işlem aşamalarında kullanılır.
Bu işlem toz üretir ve statik elektrik oluşturabilir. İşlem sonrasında kalıntılar bileşenlerden tamamen temizlenmelidir.
Çapakları çıkarmak
Kesme, frezeleme, damgalama veya bükme işlemlerinden sonra, çapak adı verilen ince çıkıntılar kalabilir . Yuvarlama işlemi öncelikle en çok maruz kalan bölgelere etki eder ve boyutlarını kademeli olarak küçültür.
Tüm çapaklar etkili bir şekilde temizlenemez. Çok büyük olanlar veya korunaklı bölgelerde bulunanlar, önceden manuel veya otomatik mekanik işlem gerektirir.
yuvarlak kenarlar
Yüzeyle temas, keskin kenarları yumuşatma eğilimindedir. Bu, kullanımı kolaylaştırabilir, kesik riskini azaltabilir ve bazı kaplamaların uygulanmasını kolaylaştırabilir.
Ancak hassas parçalarda aşırı yuvarlama, geometrileri, temas yüzeylerini ve uyumu tehlikeye atabilir. Bu nedenle, işlem döngüsü dikkatlice sınırlandırılmalıdır.
Finitura yüzeysel
Parlatma işlemi, parçaların görünümünü düzeltir ve önceki işlemlerden kalan en belirgin izleri azaltır. Sonuç, kullanılan malzemeye ve işlem döngüsüne bağlı olarak mat, saten veya parlak olabilir.
Bu yöntem, mükemmel düz bir yüzey elde etmeyi garanti etmez: işlem, parçanın geometrisini takip eder ve en çok maruz kalan alanları daha fazla işlemeye eğilimlidir.
Silahlarda kullanım
Takla atma egzersizleri şu alanlarda kullanılabilir:
- pimler ve fişler;
- tetikler ve kollar;
- vidalar ve küçük parçalar;
- atış bileşenleri;
- çıkarıcılar ve fırlatıcılar;
- panjurların küçük parçaları;
- Damgalama veya CNC ile elde edilen bileşenler;
- Yeniden doldurulmak üzere tasarlanmış fişek kovanları.
Kritik fonksiyonel yüzeylere sahip parçalar, koruma, kısa işlem döngüleri veya alternatif işleme yöntemleri gerektirir.
Kartuş kovanlarının temizlenmesi
Mermi yeniden doldurma işleminde, metal kovanları temizlemek ve parlatmak için genellikle tamburlama yöntemi kullanılır . Kuru sistemlerde genellikle bitkisel granüller kullanılırken, ıslak sistemlerde küçük paslanmaz çelik pimler kullanılabilir.
İşlem, kalıntıları ve yüzey oksidasyonunu giderir, ancak kılıflar tekrar kullanılmadan önce malzemeden ayrılmalı, durulanmalı ve iyice kurutulmalıdır.
Tedavilere hazırlık
Parlatılmış bir yüzey, cilalama, nikel kaplama, anotlama veya diğer işlemler için uygun olabilir. Son işlemden önce, tüm aşındırıcılar, yağlar ve artık bileşikler temizlenmelidir.
Yüzey pürüzlülüğü, amaçlanan kaplama ile uyumlu olmalıdır: çok pürüzsüz veya kirli bir yüzey, yapışma özelliğini azaltabilir.
Yuvarlama ve kum püskürtme
Kumlama, aşındırıcı parçacıkları yüzeye püskürtür ve büyük parçaların bile işlenmesine olanak tanır. Tamburlama ise, parçaların ve işleme ortamının bir kap içinde toplu hareketini kullanır.
Kumlama genellikle düzgün mat bir yüzey elde edilmesini sağlar; tamburlama ise özellikle çok sayıda küçük parçanın çapaklarını gidermek ve yuvarlaklaştırmak için etkilidir.
Yuvarlama ve düzleştirme
Zımparalama genellikle aşındırıcı bir malzemenin yüzey boyunca yönlendirilmesiyle yapılır ve bölgesel kontrol sağlar. Tamburlama ise, her bir parçaya ayrı ayrı müdahale edilmeden tüm bileşenleri aynı anda işler.
Bu nedenle daha verimlidir, ancak belirli alanlar üzerinde daha az kontrol ve daha hassas geometriler sunar.
Yuvarlama ve parlatma
Geleneksel parlatma yöntemlerinde yüksek parlaklık elde etmek için diskler, keçeler ve aşındırıcı bileşikler kullanılır. Tamburlama yöntemiyle de belirli malzemeler kullanılarak yüksek parlaklıkta bir yüzey elde edilebilir, ancak sonuç bileşenlerin şekline ve malzemesine bağlıdır.
Özellikle yüksek kaliteli estetik yüzeyler için, sonradan elle parlatma işlemi gerekebilir.
boyut kontrolü
Yuvarlama işlemi, esas olarak kenarlardan ve açıkta kalan yüzeylerden malzeme uzaklaştırır. Uzaklaştırılan malzeme miktarı genellikle düşük olsa da, uzun döngüler boyutları ve şekilleri değiştirebilir.
Özellikle aşağıdaki hususlar kontrol edilmelidir:
- kapanan yüzeyler;
- destek yüzeyleri;
- iplikler;
- kalibre edilmiş delikler;
- işlevsel kenarlar;
- İşaretler ve gravürler.
Bileşenlerin ayrılması
İşlem tamamlandıktan sonra, iş parçaları aşındırıcı ortamdan tamamen ayrılmalıdır. Aşındırıcı parçacıklar oyuklarda, kör deliklerde ve dişlerde sıkışabilir.
Kullanılan malzemelerin boyutuna bağlı olarak ayırma işlemi elekler, ızgaralar, manyetik sistemler veya manuel seçim yöntemleri kullanılarak gerçekleştirilebilir.
İşleme riskleri
Yanlış programlanmış döngü şunlara neden olabilir:
- Kenarların aşırı yuvarlatılması;
- Karşılıklı çarpışmalar sonucu oluşan ezikler;
- Toleransların değiştirilmesi;
- medya deliklere sıkışmış;
- düzensiz bitiş;
- yüzey kirliliği;
- Yüzeysel işaretlerin kaybolması;
- Islak döngülerden sonra korozyon.
Vantaggi prensi
- çok sayıda bileşenin eş zamanlı işlenmesi;
- çapak azaltma;
- Yüzey düzgünlüğü;
- kontrollü kenar zayıflaması;
- Islak veya kuru ortamda çalışma imkanı;
- seri üretimde düşük maliyetler;
- geniş medya ve sonuç seçeneği;
- Manuel müdahale ihtiyacının azalması.
Proses Sınırları
Parlatma işlemi, manuel işlemlere göre daha az seçicidir ve estetik alanlar ile fonksiyonel yüzeyler arasında ayrım yapmaz. Hassas veya yüksek hassasiyetli parçalar için maskeler, ayırıcılar veya diğer yöntemler gerekebilir.
Sonuç, makine, ortam, bileşik, süre ve parça sayısı kombinasyonuna bağlıdır. Bir bileşen için uygun olan bir işlem, başka bir bileşen için zararlı olabilir.
Verimli bir sonuç
Parlatma işlemi, birçok küçük parçanın çapaklarını gidermenize, temizlemenize ve pürüzsüzleştirmenize olanak tanır . Bu nedenle, endüstriyel silah üretiminde ve küçük parçaların hazırlanmasında önemli bir işlemdir.
Etkinliği, özellikle dar toleranslar ve fonksiyonel yüzeyler söz konusu olduğunda, aşındırma kapasitesi ve geometrinin korunması arasındaki doğru dengeye bağlıdır.































