


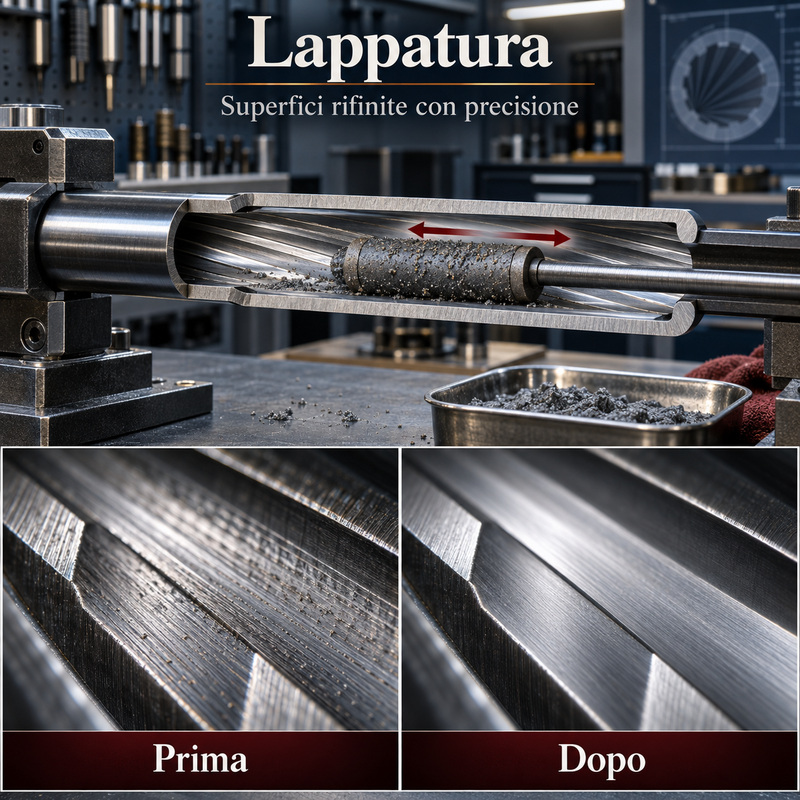
Parlatma, mikroskobik düzensizlikleri gidermek, yüzey temasını iyileştirmek ve son derece hassas boyutlar elde etmek için çok ince aşındırıcılar kullanan bir son işlem sürecidir. Silah imalat sektöründe , öncelikle namluların iç kısımlarında, cıvata çıkıntılarında, kılavuzlarda ve bazı mekanik bağlantılarda kullanılır. Parçanın genel şeklini değiştirmez, ancak minimum miktarda malzeme çıkarır. Etkili ve güvenli bir sonuç elde etmek için büyük kontrol gereklidir, çünkü aşırı malzeme çıkarma temel boyutları ve geometrileri değiştirebilir.
Lapping nedir?
Taşlama, taşlama yüzeyi adı verilen nispeten yumuşak bir yüzeyin , işlenecek parçaya aşındırıcı parçacıklar getirdiği bir aşındırma işlemidir .
Taneler, tekrarlanan ve kontrollü geçişler yoluyla en büyük pürüzleri giderir. Bu işlemle elde edilen aşındırma miktarı, öğütme, tornalama veya taşlama işlemlerine göre çok daha düşüktür.
Bu işlem şu amaçlarla kullanılır:
- daha fazla yüzey homojenliği;
- çok hassas boyutlar;
- İki bileşen arasında daha iyi temas;
- Çiziklerin ve alet izlerinin azaltılması;
- Küçük düzensiz alanların ortadan kaldırılması;
- Hareketli parçaların daha düzgün kayması.
funziona gel
Taşlama aleti ile iş parçası arasına aşındırıcı parçacıklar içeren bir macun uygulanır. Yüzeyler arasındaki göreceli hareket, tanelerin en çıkıntılı noktalara etki etmesini sağlar.
Basınç, tane boyutu, hız ve süre, malzeme ve istenen sonuca uygun olmalıdır. Daha iri aşındırıcılar daha hızlı etki sağlar ancak daha az ince bir yüzey elde edilmesini sağlar; daha küçük aşındırıcılar ise daha az malzeme çıkarır ve daha pürüzsüz bir yüzey elde edilmesine olanak tanır.
Bu işlem manuel olarak veya hareket ve basıncı kontrol etmek üzere tasarlanmış makineler kullanılarak gerçekleştirilebilir.
Lapper
Taşlama aleti genellikle işlenen parçadan daha yumuşak bir malzemeden yapılır. Kurşun, bakır, dökme demir, bronz veya diğer alaşımlar kullanılabilir.
Aşındırıcı parçacıklar, taşlama aletinin yüzeyine gömülme eğilimindedir ve daha sert iş parçası üzerinde etki gösterir. Bu, aletin işlenecek yüzeyin özelliklerine uyum sağlamasına olanak tanır.
Taşlama aletinin şekli ve boyutları, parçanın geometrisiyle uyumlu olmalıdır. Namlularda, iç çapı ve yivleri takip edebilen silindirik bir eleman kullanılır.
Aşındırıcılar
Metalin sertliğine ve istenen yüzey kalitesine bağlı olarak, taşlama işlemi için farklı aşındırıcı malzemeler kullanılabilir.
En sık rastladığımız örnekler arasında şunlar yer alıyor:
- alüminyum oksit;
- silisyum karbür;
- endüstriyel elmas;
- bor karbür;
- Çelik için özel aşındırıcı bileşikler.
Aşındırıcı, dağılımını kolaylaştıran bir sıvı veya macun ortamında süspansiyon halinde bulunur. Aşamalı olarak daha ince tane boyutlarının kullanılması, düzeltmeden son işleme geçişi mümkün kılar.
Varilleri turlamak
Yivli namlularda, taşlama işlemi önceki işlemelerden kalan düzensizlikleri azaltabilir ve iç çapı homojen hale getirebilir.
Namlu içindeki yivlerin dolu ve boş kısımlarını hassas bir şekilde yeniden oluşturmak için doğrudan namlunun içine kurşun bir zımpara kalıbı yerleştirilir. Aşındırıcı macunla kaplanan bu kalıp, namlu boyunca tekrar tekrar gezdirilir.
İşlem, hatların geometrisini korumalı ve kenarları yuvarlaklaştırmamalı veya çapı kontrolsüz bir şekilde değiştirmemelidir.
Manuel taşlama
Manuel işlemede, operatör taşlama aleti geçerken karşılaştığı direnci izler. Sürtünmedeki değişiklikler, daha sıkı noktaları veya daha az düzgün yüzeyleri gösterebilir.
Deneyim, aşındırıcı malzemenin vuruşunu, basıncını ve dağılımını ayarlamanıza olanak tanır. Bu işlem, özellikle yüksek hassasiyetli tamburlarda çalışırken zaman ve hassasiyet gerektirir.
Aşırı sayıda geçiş, iç çapı artırabilir veya namlu ağzı ve boğaz kısmının geometrisini değiştirebilir.
Mekanik taşlama
Endüstriyel üretimde, taşlama aletini programlanmış vuruşlar, hızlar ve basınçlarla hareket ettiren makineler kullanılabilir.
Mekanize işleme, özellikle seri üretimde tutarlılığı ve tekrarlanabilirliği artırır. Sensörler ve boyutsal kontroller, sürecin beklenen sonuca ne zaman ulaştığını belirlemeye yardımcı olabilir.
Ancak bu makine, yivlerin çapını, düzgünlüğünü, pürüzlülüğünü ve geometrisini kontrol etme ihtiyacını ortadan kaldırmaz.
Puan aldıktan sonra tur atmak
Taşlama işleminin zamanlaması, oluğun oluşturulmasında kullanılan yönteme bağlıdır. Broşlama, düğmeleme, soğuk dövme ve tek aletle kesme yöntemleri farklı yüzeyler ve gerilimler bırakır.
Zımparalama, küçük işleme izlerini giderebilir ve merminin geçişini düzleştirebilir. Bununla birlikte, önemli eşmerkezlilik hatalarını, bozuk yivleri veya yanlış boyutlarda üretilmiş namluları düzeltemez.
Çapın homojenliği
Bir namlunun çapı, uzunluğu boyunca hafif değişiklikler gösterebilir. Bu değişiklikler sürtünmeyi ve mermi deformasyonunu etkileyebilir.
Kontrollü taşlama, bazı dar alanların azaltılmasına ve daha fazla homojenliğin sağlanmasına olanak tanır.
Bazı işlemlerde, namluya doğru hafifçe incelen bir çap istenir. Bu yapılandırma, rastgele aşınma yoluyla değil, kasıtlı ve dikkatli bir şekilde elde edilmelidir.
Pürüzlülük ve tortular
Yüzeydeki pürüzlülük bakır, kurşun, karbon veya plastik kalıntılarını hapsedebilir. Daha pürüzsüz bir yüzey genellikle birikmeyi azaltır ve temizliği kolaylaştırır.
Ancak, taşlama işlemi namluyu tamamen pürüzsüz hale getirmez. Kontrollü bir mikroskobik pürüzlülük kalır ve bu, malzemeye ve üretim sürecine bağlı olabilir.
Tortu miktarının azalması bakım gerektirmediği anlamına gelmez: namlu ve hazne, üreticinin talimatlarına göre kontrol edilmeli ve temizlenmelidir.
Doğruluk üzerindeki etkiler
Düzgün bir namlu yüzeyi, merminin daha tutarlı davranmasını, sürtünmenin daha eşit dağılmasını ve atıştan atışa daha yüksek tekrarlanabilirliği sağlayabilir.
Zımparalama işlemi otomatik olarak daha sıkı gruplar garanti etmez. Doğruluk ayrıca mühimmata, hazneye, namlu ağzına, yiv dönüş hızına, mekanizmaya, yatağa, optiğe ve atıcıya da bağlıdır.
İyi yapılmış bir çubuk, üretimden sonra ek aşındırma işlemine gerek kalmadan mükemmel performans sağlayabilir.
Zıvanaların üst üste bindirilmesi
Döner cıvatalarda, kilitleme tırnakları ile alıcıdaki yuvaları arasındaki teması iyileştirmek için taşlama işlemi kullanılabilir .
Kontrollü miktarda aşındırıcı madde kullanımı, en yüksek temas noktalarını belirlemenize ve azaltmanıza, böylece yüzeyler arasındaki gerilimleri daha iyi dağıtmanıza olanak tanır.
Bu işlem, obtüratörün ve baş boşluğunun konumunu değiştirebilir. Bu nedenle, yalnızca yetkili personel tarafından ve gerekli ölçümler eşliğinde gerçekleştirilmelidir.
Kılavuzlar ve kaygan yüzeyler
Zımparalama işlemi, kılavuzlara, panjurlara ve karşılıklı harekete maruz kalan yüzeylere uygulanabilir. Amaç, yapışmayı azaltmak ve düzgün kaymayı sağlamaktır.
Bu, basit bir kozmetik cilalama ile karıştırılmamalıdır. Söz konusu yüzeyler, mekanizmanın hizalanmasını, boşluğunu ve işlevini etkileyebilir.
Aşırı sökme işlemi, boşluğu artırabilir ve bileşenler arasındaki doğru ilişkiyi bozabilir.
Tetik grubunun yüzeyleri
Tetik, çekiç ve kaldıraçların temas yüzeyleri hassas geometrilere ihtiyaç duyar. Kontrolsüz aşındırıcı müdahaleler, sistemin açılarını, temas derinliğini ve güvenliğini değiştirebilir.
Bu parçalarda taşlama işlemi, yalnızca profesyonel bir süreç kapsamında, tasarım kurallarına uyularak ve tüm güvenlik fonksiyonları kontrol edilerek gerçekleştirilmelidir.
Yüzeyin son derece parlak olması, açıların veya temas miktarının değiştirilmesi durumunda her zaman doğru sonuç anlamına gelmez.
Taşlama ve parlatma
Parlatma işleminin temel amacı pürüzlülüğü azaltmak ve yüzey görünümünü iyileştirmektir. Taşlama ise boyutları, düzlüğü ve teması düzeltmek için de kullanılır.
İki işlem görsel olarak benzer yüzeyler üretebilir, ancak farklı amaçlara hizmet ederler. Parlatma öncelikle estetik amaçlıdır, taşlama ise fonksiyonel geometriyi etkiler.
Her iki durumda da, çıkarılma kolayca fark edilmese bile, malzeme çıkarılır.
Taşlama ve zımparalama
Taşlama işleminde yüksek hızda dönen aşındırıcı bir tekerlek kullanılır ve bu işlem, alıştırma işlemine göre daha büyük miktarlarda malzemenin çıkarılmasına olanak tanır.
Parlatma işlemi genellikle ana işleme operasyonlarından sonra, daha düzgün bir yüzey ve daha hassas boyutlar elde etmek için yapılır.
Küçük düzensizlikleri düzeltebilir, ancak önemli boyut farklılıklarının ortadan kaldırılması gerektiğinde taşlama işleminin yerini tutmaz.
Taşlama ve düzeltme
İçten bileme, genellikle honlama olarak adlandırılır ve genişleyen bir alete monte edilmiş aşındırıcı taşlar kullanır. Genellikle silindirik yüzeylere uygulanır.
Öte yandan, taşlama işleminde gevşek aşındırıcı maddeyle yüklenmiş daha yumuşak bir alet kullanılır. İki tekniğin amaçları benzer olabilir, ancak çalışma şekli ve temas türü bakımından farklılık gösterirler.
Kurşunlarla turlamak
Aşındırıcı kaplamalı mermilerin, ateşleme yoluyla namludan ilerletildiği işlemler vardır. Bu teknik, ateşleme ile aşındırma olarak bilinir.
Kaldırılan malzeme miktarını, profesyonel çalışmalarda elde edilebilecek hassasiyetle belirlemek zordur. Aşındırıcı madde ayrıca, düzeltme gerektirmeyen oluklar, girintiler ve diğer alanlarda da etkili olabilir.
Kontrolsüz kullanım aşınmayı hızlandırabilir veya boyutlarda önemli değişikliklere yol açabilir. Tüm namluların performansını iyileştirmek için evrensel bir yöntem olarak düşünülmemelidir.
İşleme riskleri
Taşlama işlemi geri döndürülemez bir süreçtir. Olası riskler şunlardır:
- Çapta aşırı artış;
- oluğun kenarlarının yuvarlatılması;
- boğaz değişikliği;
- Namlu ağzının tepesine verilen hasar;
- Başlık boşluğu modifikasyonu;
- mekanik oyun alanında artış;
- Aşındırıcı kalıntılarla kirlenme.
Müdahale etmeden önce, gerçek bir sorun tespit edilmeli ve taşlama işleminin uygun bir çözüm olup olmadığı belirlenmelidir.
Taşlama işleminden sonra temizlik
İşlemin sonunda, kullanılan bileşiğin tüm aşındırıcı, metal parçacıkları ve kalıntıları tamamen temizlenmelidir.
Namlu veya mekanizma içinde kalan parçacıklar çalışma sırasında etki etmeye devam ederek istenmeyen aşınmaya neden olur.
Bu nedenle temizlik, sürecin ayrılmaz bir parçasıdır ve ardından boyut kontrolü ve yüzey incelemesi yapılmalıdır.
Son kontroller
Taşlama işleminden sonra, iç çap ölçerler, zımparalar, karşılaştırıcılar, optik aletler ve pürüzlülük ölçerler kullanılarak kontroller yapılabilir.
Kamışlar söz konusu olduğunda şu hususlar kontrol edilebilir:
- iç çap;
- ruh boyunca tekdüzelik;
- Yivlerin durumu;
- boğaz rahatsızlıkları;
- Sprintin düzenliliği;
- Kalıntı veya kusurların varlığı.
Değerlendirme, yüzey iyileştirmesinin işlevsel boyutları tehlikeye atmamış olmasını sağlamalıdır.
Gerçekten faydalı olduğunda
Taşlama işlemi, çalışma üzerinde etkili olan küçük düzensizlikler, eşit olmayan temas noktaları veya işleme izleri olduğunda faydalı olabilir.
Yetersiz malzemeleri, yanlış ısı işlemlerini, önemli deformasyonları veya tasarım kusurlarını telafi edemez.
Düzgün çalışan bir silahta bu, rutin bakım sayılmaz ve teknik bir değerlendirme yapılmadan gerçekleştirilmemelidir.
Bunu biliyor muydun?
Taşlama işlemi sırasında, görsel olarak algılanması zor olacak kadar küçük miktarlarda metal çıkarılır. Bununla birlikte, birkaç yüz binde bir milimetre bile iki hassas parça arasındaki teması önemli ölçüde değiştirebilir.
Özetle
Taşlama işlemi, yüzeyleri düzleştirmek, küçük düzensizlikleri gidermek ve uyum doğruluğunu artırmak için çok ince aşındırıcılar kullanır.
Silah imalat sektöründe, ağırlıklı olarak namlularda, sürgü bağlantı noktalarında ve kayar yüzeylerde kullanılır. Tutarlılığı, teması ve temizleme kolaylığını artırabilir, ancak otomatik olarak daha yüksek atış doğruluğunu garanti etmez.
Malzemeyi aşındırdığı ve temel boyutları değiştirebileceği için, uygun aletlerle, hassas ölçümlerle ve parçanın işlevine dair kapsamlı bir anlayışla gerçekleştirilmelidir.
































