


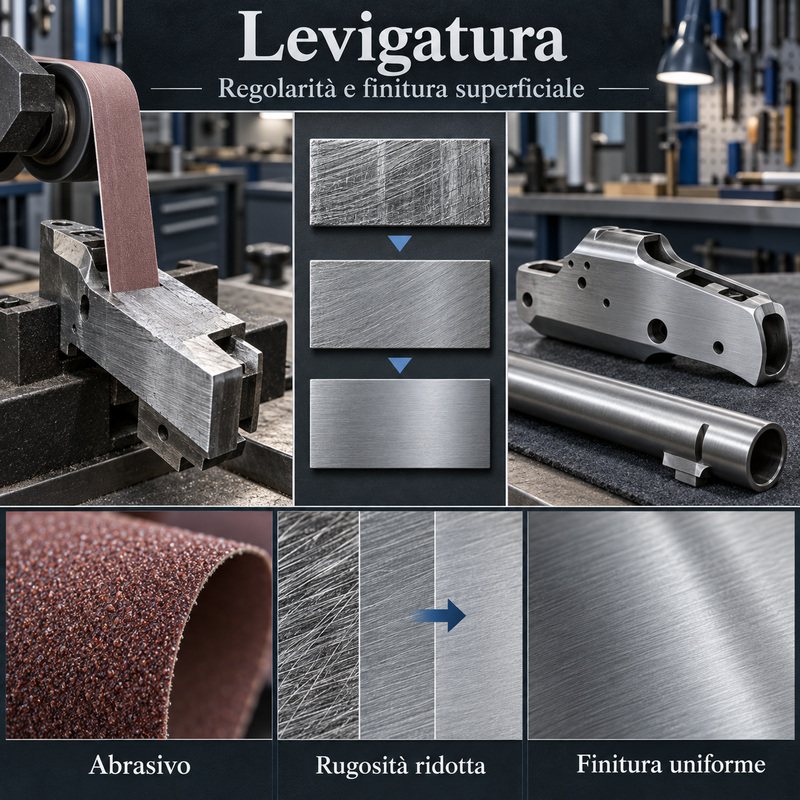
Zımparalama, aşındırıcı maddeler kullanılarak çok küçük miktarlarda malzemenin çıkarıldığı bir yüzey işleme yöntemidir . Çizikleri ve düzensizlikleri gidermek, alet izlerini azaltmak ve metal yüzeyi daha sonraki parlatma veya koruyucu işlem için hazırlamak amacıyla kullanılır.
Ateşli silah endüstrisinde , namluları, mekanizma gövdelerini, sürgüleri, gövdeleri, tetik bileşenlerini ve dekoratif parçaları etkileyebilir . Zımparalama kalitesi, son görünümü, boyutsal düzgünlüğü ve mavileştirme, krom, nikel ve diğer kaplamaların yapışmasını etkiler.
funziona gel
Aşındırıcı, metalin mikroskobik kısımlarını uzaklaştırabilen sert parçacıklardan oluşur. İstenilen homojenlik seviyesine ulaşılana kadar yüzey, giderek daha ince taneciklerle işlenir.
Tipik bir döngü şunları içerebilir:
- En belirgin kusurların giderilmesi;
- Önceki işlemlere dair izlerin ortadan kaldırılması;
- ara taneye geçiş;
- Daha ince aşındırıcılarla son işlem;
- Yüzey temizliği ve incelemesi;
- Parlatma veya koruyucu işlem uygulanması olasılığı.
Granülometri
Genel olarak, aşındırıcı parçacıkların boyutunu ifade eder. Kaba tanecikler malzemeyi hızlıca uzaklaştırır ancak daha derin izler bırakır; ince tanecikler ise daha pürüzsüz ve daha düzgün bir yüzey oluşturur.
Farklı tane boyutları arasındaki geçiş kademeli olmalıdır. Çok ince bir aşındırıcıyı çok erken kullanmak, önceki işlemden kalan olukları gidermeyi zorlaştırır.
Kullanılan aşındırıcılar
Aşındırıcı seçimi, malzemenin türüne, sertliğine ve istenen sonuca bağlıdır. En yaygın olanlar şunlardır:
- alüminyum oksit;
- silisyum karbür;
- seramik aşındırıcılar;
- Özel işler için elmas;
- aşındırıcı macunlar;
- aşındırıcı bezler ve kağıtlar;
- doğal veya sentetik taşlar.
Aşındırıcı malzeme, metali kirletmeden veya aşırı ısınmaya neden olmadan yüzeyi kesmelidir.
manuel zımparalama
Elle zımparalama, zımpara kağıdı, bez, taş veya aşındırıcı bloklar kullanılarak yapılır . Bu yöntem, kullanıcının basıncı dikkatlice kontrol etmesine ve belirli bölgelerde çalışmasına olanak tanır.
Özellikle el yapımı silahların ve karmaşık şekilli parçaların son işleminde son derece önemlidir. Ancak, düzensiz basınç kenarları yuvarlaklaştırabileceği, düzlemleri değiştirebileceği ve işaretleri veya gravürleri silebileceği için deneyim gerektirir.
Mekanik zımparalama
Mekanik işleme, kayışlar, diskler, tekerlekler, miller veya özel makineler kullanır. Özellikle seri üretimde daha yüksek hız ve tekrarlanabilirlik sağlar.
Aşındırıcının hareketi, temas basıncı ve hızı kontrol edilmelidir. Aşırı agresif işlem, dalgalanmaya, aşırı ısınmaya ve boyut değişikliklerine neden olabilir.
Islak işlem
Zımparalama işlemi su, yağ veya özel işlem sıvıları ile yapılabilir. Sıvı şu amaçlara yardımcı olur:
- yüzeyi soğutun;
- metal atıklarını taşımak;
- aşındırıcı tıkanmayı azaltmak;
- Kesimi daha düzgün hale getirin;
- Toz oluşumunu sınırlandırmak.
Kullanılan sıvının metal ile uyumlu olması ve işlemin sonunda tamamen uzaklaştırılması gerekmektedir.
Plan kontrolü
Düz yüzeylerde, aşındırıcı malzemenin sert ve düz bir yüzeyle desteklenmesi gerekir. Sadece parmaklarınızla çalışmak, basıncı küçük alanlarda yoğunlaştırır ve çukurlar oluşturabilir.
Bu kontrol, mekanizma çerçeveleri, plakalar, alıcıların yan tarafları ve diğer bileşenlerle birleşmesi amaçlanan yüzeyler için şarttır.
Kenar koruma
Kenarlar özellikle hassastır çünkü daha fazla basınca maruz kalırlar ve hızla yuvarlaklaşabilirler. İnce işçilikli silahlarda, ahşap ve metal arasındaki hatların ve bağlantıların hassasiyeti de bunların doğru şekilde korunmasına bağlıdır.
İşaretler, seri numaraları, gravürler ve fonksiyonel yüzeyler özellikle dikkatli bir şekilde korunmalı ve işlenmelidir.
Düzeltmenin anlamı
Aşındırıcı malzemenin hareketi, yüzeyde yönlendirilmiş bir desen bırakır. Önceki adımdan kalan izleri tanımak ve ortadan kaldırmak için, bir aşındırıcı tanecik boyutu ile bir sonraki arasında yön değiştirmek faydalı olabilir.
Son aşamada, istenen görünüme göre çalışma yönü seçilir. Kontrollü doğrusal bir desen saten bir yüzey oluştururken, daha ince vuruşlar metali parlatmaya hazırlar.
Kamışları zımparalamak
Namluların dış yüzeyi, işleme izlerini gidermek ve mavileştirme veya diğer işlemler için hazırlamak amacıyla zımparalanabilir. Namlu üzerindeki yivlerin veya bağlantı noktalarının düzgünlüğü, profili ve kenarları korunmalıdır.
Öte yandan, silindir iç yüzeyinin işlenmesi özel bir işlemdir. Bu işlem, yaygın dış honlama işleminden ayırt edilmelidir ve olukların taşlanması veya kontrollü son işlemden geçirilmesini içerebilir.
Bascule'ü zımparalamak
Zımparalama işlemi, oyulacak veya cilalanacak düzlemleri, eğrileri ve alanları belirlemeye yardımcı olur. Çalışma, fonksiyonel geometrilere ve namlu, pim, yan plaka ve ahşapla olan bağlantılara saygı göstermelidir.
Aşırı malzeme çıkarma, uyumu bozabilir veya gravürlerin ve işaretlerin okunabilirliğini azaltabilir. Bu nedenle, dekoratif ve mekanik yüzeyler farklı kriterlere göre işlenir.
Parlatma işlemine hazırlık
Parlatma işlemi metaldeki kusurları gizlemez. Çizikler, çıkıntılar ve alet izleri işlemden sonra daha da belirgin hale gelebilir.
Özenli zımparalama, homojen bir renk elde edilmesini sağlar ve son görünümü belirler: çok ince bir yüzey daha parlak bir görünüm sağlarken, saten bir hazırlık mat bir etki yaratır.
Kaplamalar için hazırlık
Nikel kaplama, krom kaplama ve diğer kaplamalar büyük ölçüde alttaki yüzeyi taklit eder. Bu nedenle, honlama işlemi boyutları ve toleransları tehlikeye atmadan kusurları ortadan kaldırmalıdır.
Bazı kaplamalar için mükemmel parlak bir yüzey gerekmez, ancak yapışmayı kolaylaştıracak kontrollü bir pürüzlülük yeterlidir.
Zımparalama ve taşlama
Taşlama, aşındırıcı tekerlekler ve şekil ile boyutları çok dar toleranslarla kontrol edebilen makineler kullanılarak gerçekleştirilen hassas bir mekanik işlemdir.
Zımparalama genellikle yüzeyi düzleştirmeye ve son işlem yapmaya odaklanır. İki işlem ardışık olabilir: taşlama geometriyi belirlerken, zımparalama görünümü ve pürüzlülüğü iyileştirir.
Zımparalama ve taşlama
Parlatma, çok ince aşındırıcıların parça ile şekillendirilmiş bir alet arasında etkileşime girdiği yüksek hassasiyetli bir son işlem sürecidir . Küçük düzensizlikleri giderir ve son derece düzgün yüzeyler elde eder.
Honlama daha geniş bir kavramdır ve taşlamadan önce yapılabilir. Taşlama, hassas uyumlar, çok düşük pürüzlülük veya özellikle düzgün bir iç yüzey gerektiğinde kullanılır.
Zımparalama ve parlatma
Zımparalama, kontrollü bir şekilde yüzeydeki düzensizlikleri ve izleri giderir. Parlatma ise çok ince aşındırıcılar ve yumuşak tekerlekler kullanarak pürüzlülüğü daha da azaltır ve parlaklığı artırır.
Parlak bir yüzey için önceden uygun zımparalama işlemi yapılmalıdır: Derin çizikleri veya geometrik kusurları gidermek için cila kullanılmamalıdır.
Rugosità superficiale
Yüzey kalitesi, pürüzlülük parametreleri aracılığıyla değerlendirilebilir. Düşük bir değer genellikle daha az belirgin pürüzlülüğü gösterir, ancak bu otomatik olarak yüzeyin herhangi bir uygulama için uygun olduğu anlamına gelmez.
Yağlayıcı madde tutmak veya kaplama uygulanması amaçlanan parçalar, dekoratif yüzeylere veya hassas geçmeli parçalara göre farklı bir pürüzlülük gerektirebilir.
İşleme riskleri
Yanlış zımparalama şunlara neden olabilir:
- kenarların yuvarlatılması;
- İşaretlerin ve gravürlerin kaybolması;
- çöküntülerin oluşumu;
- Toleransların değiştirilmesi;
- yüzey aşırı ısınması;
- aşındırıcı parçacıklarla kirlenme;
- Düzensiz bitiş.
Fonksiyonel yüzeylerde yalnızca yetkin personel ve uygun aletler kullanılarak işlem yapılmalıdır.
Son temizlik
Zımparalama işleminden sonra, tüm toz, metal artıkları ve aşındırıcı parçacıkların tamamen temizlenmesi şarttır. Bu maddeler, işlem banyolarını kirletebilir, bağlantı elemanlarına zarar verebilir veya aşınmayı hızlandırabilir.
Yeni işlenmiş yüzey oksidasyona özellikle açık olduğundan, parça derhal yağdan arındırılmalı ve korunmalıdır.
Vantaggi prensi
- İşleme izlerinin ortadan kaldırılması;
- pürüzlülüğün azaltılması;
- daha iyi estetik uyum;
- Parlatma ve kaplama için hazırlık;
- Saten veya önceden cilalanmış yüzey elde etme imkanı;
- yerelleştirilmiş yüzey kontrolü;
- Doğru yapıldığında çiftleşme oranı artar.
İşleme sınırları
Zımparalama her zaman, az miktarda bile olsa, malzeme çıkarmayı içerir. Sonsuza kadar tekrarlanamaz ve önemli yapısal veya boyutsal kusurları düzeltmek için kullanılmamalıdır.
Sonuç, operatörün deneyimine, zımpara taneciklerinin sıralamasına ve basınç kontrolüne bağlıdır. Çok parlak bir yüzey, teknik olarak doğru işlemeyi mutlaka göstermez.
Kesin bir sonuç
Zımparalama, işleme ve son işlem arasında olmazsa olmaz bir adımdır. Yüzeyin düzgünlüğünü kontrol etmenizi, geometrisini korumanızı ve metali sonraki işlemler için uygun şekilde hazırlamanızı sağlar.
Estetik ve hassasiyetin bir arada bulunması gereken silah üretiminde, iyi yapılmış bir zımparalama işlemi, parçanın algılanan kalitesine ve işlevselliğine doğrudan katkıda bulunur.































