
Geçmişte kamış yapımı büyük el becerisi, çok fazla emek ve sürekli malzeme arayışı gerektiriyordu.
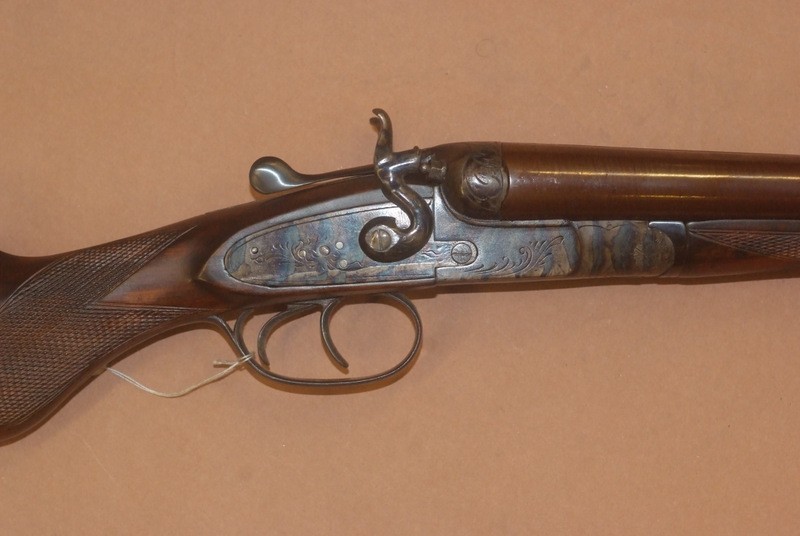
Av tüfeği namlusu, herhangi bir ateşli silahın temel parçasıdır. Bugün de geçmişte olduğu gibi, yapıldığı malzemeye, çeşitli kalibreler için iç çapına ve şekline bağlı olarak, büyük bir memnuniyet veya acı bir hayal kırıklığı getirebilir. Günümüzde namlular çoğunlukla endüstriyel işlemler ve son derece gelişmiş çelikler kullanılarak üretilmektedir, ancak bir zamanlar durum hiç de böyle değildi.
İlk av tüfeği namluları, "bükülmüş" namlular olarak adlandırılan ve tatmin edici bir sonuç elde etmek için oldukça uzun bir üretim süreci ve uzman zanaatkârlardan oluşan bir ekip gerektiren ürünlerdi. Bu nedenle sabır ve büyük beceri gerekiyordu. Karmaşık süreç, 1800. yüzyıl zanaatkârlarının mandrel olarak adlandırdığı uzun, konik şekilli bir demir çubuk içeriyordu. Ön ısıtmadan sonra, her kenarı birkaç milimetre olan küçük metal çubuklar spiral şeklinde bunun etrafına sarılıyordu. Çubuklar için kullanılan malzeme, demir, bronz, çelik, gümüş, nikel ve bazen de altının ısıtma ve dövme yoluyla bir araya getirilmesiyle elde edilen metalik bir birleşimin sonucuydu.
Büyük bir ustalıkla gerçekleştirilen spiral sargı tamamlandıktan sonra, topçular bir sonraki adımlara geçmeden önce, namlu üzerinde kendi yöntemleriyle gerçek bir tezgah testi yaparlardı. Bu test, namlunun ağzını etkili bir sızdırmazlık için bezlerle sarılmış tahta bir tıpa ile kapatmaktan, diğer ucuna ise namluyu suyla doldurduktan sonra özellikle sert bir ağaçtan (neredeyse her zaman kızılcık ağacı kullanılırdı) yapılmış bir tıpa yerleştirmekten oluşuyordu.
Ardından dübel bir tokmakla vurularak tüpün içinde önemli bir basınç oluşturuldu. Böylece, tüp tüm bağlantı noktalarında düzgün bir şekilde kaynaklanmazsa, kırıklar görünür hale gelir ve kamış kusurlu sayılır ve daha fazla işleme gönderilmezdi. Kamışlar (o zamanlar tek veya çift gövdeli) daha sonra kulakçıkları ve çaprazı oluşturmak için tasarlanmış tüm parçalarla birleştirildi ve kaynak işlemleri için hazırlandı. Tüpler önce çeşitli parçalarla (kaburgalar, kulakçıklar, zıvanalar) birbirine bağlandı. Daha sonra her şey kil ve at gübresinden oluşan eşsiz bir karışımla kaplandı. Karışımın çok yavaş kuruması beklendi.
Daha sonra pirinç lehiminin erime noktası olan 800 dereceye ulaşana kadar fırına yerleştirildi. Pirincin erimesi ve dolayısıyla 800 dereceye ulaşılması, alevin yeşilimsi bir renge dönüşmesiyle gösterildi.
Kaynak işleminden sonra ve metal tamamen oda sıcaklığına döndüğünde, namlular kontrol edilir ve gerektiği gibi düzeltilirdi. Bunu yapmak için kullanılan alet, günümüzde neredeyse tüm silah üretim şirketlerinde hala görülmekte olup, esasen bir tekerlek ve namluyu tutan iki gövdeden oluşmaktadır. Nişancı, gölge sistemini kullanarak namluyu nişan alır, düzeltme gerektiren noktaları belirler ve tekerleği çevirerek ayarlamaları yapardı. Tüm işlem manuel olarak -daha doğrusu el ve gözle- yapılırdı ve önemli bir deneyim gerektirirdi.
Daha sonra , enine delikli bir mandrel, bir kesici ve bir besleme kızağı ile donatılmış "banchina" adı verilen bir makine ile namlunun iç kalibrasyonuna geçtik .
Çalışma ilerledikçe, istenen çapa ulaşılana kadar makine ileri geri döndürülerek kesiciler elle değiştirildi. Daha sonra, her zaman aynı çalışma yöntemi kullanılarak, iş parçası kurşun ve yağ ile parlatıldı.
Genel olarak, namluların minimum uzunluğu 80 cm olacak şekilde tasarlanıyordu ve süreçten de anlaşılacağı gibi, günümüzdeki gibi uç kısmında daralma yoktu; bunun yerine tüm namlu, dip kısmında daha geniş, namlu ağzında daha dar olan tek bir sürekli bölümden oluşuyordu. O dönemde, standart fişek yatağı uzunluğu 10 kalibre için 75 mm, 12, 16 ve 20 kalibre için 65 mm, daha küçük kalibreler için ise kademeli olarak 60 ila 65 mm arasında değişiyordu.
Kamışların bu şekillendirme işlemlerinden sonra, gövdeye yerleştirilen "keman matkabı" kullanarak kulakçıkları ve zıvanaları frezelemeye geçtik.
Namlu daha sonra biriken çapakları gidermek için dıştan germe işlemi yapılmak üzere diğer işçilere teslim edildi. Parlatma işlemiyle iş neredeyse tamamlanmış, ardından zımbalama aşamasına ve ahşap parçaların (dipçik ve ön kısım) birleştirilmesine geçildi.
İtalya'da, özellikle Bergamo ve Brescia bölgelerinde, bükümlü fıçılar 900'lerin başlarına kadar üretildi.
__________________________________