


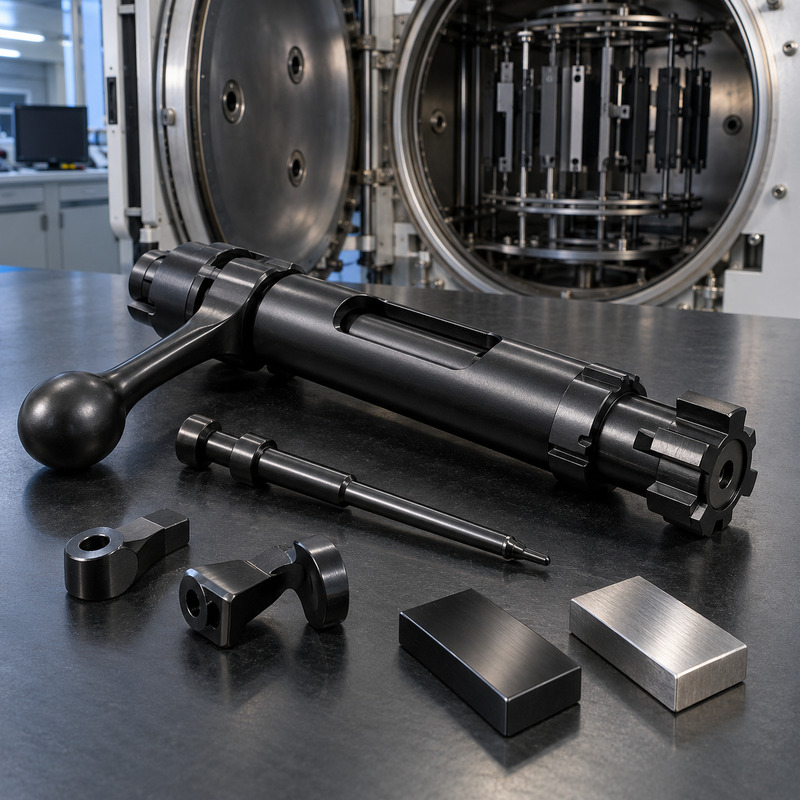
DLC , en forkortelse for Diamond-Like Carbon , er en familie af tynde belægninger baseret på amorft kulstof, der bruges til at forbedre overfladehårdhed, slidstyrke og glathed af mekaniske komponenter.
Navnet betyder bogstaveligt talt "diamantlignende kulstof", fordi dets struktur kombinerer bindinger, der er typiske for diamant, med andre, der ligner mere grafit. Det er derfor ikke et lag af naturlig diamant, men en teknisk belægning, der er afsat på overfladen ved hjælp af vakuum- eller plasmaassisterede processer.
I skydevåbenindustrien kan DLC anvendes på bolte, slagbolte, aftrækkergruppekomponenter, stifter, føringer og andre dele, der udsættes for gnidning . Den generelt sorte eller antracitfarve giver den også et moderne, ensartet udseende.
Hvad er diamantlignende kulstof?
DLC består primært af kulstof arrangeret i en amorf struktur, hvilket betyder, at det mangler den regelmæssige krystallinske ordning som diamant. To hovedtyper af bindinger kan være til stede i det:
- sp³: karakteristisk binding af diamant, forbundet med høj hårdhed;
- sp²: karakteristisk binding for grafit, som kan bidrage til dens glathed.
Forholdet mellem disse bindinger, tilstedeværelsen af hydrogen og tilsætningen af andre elementer bestemmer belægningens egenskaber. Begrebet DLC omfatter derfor forskellige materialer, ikke et enkelt produkt med universelle egenskaber.
De vigtigste familier omfatter:
- F.Kr.: amorft kulstof uden hydrogen;
- BC:H: hydrogeneret amorft kulstof;
- ta-C: tetraedrisk amorft kulstof med en høj procentdel af sp³-bindinger;
- ta-C:H: tetraedrisk amorf kulstof indeholdende hydrogen;
- DLC med stoffer: belægninger modificeret med silicium, wolfram, metaller eller andre elementer.
Sådan anvendes DLC'en
Belægningen aflejres i et vakuumkammer gennem processer, der primært tilhører PVD- og PACVD- eller PECVD -teknologier.
PVD-aflejring
Fysisk dampaflejring, eller PVD, overfører materiale fra kilden til komponenten gennem et miljø med meget lavt tryk. Kulstof fordampes eller udstødes fra kilden og kondenseres efterfølgende på overfladen.
Mulige teknikker omfatter sputtering, filtreret katodisk lysbue og andre former for ionaflejring. Procesparametre påvirker hårdhed, restspændinger, vedhæftning og lagtykkelse.
PACVD- eller PECVD-aflejring
Plasmaassisteret kemisk dampaflejring bruger kulstofholdige gasser, der aktiveres inde i kammeret. Plasmaet adskiller molekylerne og tillader kulstoffet at danne en belægning på komponentens overflade.
Denne teknologi muliggør ofte arbejde ved relativt lave temperaturer, hvilket gør det muligt at behandle allerede hærdede ståltyper uden at ændre deres metallurgiske egenskaber for meget. Kompatibiliteten skal dog verificeres ud fra ståltypen og den temperatur, der kræves til cyklussen.
Forberedelse af overfladen
DLC er et ekstremt tyndt lag og kan ikke korrigere ridser, porøsitet eller fabrikationsfejl. Kvaliteten af den oprindelige overflade er derfor afgørende.
Før aflejring udsættes komponenten normalt for:
- grundig affedtning;
- vask med specifikke produkter;
- mulig polering eller slibning;
- ultralydsrensning;
- kontrolleret tørring;
- overfladeaktivering med plasma;
- fjernelse af oxider og forurenende stoffer.
Olierester, slibende pastaer, oxider eller fingeraftryk kan forhindre korrekt vedhæftning. Skarpe kanter og pludselige geometriske ændringer kan også skabe kritiske områder.
Adhæsionslag
Et mellemlag kan aflejres mellem metallet og DLC'en for at forbedre vedhæftningen og håndtere forskellene i adfærd mellem belægningen og substratet.
Afhængigt af den anvendte cyklus kan mellemlagene være lavet af krom, titanium, silicium eller andre materialer. Den overordnede struktur kan derfor være flerlags, selvom den udefra fremstår som en ensartet sort overflade.
Valg af grænseflade er særligt vigtigt, fordi nogle DLC'er udviser høje interne spændinger. Uden korrekte aflejringscyklusser kan laget skalle af eller løsne sig under belastning.
Belægningstykkelse
DLC påføres i tykkelser, der generelt måles i mikrometer . Afhængigt af processen og funktionen kan laget variere fra cirka mindre end en mikrometer til et par mikrometer.
Den reducerede tykkelse er en fordel for præcisionsmekaniske dele, men skal tages i betragtning ved beregning af tolerancer. Belægningen påvirker alle overflader, der nås af processen, og kan ændre en smule:
- diameter af stifter og sæder;
- spil mellem glidende dele;
- gevindkoblinger;
- dimensioner af støttefladerne;
- geometrien af triggerkomponenterne.
Overflader, der ikke behøver at blive belagt, beskyttes af maskering. Påføring på en færdig komponent kræver derfor en præcis dimensionsvurdering.
DLC-hårdhed
Hårdheden kan nå meget høje værdier, men varierer betydeligt mellem forskellige familier. Belægninger med et højere sp³-bindingsindhold, såsom nogle ta-C, kan være hårdere end hydrogenerede formuleringer.
Den deklarerede hårdhed bør ikke forveksles med hele komponentens hårdhed. DLC danner en tynd film, der understøttes af det underliggende materiale. Hvis substratet er for blødt, kan det deformeres under belastning og forårsage, at belægningen revner eller skaller af.
For at opnå god ydeevne er det derfor nødvendigt, at metallets hårdhed og forbehandling er kompatibel med overfladelaget.
Friktionsreduktion
En af de største fordele ved DLC er dens lave friktionskoefficient . Under gunstige forhold kan kontakten mellem en belagt overflade og et passende forberedt modstykke være betydeligt glattere end mellem to ubehandlede metaloverflader.
Den faktiske værdi afhænger af flere faktorer:
- DLC-type;
- materialet i den modstående overflade;
- indledende ruhed;
- kontakttryk;
- temperatur;
- tilstedeværelse og type af smøremiddel;
- luftfugtighed og arbejdsmiljø;
- bevægelseshastighed.
Det er derfor forkert at tilskrive en enkelt friktionskoefficient til alle DLC'er. Nogle formuleringer fungerer bedre tørt, andre i kombination med et specifikt smøremiddel.
DLC og smøring
Belægningens glathed kan reducere mængden af smøremiddel, der kræves i visse koblinger, men det betyder ikke, at alle komponenter kan køre helt tørre.
Smøring fortsætter med at udføre flere funktioner:
- reducerer friktion og temperatur;
- fjerner slibende partikler;
- beskytter ubehandlede overflader;
- begrænser korrosion i udsatte områder;
- fremmer mekanismernes korrekte funktion.
Ved vedligeholdelse skal våbenproducentens anvisninger og behandlingen følges.
Slidstyrke
Kombinationen af hårdhed og lav friktion gør DLC særligt effektiv mod klæbende og slibende slid . Det kan begrænse ridser, fastsætning og materialetab i dele, der udsættes for gentagne bevægelser.
Ydeevnen afhænger dog af koblingens korrekte design. Lokale tryk
”`
"`html
DLC: Funktioner og brug i jagtvåben
DLC , en forkortelse for Diamond-Like Carbon , er en familie af tynde amorfe kulstofbaserede belægninger, der bruges til at øge overfladehårdheden, reducere friktion og forbedre slidstyrken af metalkomponenter.
Navnet betyder bogstaveligt talt "diamantlignende kulstof", fordi dets struktur har en kombination af bindinger, der er typiske for grafit og diamant. Det er dog ikke naturlig diamant eller et tykt keramisk lag: DLC er en teknisk film, der kun er et par mikrometer tyk , og som afsættes på overfladen af komponenten ved hjælp af vakuumprocesser.
I skydevåbenindustrien kan det anvendes på bolte, slagbolte, aftrækkerkomponenter, føringer, stempler, låseflader og andre dele, der er udsat for glidning. Den mest almindelige farve er sort eller antracit, men det æstetiske udseende er blot en konsekvens af behandlingen og ikke dens primære funktion.
Hvad er diamantlignende kulstof?
DLC består primært af amorft kulstof, hvor atomerne ikke danner et regelmæssigt krystalgitter som diamant. Strukturen indeholder, i varierende mængdeforhold:
- sp²-bindinger: forbundet med grafitstrukturen;
- sp³-bindinger: forbundet med diamantstrukturen;
- mulig brint;
- eventuelle tilsatte elementer for at ændre belægningens egenskaber.
Procentdelen og arrangementet af disse bindinger påvirker hårdhed, elasticitet, friktion, termisk stabilitet og indre spændinger. Af denne grund identificerer akronymet DLC ikke et enkelt materiale med konsekvent identiske egenskaber.
De vigtigste DLC-familier
Den tekniske klassificering skelner mellem forskellige typer belægninger. Blandt de mest almindelige er:
- F.Kr.: amorf kulstoffri eller næsten fri for hydrogen;
- BC:H: hydrogeneret amorft kulstof;
- ta-C: tetraedrisk amorft kulstof med en høj procentdel af sp³-bindinger;
- ta-C:H: tetraedrisk amorf kulstof indeholdende hydrogen;
- Me-DLC: belægning modificeret ved tilsætning af metalelementer;
- Ja-DLC: DLC indeholdende silicium til at modificere friktion, vedhæftning og miljømæssig adfærd;
- WC/Kølemiddel: system indeholdende kulstof og wolframcarbid, der anvendes i tribologiske anvendelser.
De handelsnavne, som producenterne bruger, stemmer muligvis ikke helt overens med denne klassificering. For at sammenligne to behandlinger skal du som minimum kende typen af DLC, hårdhed, tykkelse, aflejringstemperatur og mellemlagenes art.
Sådan anvendes DLC'en
Belægningen påføres i et vakuumkammer ved hjælp af processer, der primært er relateret til PVD- og PACVD- eller PECVD- teknologier.
PVD-aflejring
Fysisk dampaflejring, eller PVD, overfører belægningsmaterialet til komponentoverfladen gennem fysiske processer såsom katodisk lysbue, sputtering eller assisteret fordampning.
De ioniserede partikler når emnet med en kontrolleret energi og danner gradvist filmen. Nogle meget hårde DLC-varianter, såsom visse ta-C-belægninger, kan opnås ved hjælp af specifikke PVD-teknikker.
PACVD- eller PECVD-aflejring
Plasmaassisteret kemisk dampaflejring bruger kulstofholdige gasser. Plasmaet fragmenterer molekylerne og tillader kulstofatomerne at aflejres på komponenten og danne belægningen.
Denne teknologi muliggør forarbejdning ved relativt lave temperaturer sammenlignet med andre behandlinger, hvilket gør det muligt at belægge forskellige allerede hærdede ståltyper uden nødvendigvis at ændre deres egenskaber. Kompatibilitet skal dog verificeres for hvert materiale og metallurgisk tilstand.
Forberedelse af overfladen
DLC er meget tyndt og skjuler ikke ridser, porøsitet eller fabrikationsfejl. Tværtimod har det en tendens til at gengive den overflade, det er påført, nøjagtigt.
Før behandlingen underkastes komponenten operationer, som kan omfatte:
- slibning eller polering;
- slibning af funktionelle overflader;
- vask og affedtning;
- ultralydsrensning;
- kontrolleret tørring;
- ionisk rengøring inde i kammeret;
- maskering af områder, der ikke behøver at blive belagt.
Spor af olie, oxider, støv eller poleringsrester kan forringe vedhæftningen. Kvaliteten af præparationen er derfor lige så afgørende som selve aflejringsprocessen.
Adhæsionslag
DLC aflejres ikke altid direkte på stål. Et eller flere mellemlag kan påføres for at forbedre vedhæftningen, reducere spændinger og skabe en overgang mellem metalsubstratet og kulfilmen.
Materialer, der kan bruges til binding af lag, omfatter krom, titanium, silicium og metalkarbider. Sammensætningen varierer afhængigt af DLC'en, basismaterialet og den tilsigtede anvendelse.
En meget hård belægning, der påføres et meget blødt underlag, kan svigte under belastning, fordi det underliggende metal deformeres. Af denne grund afhænger den endelige ydeevne af hele systemet, der består af:
- komponentmateriale;
- varmebehandling;
- overfladefinish;
- vedhæftningslag;
- DLC-belægning;
- geometri og arbejdsforhold.
Belægningstykkelse
Tykkelsen af en DLC-belægning beregnet til mekaniske komponenter er typisk i størrelsesordenen et par mikrometer . Den nøjagtige værdi afhænger af processen og anvendelsen.
Den reducerede tykkelse muliggør belægning af selv dele fremstillet med præcise tolerancer. Dette skal dog tages i betragtning under designprocessen, især når det drejer sig om tætte pasformer, kalibrerede sæder og tætningsflader.
Et tykkere lag er ikke automatisk bedre. En forøgelse af tykkelsen kan øge de indre spændinger og risikoen for løsrivelse. Belægningen skal designes ud fra belastningen og den overflade, der skal beskyttes.
DLC-hårdhed
En af de vigtigste egenskaber ved DLC er dens høje overfladehårdhed . Afhængigt af typen kan belægningen nå værdier, der er meget højere end for behandlede ståltyper.
Hårdhed måles generelt ved nanoindentation og kan variere fra cirka lige over 1.000 HV til over 5.000 HV for nogle formuleringer med højt sp³-bindingsindhold. Disse data skal fortolkes i forbindelse med elasticitet, sejhed, tykkelse og vedhæftning.
En ekstremt hård, men sprød eller dårligt vedhæftende belægning kan yde dårligere end en mindre hård DLC, der er bedre egnet til komponentdeformationer.
Bass-attrito-koefficient
DLC anvendes primært på grund af dets tribologiske egenskaber , dvs. opførslen af overflader udsat for kontakt, friktion og slid.
Under gunstige forhold kan friktionskoefficienten mod stål være meget lav, ofte mellem 0,05 og 0,20 . Den faktiske værdi afhænger dog af:
- DLC-type;
- antagonistisk materiale;
- smøring;
- kontakttryk;
- ruhed;
- temperatur;
- miljøfugtighed;
- tilstedeværelsen af forurenende stoffer.
Behandlingen kan reducere glidemodstanden og begrænse fastsætningsfænomener, men eliminerer ikke automatisk behovet for smøring, som producenten har angivet.
Slidstyrke
Kombinationen af hårdhed og lav friktion gør DLC effektiv mod:
- klæbende slid;
- overfladeafskrabning;
- mikrosvejsning mellem metaldele;
- skrabning og kravlen;
- slid under indkøring;
- skader under forhold med begrænset smøring.
Belægningen gør dog ikke komponenten uforgængelig. Sand, metalaffald og hårde partikler kan ridse overfladen eller skabe et koncentreret tryk, der er tilstrækkeligt til at beskadige filmen.
DLC i våbenkomponenter
I våbenindustrien kan DLC anvendes på komponenter, der udsættes for glidning, rotation eller gentagen kontakt. Mulige anvendelser omfatter:
- lukkerhus;
- lukkerhoved og finner, når projektet tillader det;
- angriber;
- udtrækker og ejektor;
- komponenter til triggergruppen;
- føringer og glideflader;
- stempler i halvautomatiske systemer;
- håndtag og stifter;
- ventildele i luftpistoler;
- komponenter til knive og jagtredskaber.
Kompatibilitet med behandlingen skal specificeres af producenten. Ikke alle dele kan overfladebehandles uden at ændre afstande, dimensioner og funktionelle egenskaber.
DLC på lukkeren
Lukkeren er en af de mest interessante anvendelser. Belægningen kan gøre glidningen mere jævn, reducere vedhæftning af rester og beskytte overflader mod slid.
Den glattere fornemmelse afhænger også af kvaliteten af udførelsen, styrene rethed, tolerancerne og finishen før behandlingen. DLC kan ikke korrigere en defekt geometrisk pasform.
På låseøjer og andre overflader, der udsættes for høje kontakttryk, skal underlag, hårdhed, tykkelse og vedhæftning vurderes omhyggeligt. Belægning øger ikke lukkerens strukturelle styrke og erstatter ikke korrekt varmebehandling af stålet.
DLC i skydegrupper
På håndtag, stifter og fastgørelsesflader kan lav friktion bidrage til en jævn bevægelse og begrænse slid. Resultatet afhænger dog af geometrien og korrekt overfladepolering.
Filmtykkelsen skal tages i betragtning med særlig opmærksomhed, fordi små dimensionsvariationer kan ændre funktionen af komponenter, der er karakteriseret ved meget snævre tolerancer.
Korrosionsbeskyttelse
Amorft kulstof er kemisk stabilt og kan danne en barriere mod fugt og ætsende stoffer. Effektiv beskyttelse afhænger dog af filmens kontinuitet, tilstedeværelsen af porer, kanter, huller og eventuelle skader.
Da laget er meget tyndt, kan en dyb ridse blotlægge det underliggende metal. Desuden kan nogle geometrier være vanskelige at påføre jævnt.
DLC kan derfor forbedre korrosionsbestandigheden, men det bør ikke automatisk betragtes som vandtæt eller tilsvarende fuldstændig korrosionsbeskyttelse. Vedligeholdelse af våbnet er fortsat nødvendigt.
Farve og overfladeudseende
DLC har generelt en farve, der spænder fra antracitgrå til dyb sort . Dens udseende kan være blank, satin eller mat afhængigt af underlagets forberedelse og behandlingstypen.
Da filmen gengiver den underliggende overflade:
- et poleret stål giver normalt et lysere udseende;
- en satinoverflade forbliver satin;
- værktøjsmærker og ufuldkommenheder kan forblive synlige;
- overdreven ruhed udfyldes ikke af belægningen.
Den æstetiske finish skal derfor forberedes inden aflejring.
DLC og polering
Sortning er en kemisk omdannelse af ståloverfladen, der danner et sort oxidlag. Det giver et traditionelt udseende og korrosionsbeskyttelse, som skal suppleres med olie.
DLC er derimod en vakuumaflejret belægning, der er meget hårdere og har overlegne antifriktionsegenskaber. Den er dyrere og mere kompleks, men kan tilbyde betydeligt højere slidstyrke.
DLC og nitrering
Nitrering modificerer stålets overflade gennem diffusion af nitrogen. I modsætning til DLC skaber det ikke blot en tynd, overlappende film, men danner et modificeret lag, der strækker sig ind i materialet.
De to behandlinger er ikke nødvendigvis alternativer. I nogle systemer kan substratet nitrideres, før DLC'en påføres, hvilket resulterer i en hårdere underlagsoverflade. Denne kombinerede behandling kaldes undertiden et duplex-system.
DLC- og nitridbaserede PVD-belægninger
Belægninger som TiN, CrN og AlTiN påføres også ved hjælp af PVD-teknologier, men har forskellige sammensætninger, farver og egenskaber.
DLC er særligt værdsat for sin lave friktionskoefficient. Nitrider kan tilbyde større stabilitet ved forhøjede temperaturer og specifikke slid- og korrosionsbestandighedsegenskaber.
Akronymet PVD refererer til aflejringsprocessen og ikke belægningsmaterialet. Derfor er ikke alle PVD-belægninger DLC.
DLC og Cerakote
Cerakote er en keramisk baseret kompositbelægning, der påføres i flydende tilstand og derefter hærdes. Den kan dække store overflader, tilbyde et utal af farver og forbedre vejrbeskyttelsen.
DLC aflejres under vakuum, er generelt tyndere og er primært designet til at reducere friktion og slid på mekaniske overflader.
Sammenfattende:
- DLC er særligt velegnet til bevægelige dele og dele, der udsættes for gnidning;
- Cerakote er særligt velegnet til beskyttelse og farvning af udvendige overflader;
- De to behandlinger kan udføre komplementære funktioner på det samme våben.
Begrænsninger ved DLC-behandling
De væsentligste begrænsninger omfatter:
- højere omkostninger end traditionelle finish;
- behov for vakuumsystemer;
- meget omhyggelig overfladeforberedelse;
- mulige vedhæftningsproblemer på uegnede materialer;
- risiko for løsrivelse, hvis underlaget deformeres;
- vanskeligheder med ensartet foring af dybe hulrum;
- manglende evne til at skjule tidligere ridser og defekter;
- behov for at beskytte gevind og kalibrerede overflader;
- Lokale reparationer er generelt upraktiske.
Hvis belægningen er beskadiget, kræver restaurering normalt kontrolleret fjernelse af laget og professionel genpåføring.
Pulizia og manutenzione
DLC-overflader er generelt nemme at rengøre, fordi de har lav friktion og en reduceret tendens til, at rester sætter sig fast. Producentens instruktioner for våbnet og behandlingen skal dog følges.
Det er tilrådeligt:
- fjern støv og slibende partikler, før mekanismen betjenes;
- brug rengøringsmidler, der er kompatible med belægningen og underlaget;
- undgå slibende pastaer og aggressive polermidler;
- påfør det smøremiddel, der er angivet i de angivne punkter;
- kontroller kanter og kontaktflader;
- Modificér eller reparer ikke coatede komponenter uden teknisk verifikation.
Den lave friktionskoefficient betyder ikke, at pistolen behøver at køre helt tør. Smøring, mængde og hyppighed skal følge producentens anvisninger.
DLC-fordele
- høj overfladehårdhed;
- lav friktionskoefficient;
- fremragende slidstyrke;
- reduktion af risikoen for anfald;
- meget lav tykkelse;
- mulig forbedring af korrosionsbeskyttelse;
- nem rengøring;
- elegant og teknisk sort eller antracit look;
- mulighed for anvendelse på præcisionskomponenter.
Endelige tanker
DLC er en teknologisk avanceret belægning, der er særligt velegnet til våbendele, der udsættes for glidning, friktion og slid. Den kan forbedre driften, beskytte overflader og forlænge levetiden på behandlede dele.
Ydeevne afhænger ikke udelukkende af handelsnavnet eller den deklarerede hårdhed. Typen af DLC, overfladebehandling, mellemlag, tykkelse, komponentmateriale og faktiske anvendelsesforhold skal alle evalueres.
Behandlingen øger ikke en dels strukturelle styrke og korrigerer ikke ufuldkommen bearbejdning eller tolerancer. Når den påføres korrekt på et passende underlag, repræsenterer den dog en af de mest effektive løsninger til at kombinere hårdhed, glathed, slidstyrke og en æstetisk finish.






























