


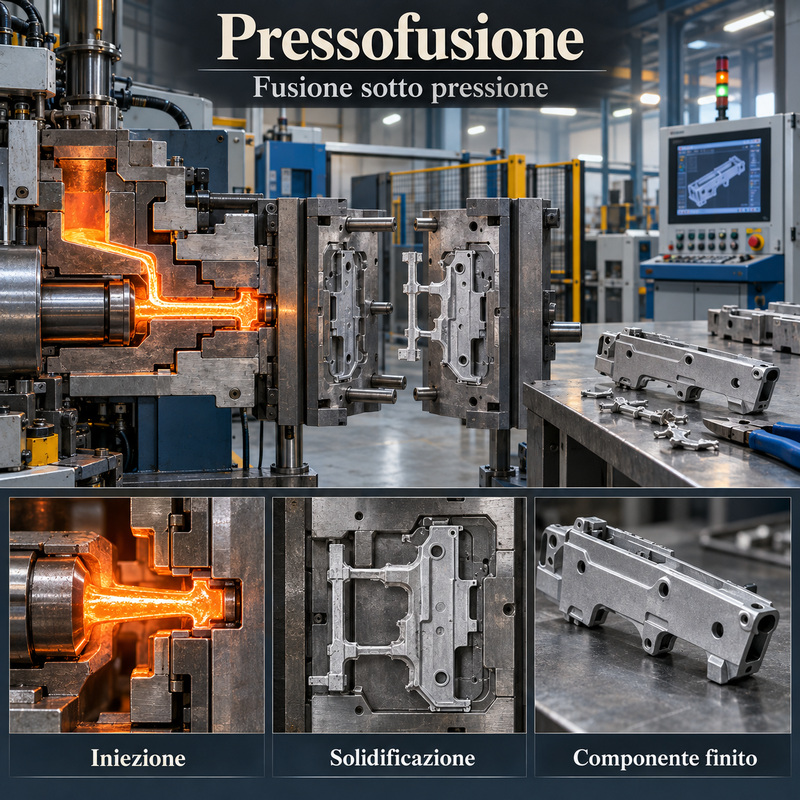
Spuitgieten is een productieproces waarbij gesmolten metaal onder hoge druk in een metalen mal wordt geïnjecteerd. Na stolling wordt de mal geopend en het onderdeel eruit gehaald, dat dan al een vorm heeft die zeer dicht bij de uiteindelijke vorm ligt.
De technologie maakt de snelle productie mogelijk van grote hoeveelheden onderdelen met complexe geometrieën, relatief dunne wanden en een goede maatnauwkeurigheid . In de vuurwapenindustrie wordt ze vooral gebruikt voor componenten die niet direct worden blootgesteld aan de maximale vuurdruk, zoals receivers, accessoires, hendels, metalen handgrepen en secundaire onderdelen.
Kom funziona
Het metaal wordt vloeibaar gemaakt en in een injectiekamer gebracht. Een zuiger duwt het snel in de mal, waar het holtes, ribben en details vult.
Tijdens de stolling wordt de druk gehandhaafd om de krimp van het materiaal te compenseren en de vorm van de componenten te verbeteren. De cyclus omvat over het algemeen:
- Voorbereiding en smering van de mal;
- het sluiten van de twee helften;
- dosering gesmolten metaal;
- hogesnelheids- en drukinjectie;
- stolling en afkoeling;
- malopening;
- componentuitwerping;
- Uitstansen, ontbramen en afwerken.
De metalen mal
De matrijs, ook wel een mal genoemd, bestaat doorgaans uit twee delen van hitte- en slijtvast staal. Binnenin wordt een holte gecreëerd die de vorm van het onderdeel nabootst.
Het kan geleiders, pinnen en bewegende kernen bevatten om gaten, ondersnijdingen en complexe geometrieën te creëren. Het ontwerp moet ook toevoerkanalen, ontluchtingsopeningen, uitwerppunten en koelcircuits omvatten.
Druk en snelheid
Het metaal moet de mal volledig vullen voordat het stolt. Daarom wordt het met hoge snelheid en druk geïnjecteerd, waardoor fijne ribben, letters en oppervlaktedetails nauwkeurig kunnen worden gereproduceerd.
Onjuiste parameters kunnen lucht insluiten, een onvolledige vulling veroorzaken of gebieden met verschillende dichtheden creëren.
Spuitgieten in een hete kamer
Bij spuitgietmachines met een verwarmde kamer wordt het injectiesysteem direct in het gesmolten metaal ondergedompeld. Het materiaal wordt snel in de matrijs overgebracht, waardoor de cyclustijd wordt verkort.
Het proces wordt voornamelijk gebruikt voor legeringen met een relatief laag smeltpunt, zoals zink. Het is niet geschikt voor metalen die het injectiesysteem kunnen beschadigen of oplossen.
Koudkamer-spuitgieten
Bij koudkamermachines wordt het metaal in een apart systeem gesmolten en voor elke cyclus naar de injectiekamer getransporteerd. Daar duwt een zuiger het metaal in de matrijs.
Dit systeem wordt voornamelijk gebruikt voor aluminium, magnesiumlegeringen en andere materialen die hogere temperaturen vereisen of niet geschikt zijn voor de hete kamer.
Aluminiumlegeringen
Gegoten aluminium maakt het mogelijk om lichtgewicht, corrosiebestendige onderdelen met een goede stijfheid te produceren. Het wordt in tal van mechanische sectoren gebruikt en kan worden toegepast in wapenonderdelen die niet direct aan hoge drukken worden blootgesteld.
De eigenschappen zijn afhankelijk van de specifieke legering, het ontwerp en de gietkwaliteit. Een gegoten onderdeel heeft niet automatisch dezelfde eigenschappen als een massief of gesmeed onderdeel.
Zinklegeringen
Zinklegeringen, vaak aangeduid met handelsnamen uit de Zamak-familie, hebben een uitstekend vermogen om details op te vullen en gladde oppervlakken te produceren.
Ze zijn geschikt voor bedieningselementen, hendels, accessoires en secundaire componenten, maar hebben een ander gewicht, weerstand en thermisch gedrag dan aluminium en staal.
Magnesiumlegeringen
Magnesium maakt de productie van bijzonder lichte componenten mogelijk. Vanwege de reactiviteit in gesmolten toestand vereist dit echter specifieke apparatuur en procedures.
Bij de keuze moet rekening worden gehouden met mechanische weerstand, corrosiebestendigheid, beschermende afwerkingen en de omgevingsomstandigheden die tijdens het gebruik worden verwacht.
Riempimento dello stampo
Het traject dat het metaal aflegt, wordt bepaald door de kanalen en instroompunten. De stroming moet elk gebied bereiken zonder overmatige turbulentie te veroorzaken of grote hoeveelheden lucht mee te voeren.
Met digitale simulatie kunt u materiaalbeweging, stolling en mogelijke defecten voorspellen voordat de uiteindelijke matrijs wordt gemaakt.
Afkoeling en stolling
De mal voert de warmte snel af aan het metaal, dat binnen enkele seconden stolt. Interne circuits regelen de temperatuur en zorgen voor een stabiele productiecyclus.
Ongelijkmatige afkoeling kan leiden tot krimp, spanning, vervorming en verschillen in de componentstructuur.
Componentuitwerping
Na stolling opent de mal en duwt een reeks uitwerpers het werkstuk eruit. De plaatsing van de pinnen moet zorgvuldig worden gekozen om vervormingen en beschadigingen aan belangrijke oppervlakken te voorkomen.
Het onderdeel wordt samen met de gietkanalen, aanhechtingen en dun overtollig materiaal, dat verwijderd moet worden, eruit gehaald.
Snijden en ontbramen
Na het uithollen worden kanalen, aanloopkanalen en bramen verwijderd. De nabewerking kan plaatsvinden met behulp van stansmatrijzen, CNC-gereedschap, borstels of trommelpolijsten.
De afwerking moet de afmetingen, randen en functionele oppervlakken behouden. De aansluitpunten van de luchtkanalen vereisen mogelijk extra werkzaamheden.
vervolgwerk
Spuitgieten maakt het mogelijk om vormen te verkrijgen die dicht bij het uiteindelijke product liggen, maar sommige oppervlakken vereisen nog steeds frezen, boren, schroefdraad snijden of slijpen.
De volgende producten worden hoofdzakelijk verwerkt:
- pen- en lagerzittingen;
- gekalibreerde gaten;
- draden;
- schuifgeleiders;
- paringsplannen;
- oppervlakken die aan nauwe toleranties onderhevig zijn.
Oppervlakteafwerkingen
Gegoten onderdelen kunnen worden gezandstraald, geslepen, gepolijst, geverfd of aan conversiebehandelingen worden onderworpen. De keuze hangt af van de gebruikte legering.
Aluminium kan worden geanodiseerd of voorzien van beschermende coatings, terwijl zinklegeringen na de juiste voorbereiding kunnen worden geverfd, vernikkeld of verchroomd.
Gebruik in wapens
Met behulp van spuitgieten kunnen de volgende producten worden gemaakt:
- omhulsels of replica's van luchtgeweren;
- onderdelen van optische accessoires en instrumenten;
- hendels en bedieningselementen;
- metalen bruggen en handgrepen;
- magazijnbodems en -onderdelen;
- steunen en beschermende omhulsels;
- esthetische of secundaire componenten;
- onderdelen die niet direct onderhevig zijn aan de kamerdruk.
Structurele componenten
De geschiktheid van spuitgieten voor een constructieonderdeel hangt af van het materiaal, de geometrie, de productiekwaliteit en de verwachte spanningen. Het is onjuist om alle spuitgietonderdelen als zwak te beschouwen, noch om ze automatisch gelijk te stellen aan gesmede onderdelen.
Voor onderdelen die direct aan de druk van het spuitgieten worden blootgesteld, zijn specifieke berekeningen, tests en certificeringen vereist. De keuze van het proces is aan de ontwerper en de fabrikant.
Gasporositeit
Door de mal snel te vullen, kan er lucht of gas in het metaal worden opgesloten, waardoor kleine holtes ontstaan die porositeit worden genoemd.
Het defect kan de sterkte, hechting en oppervlaktekwaliteit verminderen. Het kan ook zichtbaar worden tijdens latere mechanische bewerkingen.
Porosità da ritiro
Tijdens het stollingsproces neemt het volume van het metaal af. Als een bepaald gebied niet goed wordt gevoed, kan er door krimp een interne holte ontstaan.
De positie van de kanalen, de gehandhaafde druk en de thermische regeling van de matrijs helpen om het fenomeen te beperken.
Onvolledige vulling
Als het metaal stolt voordat de hele holte gevuld is, zal het onderdeel ontbrekende delen, onduidelijke randen of onvolledige wanden hebben. Het defect kan verband houden met temperatuur, snelheid, druk of kanaalgrootte.
Een onvolledig onderdeel wordt doorgaans afgedankt en het proces moet worden gecorrigeerd.
Freddi
Wanneer twee gedeeltelijk gestolde metalen vlakken elkaar raken zonder goed te versmelten, ontstaat een koude verbinding . Aan de oppervlakte kan een lijn zichtbaar zijn, maar het defect kan zich ook tot in het inwendige uitstrekken.
Deze discontinuïteit vermindert de lokale weerstand en moet worden onderscheiden van een louter esthetisch teken.
Scheuren en vervormingen
Thermische spanningen, voortijdige extractie en ongunstige geometrieën kunnen scheuren of vervormingen veroorzaken. Sterk uiteenlopende wanddiktes leiden tot ongelijkmatige afkoelsnelheden.
Correcte passingen, uitgebalanceerde diktes en adequate lossingshoeken verbeteren de kwaliteit van het onderdeel.
Kwaliteitscontroles
Gegoten onderdelen kunnen aan de volgende omstandigheden worden blootgesteld:
- visuele en dimensionale controle;
- industriële radiografie;
- computertomografie;
- doordringende vloeistoffen;
- hardheidstests;
- metallografische analyse;
- trek- en vermoeiingsproeven;
- Controle op lekdichtheid.
Het type verificatie hangt af van de functie en het vereiste beveiligingsniveau.
Spuitgieten en microgieten
Bij microgieten wordt metaal in een keramische mal gegoten, die is gemaakt van een wasmodel. Dit proces maakt ook de verwerking van hoogwaardige staalsoorten en legeringen mogelijk.
Spuitgieten daarentegen maakt gebruik van permanente metalen mallen en hogedrukinjectie. Het is over het algemeen sneller en kosteneffectiever voor grote aantallen componenten van non-ferro legeringen.
Spuitgieten en smeden
Smeden is een techniek waarbij massief metaal door druk of impact wordt vervormd en de structuur ervan wordt georiënteerd. Hierdoor kunnen onderdelen met uitstekende mechanische eigenschappen worden geproduceerd.
Spuitgieten biedt meer geometrische vrijheid en vereist minder materiaalafvoer, maar kan porositeit en een structuur opleveren die minder bestand is tegen zwaardere belastingen.
Spuitgieten en CNC-bewerking
CNC-bewerking verwijdert materiaal uit een massief blok en maakt zeer nauwe toleranties mogelijk. Het produceert echter spanen en vereist langere bewerkingstijden voor complexe geometrieën.
Spuitgieten is kosteneffectiever voor grootschalige productie, nadat de initiële kosten van de matrijs zijn terugverdiend. De twee technologieën worden vaak gecombineerd.
Belangrijkste voordelen
- hoge productiesnelheid;
- goede dimensionale herhaalbaarheid;
- het vermogen om complexe vormen te creëren;
- relatief dunne wanden;
- goede oppervlaktekwaliteit;
- vermindering van de daaropvolgende verwerking;
- integratie van ribben, zitplaatsen en details;
- Lage eenheidskosten bij grote series.
Proceslimieten
- hoge initiële kosten van de mal;
- minder gebruiksgemak bij kleine hoeveelheden;
- mogelijke vorming van porositeit;
- beperkingen in de keuze van legeringen;
- moeilijkheid bij het aanpassen van het ontwerp nadat de mal is gemaakt;
- mechanische eigenschappen die afhankelijk zijn van de kwaliteit van het proces;
- noodzaak voor verdere bewerking op precisieoppervlakken.
Een technologie voor grote series
Spuitgieten maakt de snelle productie van complexe en uniforme componenten mogelijk, waardoor nabewerking en materiaalverspilling worden verminderd. De belangrijkste voordelen komen tot uiting wanneer het aantal onderdelen de creatie van een speciale matrijs rechtvaardigt.
In de wapenindustrie wordt het gebruikt waar herhaalbaarheid, lichtheid en productiviteit belangrijker zijn dan de vereiste prestaties van de meest belaste onderdelen.






























