


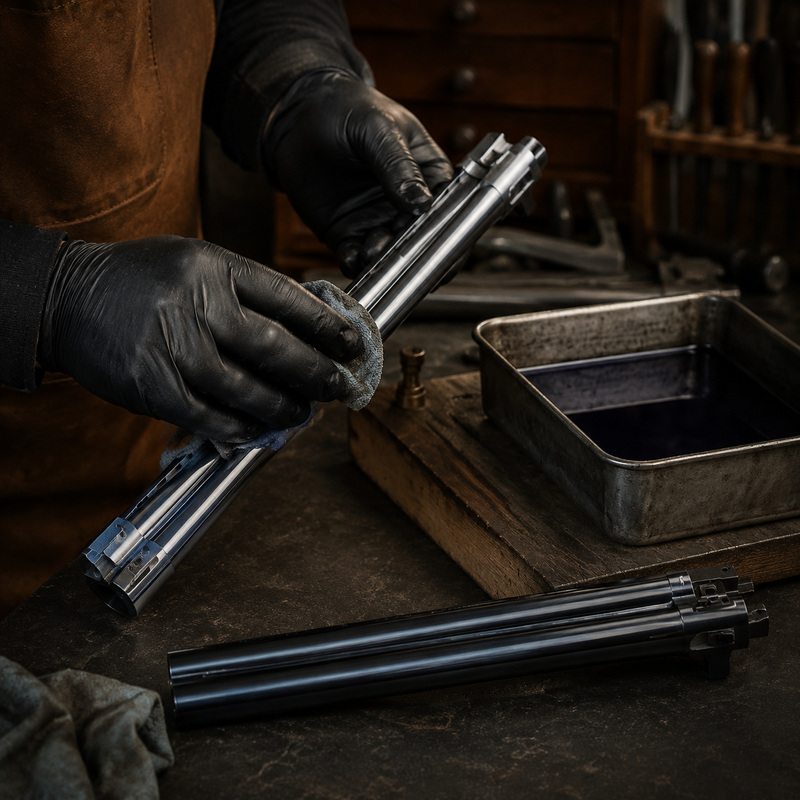
Oksydowanie to jedna z najbardziej tradycyjnych i rozpoznawalnych metod obróbki powierzchni stosowanych w produkcji i renowacji broni palnej. Nadaje stalowym elementom głęboki, niebieski lub czarny kolor, redukuje refleksy świetlne i zapewnia wstępną ochronę przed utlenianiem.
W przeciwieństwie do malowania, polerowanie nie tworzy na metalu grubej warstwy ochronnej. Zamiast tego, proces ten powoduje kontrolowaną przemianę chemiczną powierzchni stali , tworząc bardzo cienką warstwę stabilnego tlenku. Aby zachować właściwości ochronne, warstwa ta musi być uzupełniona i konserwowana poprzez olejowanie.
Czym jest polerowanie?
W żargonie rusznikarskim termin oksydowanie odnosi się do zespołu procesów, które pozwalają na zmianę powierzchni stali na ciemną, jednolitą powłokę, stosunkowo odporną na korozję.
W gorących procesach przemysłowych na ogół preferowane jest powstawanie magnetytu, Fe3O4 , czarnego tlenku żelaza , który jest bardziej stabilny niż powszechnie występująca czerwonawa rdza, składająca się głównie z tlenków żelaza i tlenowodorotlenków.
Polerowanie dotyczy jedynie bardzo cienkiej warstwy powierzchniowej i dlatego nie zmienia znacząco wymiarów elementów . Ta cecha sprawia, że nadaje się ono również do części mechanicznych obrabianych z zachowaniem precyzyjnych tolerancji.
Jaki jest cel oksydowania broni?
Polerowanie spełnia kilka funkcji jednocześnie:
- chroni stal przed utlenianiem, zwłaszcza gdy powierzchnia jest regularnie olejowana;
- redukuje olśnienie wykonane z gołego metalu;
- poprawia wygląd estetyczny broni;
- poprawia połysk i jakość wykonania;
- utrzymuje wymiary i tolerancje komponentów na niemal niezmienionym poziomie;
- pozwala na przynajmniej częściową renowację odbarwionych lub zużytych powierzchni.
Jednak oferowana ochrona nie jest absolutna. Polerowanie nie zapewnia wodoszczelnej bariery porównywalnej z farbą techniczną, powłoką ceramiczną czy niektórymi zabiegami galwanicznymi. Jego właściwości antykorozyjne zależą w dużej mierze od oleju zatrzymanego w mikroporowatościach powierzchni.
Przygotowanie stali
Ostateczna jakość polerowania zależy przede wszystkim od przygotowania metalu . Zarysowania, wżery, ślady korozji, pozostałości starej powłoki i różnice w polerowaniu pozostają widoczne nawet po obróbce.
Cykl przygotowawczy może obejmować:
- całkowity demontaż uszkodzonych części;
- usuwanie starych powłok polerskich;
- eliminacja rdzy i utleniania;
- szlifowanie ręczne lub mechaniczne;
- polerowanie lub satynowanie, w zależności od pożądanego wykończenia;
- dokładne odtłuszczanie;
- mycie bez pozostawiania resztek i odcisków palców.
Polerowana powierzchnia zazwyczaj zapewnia głęboki, lśniący połysk, natomiast satynowe wykończenie lub bardzo drobny proces piaskowania zapewniają matową czerń. Ostateczny kolor zależy zatem nie tylko od kąpieli chemicznej, ale także od chropowatości , stopu stali i obróbki cieplnej, jakiej poddano element.
Polerowanie na gorąco w kąpieli solnej
Oksydowanie na gorąco to proces najczęściej kojarzony z przemysłową produkcją nowoczesnej broni ze stali węglowej. Elementy zanurza się w wysokotemperaturowym roztworze alkalicznym, zazwyczaj składającym się z wodorotlenków i soli utleniających.
Kąpiel powoduje kontrolowaną przemianę powierzchni w czarny tlenek. Po obróbce elementy są płukane, neutralizowane, suszone i zanurzane lub pokrywane olejem ochronnym.
Główne zalety polerowania na gorąco to:
- dobra jednolitość kolorów;
- stosunkowo krótkie czasy przetwarzania;
- możliwość obróbki wielu komponentów w tym samym cyklu;
- niezwykle zmniejszona grubość;
- koszty zgodne z produkcją masową.
Proces ten wymaga jednak specjalistycznego sprzętu, rygorystycznej kontroli temperatury i odpowiedniego postępowania z substancjami żrącymi. Nie wszystkie materiały można umieścić w tej samej kąpieli: stopy lekkie, lutowane części i niektóre zmontowane komponenty mogą reagować w niepożądany sposób lub ulec uszkodzeniu.
Powolne polerowanie rdzy
Powolne oksydowanie rdzą , znane również jako powolne oksydowanie rdzą , to tradycyjna technika, szczególnie ceniona w przypadku strzelb dwulufowych, wysokiej jakości karabinów oraz w konserwatorskich pracach renowacyjnych.
Na idealnie przygotowaną powierzchnię nakłada się roztwór, który sprzyja tworzeniu się bardzo cienkiej, równomiernej warstwy utlenionej. Po pewnym czasie w kontrolowanym środowisku element jest gotowany, co powoduje przekształcenie czerwonawego osadu w stabilny, czarny tlenek.
Następnie następuje karbowanie , czyli delikatne usuwanie luźnego tlenku za pomocą bardzo cienkich pędzli. Nakładanie, utlenianie, gotowanie i karbowanie powtarza się kilkakrotnie, aż do uzyskania pożądanej głębi koloru.
To powolny i kosztowny proces, ale zapewnia eleganckie i trwałe wykończenie. Co więcej, jest często preferowany w przypadku prętów lutowanych miękko, ponieważ stosuje mniej agresywne warunki niż niektóre przemysłowe kąpiele kaustyczne.
Polerowanie prętów damasceńskich
Lufy ze stali damasceńskiej wymagają specjalistycznego wykonania. Ich walory estetyczne wynikają z konstrukcji uzyskanej poprzez naprzemienne spawanie i obróbkę materiałów podczas produkcji lufy.
Dzięki kontrolowanym cyklom utleniania, gotowania, karbowania i obróbki chemicznej możliwe jest uwypuklenie kontrastu między różnymi składnikami damaszku. Rezultatem nie powinna być jednolita czarna powierzchnia, lecz wykończenie, które uwydatni charakterystyczną fakturę metalu.
Niewłaściwe traktowanie może spowodować stępienie konstrukcji, uszkodzenie spawów lub utratę wartości historycznej broni. Z tego powodu wykończenie luf damasceńskich należy powierzyć wyspecjalizowanemu rusznikarzowi.
Polerowanie na zimno
Metoda oksydowania na zimno wykorzystuje substancje chemiczne, które reagują z metalem bez konieczności zanurzania w kąpieli wysokotemperaturowej. Jest ona stosowana głównie do drobnych poprawek, rys, przetarć i drobnych części.
Proces ten jest stosunkowo szybki, jednak uzyskane wykończenie jest zazwyczaj mniej jednolite, płytsze i ogólnie mniej odporne na rdzę niż profesjonalne oksydowanie na gorąco lub rdza.
Polerowanie na zimno może być przydatne w przypadku:
- zamaskować powierzchowne zadrapania;
- popraw przebarwioną krawędź;
- tymczasowo zabezpieczyć niewielki obszar gołej stali;
- obróbka śrub i elementów wtórnych.
Zwykle nie jest to najlepsze rozwiązanie do całkowitego wykańczania wysokiej jakości luf, komór zamkowych lub ram zamkowych, ponieważ może powodować różnice w brzmieniu i niższą odporność na zużycie.
Polerowanie płomieniowe i hartowanie kolorowe
Polerowanie płomieniowe stosuje się głównie do śrub, kołków i drobnych detali dekoracyjnych. Wypolerowany element jest podgrzewany w kontrolowany sposób, aż do uzyskania koloru powierzchni, od żółtego, przez fioletowy, aż do niebieskiego.
Kolor zależy od osiągniętej temperatury i grubości warstwy tlenku. Jest to delikatny proces: nadmierne nagrzewanie może zmienić właściwości metalurgiczne hartowanych elementów, sprężyn lub części poddawanych naprężeniom.
Z tego powodu nie należy jej stosować bez rozróżnienia na funkcjonalnych elementach broni i nie należy jej mylić z utwardzaniem powierzchniowym lub cementowaniem barwiącym, do których stosuje się inne procesy metalurgiczne.
Czarny, niebieski polerowany, wykończenie błyszczące lub matowe
Termin „niebieszczenie” obejmuje wizualnie różne wykończenia. Broń może mieć głęboką czerń, głęboki błękit, szaro-czarny odcień lub lekko fioletowy połysk.
Na wynik wpływa kilka czynników:
- skład chemiczny stali;
- obecność niklu, chromu lub innych pierwiastków stopowych;
- twardość i obróbka cieplna elementu;
- początkowy poziom polerowania;
- rodzaj i stężenie roztworu;
- temperatura i czas trwania zabiegu;
- liczba cykli przetwarzania;
- jakość płukania i końcowego olejowania.
W tej samej broni lufa, mechanizm, drobne części i elementy hartowane mogą mieć nieznacznie różne odcienie. Nie musi to być wadą, ale może wynikać z zastosowania różnych stopów lub innej obróbki metalurgicznej.
Materiały, których nie można normalnie polerować
Tradycyjne polerowanie jest przeznaczone głównie do stali węglowych i niskostopowych . Inne materiały wymagają specyficznych procesów:
- 'Sstal nierdzewna wymaga dedykowanych formuł i cykli;
- 'Saluminium i Ergal są one zazwyczaj anodowane lub powlekane;
- stopy cynku wymagają wykończeń dostosowanych do ich składu;
- tytanu i materiałów kompozytowych nie poddaje się zwykłemu polerowaniu stali;
- Elementy chromowane, niklowane lub malowane należy poddać różnym procesom przygotowawczym.
Roztwór niebieskawy zastosowany na niewłaściwy materiał może nie zareagować, pozostawić plamy lub nieodwracalnie uszkodzić element.
Polerowanie i odporność na korozję
Oksydowanie zapewnia umiarkowaną ochronę . Czarna warstwa tlenku spowalnia działanie wilgoci, ale sama w sobie nie zapobiega powstawaniu rdzy. Powierzchnię należy konserwować cienką warstwą oleju ochronnego.
Pot, deszcz, kondensacja, sól, pozostałości organiczne i długotrwałe narażenie na wilgoć mogą przeniknąć do powłoki ochronnej lub ją uszkodzić. Najbardziej narażone na zużycie są zewnętrzne powierzchnie luf, wylot lufy, krawędzie zamka, osłona spustu oraz obszary często dotykane dłońmi.
W porównaniu z nowoczesnymi powłokami, takimi jak Cerakote, azotowanie i PVD, oksydowanie zapewnia zazwyczaj mniejszą odporność na warunki atmosferyczne, ale zachowuje klasyczny wygląd, który jest szczególnie odpowiedni dla eleganckiej, tradycyjnej broni palnej.
Konserwacja powierzchni polerowanej
Po użyciu, zwłaszcza w deszczu lub przy dużej wilgotności powietrza, polerowane powierzchnie należy osuszyć i oczyścić. Zaleca się nałożenie cienkiej, równomiernej warstwy oleju ochronnego, unikając jego gromadzenia się na częściach mechanicznych i drewnie.
Aby zachować efekt końcowy zaleca się:
- nie przechowuj broni, gdy jest mokra lub wilgotna;
- unikać długotrwałego przechowywania w pokrowcach z tkaniny, skóry lub pianki;
- usunąć odciski palców po kontakcie;
- nie stosować agresywnych środków ściernych;
- okresowo sprawdzaj miejsca ukryte pod kolbą i łożem;
- Należy szybko interweniować, gdy pojawią się pierwsze oznaki utleniania.
Ponowne brązowienie i wartość broni historycznej
W przypadku bardzo zużytej broni współczesnej, ponowne lakierowanie może przywrócić jej ochronę i walory estetyczne. Jednak w przypadku broni historycznej lub kolekcjonerskiej należy zachować szczególną ostrożność.
Oryginalne wykończenie, nawet jeśli zużyte, jest częścią autentyczności artefaktu. Ponowne polerowanie może usunąć dziurki, krawędzie, napisy, grawerunki i ślady oryginalnego wykonania. Technicznie perfekcyjne, ale historycznie niepoprawne, oksydowanie może zatem obniżyć wartość kolekcjonerską broni.
Przed przystąpieniem do renowacji zabytkowego okazu należy zidentyfikować pierwotne traktowanie i ustalić, czy korzystniejsza będzie prosta konserwacja istniejącej patyny.
Polerowanie, fosforanowanie i nowoczesne powłoki
Polerowania nie należy mylić z innymi metodami obróbki powierzchni:
- la fosforanowanie lub parkeryzacja wytwarza matową, mikroporowatą powierzchnię, bardzo przydatną do zatrzymywania olejów ochronnych;
- la nitrurazon modyfikuje powierzchnię metalu, zwiększając jego twardość i odporność na zużycie;
- pokrycia PVD tworzą cienkie i bardzo odporne warstwy;
- il Cerakote tworzy powłokę ochronną na bazie ceramiki i polimeru;
- Chromowanie i niklowanie nadają powierzchni prawdziwą metaliczną warstwę.
Wybór zależy od przeznaczenia broni. Oksydowanie jest szczególnie popularne, gdy pożądana jest elegancja, wierność tradycji i minimalne zwiększenie wymiarów; nowoczesne metody obróbki są preferowane, gdy priorytetem jest wysoka odporność na zużycie, wilgoć i agresywne środowisko.
Zalety i ograniczenia polerowania
korzyści
- eleganckie i tradycyjne wykończenie;
- brak znaczących grubości;
- osłabienie odruchów;
- dobre podkreślenie polerowanych powierzchni;
- możliwość renowacji i retuszu;
- estetyczna kompatybilność z szlachetnymi gatunkami drewna i rycinami broni.
ograniczenia
- ochrona antykorozyjna uzależniona od prawidłowego smarowania;
- wrażliwość na zadrapania, otarcia, pot i sól;
- wynik uwarunkowany przygotowaniem metalu;
- ograniczona kompatybilność z niektórymi materiałami i typami zespołów;
- możliwa utrata wartości w przypadku niewłaściwego zastosowania w przypadku broni historycznej.
Browning w nowoczesnym rusznictwie
Pomimo upowszechnienia się bardziej odpornych metod obróbki, oksydowanie nadal odgrywa ważną rolę w przemyśle rusznikarskim. Jest ono nadal stosowane w karabinach myśliwskich, karabinkach, pistoletach, rewolwerach, a zwłaszcza w broni klasycznej.
W przypadku wysokiej jakości broni „side-by-side” lub wysokiej jakości broni „over-and-under”, głębia oksydowania przyczynia się do zachowania równowagi estetycznej między stalą, grawerunkiem i drewnem. W przypadku broni przeznaczonej do intensywnego użytkowania, można je jednak zastąpić matowymi wykończeniami i powłokami, które zapewniają lepszą ochronę.
Błękitnienie jest zatem czymś więcej niż tylko barwieniem: jest to technologia powierzchniowej obróbki stali, w której metalurgia, ręczne przygotowanie i doświadczenie rusznikarza decydują o końcowym efekcie.
Bezpieczeństwo i interwencje zawodowe
W procesach profesjonalnych mogą być stosowane silnie żrące roztwory, substancje utleniające i wysokie temperatury. Niewłaściwe postępowanie naraża na ryzyko oparzeń, gwałtownych reakcji chemicznych i uszkodzenia podzespołów.
Przed przystąpieniem do jakichkolwiek prac, broń musi zostać całkowicie rozładowana, rozmontowana i poddana inspekcji. Oksydowanie na całej długości, regeneracja spawanych luf oraz renowacja modeli historycznych muszą zostać powierzone wykwalifikowanemu rusznikarzowi , który potrafi rozpoznać materiały, spoiny, obróbkę cieplną i oryginalne wykończenie.































