


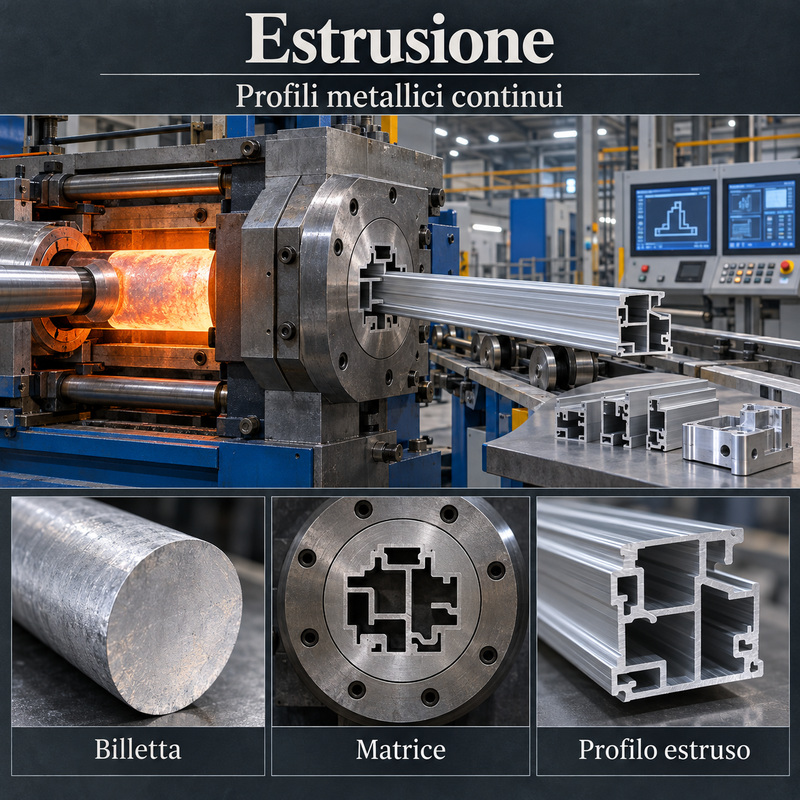
Extrudering är en tillverkningsprocess där ett material trycks genom en formad öppning, kallad en form, och antar formens tvärsnitt . Principen kan jämföras med att ett formbart material passerar genom ett hål som bestämmer dess slutliga profil.
Denna process möjliggör produktion av långa element med konstant tvärsnitt, komplexa geometrier och ett bra hållfasthets-viktförhållande . Inom vapenindustrin används den huvudsakligen för aluminiumprofiler avsedda för chassin, handskydd, skjutskenor, stöd, tillbehörsstrukturer och optiska instrumentkroppar.
Kom funziona
Utgångsmaterialet, vanligtvis ett cylindriskt ämne, placeras inuti en behållare. En kolv utövar högt tryck och tvingar metallen att strömma genom formen.
Vid utgången bildas en kontinuerlig profil som bibehåller samma tvärsnitt längs hela sin längd. Cykeln inkluderar vanligtvis:
- förberedelse av billet;
- möjlig uppvärmning;
- ytsmörjning;
- kompression genom matrisen;
- profilkylning;
- rätning och strykning;
- skär till avsedd längd;
- värmebehandling och slutlig bearbetning.
Matrisen
En matris är ett stålverktyg med en öppning som reproducerar det önskade tvärsnittet. Den kan generera enkla former, såsom stänger och rör, eller komplexa profiler med ribbor, spår och håligheter.
Konstruktionen måste fördela metallflödet korrekt. Om vissa områden flyter snabbare än andra kan profilen deformeras eller uppvisa spänningar och ojämnheter.
Direkt extrudering
Vid direkt extrudering trycker kolven ämnet mot en fast form. Materialet strömmar i samma riktning som kolvens rörelse.
Detta är den vanligaste processen och kan producera en mängd olika tvärsnitt. Friktionen mellan ämnet och behållaren kräver dock betydande kraft och genererar värme.
Indirekt extrudering
Vid indirekt extrudering rör sig formen mot materialet och är ansluten till en ihålig axel. Den extruderade profilen glider genom axeln i motsatt riktning mot formens rörelse.
Eftersom ämnet inte glider längs behållaren minskar friktionen. Systemet innebär dock större utmaningar när det gäller utrustningskonstruktion och produkthantering.
Varm extrudering
Vid varm extrudering upphettas ämnet för att öka dess duktilitet och minska den kraft som krävs för deformation. Temperaturen förblir lägre än smältpunkten: metallen bearbetas i fast tillstånd.
Processen är särskilt utbredd för aluminiumlegeringar och möjliggör produktion av långa och komplexa profiler med hög produktivitet.
Kallextrudering
Vid kall extrudering deformeras materialet vid rumstemperatur eller under omkristallisationstemperaturen. Högre tryck krävs, men god precision, släta ytor och ökad hållfasthet genom deformationshärdning kan uppnås.
Processen används huvudsakligen för relativt små komponenter, höljen, behållare och mekaniska delar som produceras i stora mängder.
Varm extrudering
Varm extrudering sker vid en temperatur mellan kalla och varma processer. Det minskar deformationskrafterna samtidigt som det bibehåller några av de dimensionella och ytliga fördelarna med kallbearbetning.
Temperatur och smörjning måste kontrolleras noggrant för att undvika oxidation och överdrivet verktygsslitage.
Fullständiga profiler
De enklaste formar producerar solida profiler, såsom stänger, plattor och sektioner med utvändiga ribbor. Materialet strömmar direkt genom öppningen utan att bilda inre hålrum.
Dessa profiler kan skäras och CNC-frästas för att skapa mer komplexa komponenter.
Ihåliga profiler
För att tillverka rör och ihåliga profiler används formar utrustade med invändiga dorn eller bryggor. Metallen splittras när den passerar igenom och återförenas under tryck runt dornen.
Skarvlinjerna måste kontrolleras, särskilt när komponenten är avsedd att bära strukturella laster.
Aluminiumlegeringar
Aluminium är det material som oftast förknippas med extrudering. Dess legeringar har god deformerbarhet och möjliggör skapandet av lätta, komplexa profiler.
Efter bearbetning kan de utsättas för värmebehandling för att uppnå önskade mekaniska egenskaper. Legeringar och metallurgiska tillstånd väljs baserat på hållfasthet, bearbetbarhet, svetsbarhet och korrosionsbeteende.
Stål och andra metaller
Stål, koppar, mässing, magnesium, titan och andra legeringar kan också extruderas, men kräver annan utrustning, temperaturer och tryck.
Stålextrudering kräver generellt höga krafter och särskilt motståndskraftiga verktyg. Det används när komponentens geometri och egenskaper motiverar processens komplexitet.
Materialflöde
Under extrudering genomgår metallen intensiv plastisk deformation. Den inre strukturen tenderar att orientera sig i profilens riktning, vilket påverkar dess mekaniska egenskaper och beteende under efterföljande bearbetning.
Hastighet, temperatur och extruderingsförhållande måste kontrolleras för att erhålla en enhetlig struktur i hela sektionen.
Extruderingsförhållande
Extruderingsförhållandet jämför den ursprungliga ytan av ämnet med utgångsprofilens. Ett högre förhållande indikerar en mer intensiv materialomvandling.
Denna parameter påverkar det erforderliga trycket, temperaturen, produktionshastigheten och profilens metallurgiska egenskaper.
Raffreddamento
Efter att profilen lämnat formen kyls den med luft, vatten eller en kombination av dessa metoder. Kylningshastigheten kan bidra till de slutliga egenskaperna hos vissa värmebehandlingsbara legeringar.
Ojämn kylning kan orsaka skevhet, vridning och kvarvarande spänningar.
Strykning och plattning
Den extruderade profilen kan uppvisa små deformationer. Den greppas sedan i ändarna och utsätts för kontrollerad dragkraft för att förbättra dess linjäritet och stabilitet.
Överdriven sträckning kan förändra materialets storlek och egenskaper, medan otillräcklig kraft kan orsaka spänning och krökning.
Värmebehandlingar
Många aluminiumlegeringar kräver lösningsglödgning, anlöpning och åldring för att uppnå den erforderliga hållfastheten. Denna process kan kompletteras med kylning efter extrudering.
Förkortningen för metallurgiskt tillstånd anger vilken typ av behandling som profilen har genomgått och måste beaktas vid konstruktionen av komponenten.
Efterföljande arbete
Extrudering producerar den allmänna formen, men funktionella ytor kompletteras ofta med:
- precisionsskärning;
- CNC-fräsning;
- borrning och gängning;
- rättelse;
- smeta;
- sandblästring och polering;
- anodisering eller målning.
Användning i vapen
Extruderade profiler kan användas för att tillverka:
- gevärschassi;
- handskydd och stänger av metall;
- slädar och monteringsgränssnitt;
- tillbehörshållare;
- kroppar av optiska och elektroniska apparater;
- lätta och ribbade strukturer;
- komponenter avsedda för efterföljande CNC-bearbetning.
Användning i delar som direkt utsätts för skotttrycket kräver specifika konstruktions- och metallurgiska kontroller.
Chassi och handskydd
En extruderad profil kan innefatta ribbor, kanaler och hålrum för att minska vikten samtidigt som god styvhet bibehålls. Efter skärning CNC-frästs den för att skapa säten, öppningar och fästpunkter.
Denna kombination begränsar mängden material som avlägsnas jämfört med komplett bearbetning från ett massivt block.
Linshus
Aluminiumrör och profiler kan användas som halvfabrikat för teleskopkroppar, kikarsikten och andra apparater. Det kontinuerliga tvärsnittet underlättar produktion av långa, regelbundna element.
De inre och yttre ytorna bearbetas därefter och skyddas med anodisering eller specifika beläggningar.
Tillverkning av patronhylsor
Principen för kall extrudering spelar också roll i vissa steg av fodraltillverkningen. Metallen tvingas flyta mellan stansen och formen, vilket bildar tunna väggar och ett inre hålrum.
Processen kombineras med djupdragning, glödgning, trimning och bottenformning.
Extrudering och ritning
Vid extrudering trycks materialet genom formen. Vid dragning dras det genom en mindre öppning.
Tråddragning är särskilt lämplig för trådar, stänger och rör som kännetecknas av exakta dimensioner och god ytfinish.
Extrudering och gjutning
Stansning deformerar materialet i en sluten form eller mellan formade ytor, vilket vanligtvis producerar individuella komponenter. Extrudering, å andra sidan, genererar en kontinuerlig profil med ett konstant tvärsnitt.
Profilen kapas till önskad längd och omvandlas sedan till den slutliga komponenten.
Extrudering och pressgjutning
Pressgjutning injicerar flytande metall i en form och möjliggör skapandet av kompletta komponenter med tredimensionella geometrier. Extrudering deformerar fast material och producerar långa delar med konstant tvärsnitt.
Extruderade profiler uppvisar generellt sett en lägre risk för gasporositet än pressgjutna komponenter.
Extrudering och bearbetning från solid
En maskinbearbetad komponent erhålls genom att ta bort material från en stång eller ett block. Om den extruderade halvfabrikaten redan har ett tvärsnitt nära det slutliga, kan mängden spån och bearbetningstiderna minskas.
Bearbetning från solida ytor ger större frihet för 3D-geometrier, medan extrudering är mer effektivt för repetitiva profiler.
Ytdefekter
Friktion, sliten form, kontaminering och felaktiga temperaturer kan orsaka:
- längsgående spår;
- ytliga tårar;
- oxiderade områden;
- matrisskyltar;
- ojämn yta;
- färgvariationer efter anodisering.
Interna defekter
Felaktigt flöde kan orsaka veck, håligheter, inneslutningar och interna diskontinuiteter. I ihåliga profiler måste även linjerna längs vilka metallflödena återförenas kontrolleras.
Förekomsten och acceptansen av defekter beror på komponentens strukturella funktion.
Kvalitetskontroller
Profiler kan utsättas för:
- dimensionskontroll av sektionen;
- rakhetskontroll;
- visuell inspektion av ytan;
- ultraljud;
- inducerade strömmar;
- metallografisk analys;
- hårdhets- och dragtester;
- kontroll efter värmebehandling.
Huvudsakliga fördelar
- produktion av långa och kontinuerliga profiler;
- möjlighet att erhålla komplexa sektioner;
- bra förhållande mellan vikt och styvhet;
- minskning av efterföljande bearbetning;
- begränsad avfallsproduktion;
- hög produktivitet;
- god enhetlighet i sektionen;
- bekvämlighet i medelstora till stora serier.
Processgränser
- i huvudsak konstant sektion längs profilen;
- initialkostnad för matrisen;
- möjliga spänningar och deformationer;
- behov av vidare bearbetning;
- dimensionsbegränsningar relaterade till pressen;
- egenskaper som påverkas av extruderingsriktningen;
- eventuella defekter på återanslutningsledningarna.
En effektiv produktionsbas
Extrudering möjliggör produktion av lätta, komplexa halvfabrikat samtidigt som det tillgängliga materialet utnyttjas effektivt. Det är särskilt fördelaktigt när många komponenter delar samma grundläggande tvärsnitt.
Vid vapentillverkning kombineras det ofta med CNC-bearbetning, värmebehandlingar och anodisering , vilket omvandlar en kontinuerlig profil till en exakt och funktionell komponent.































