


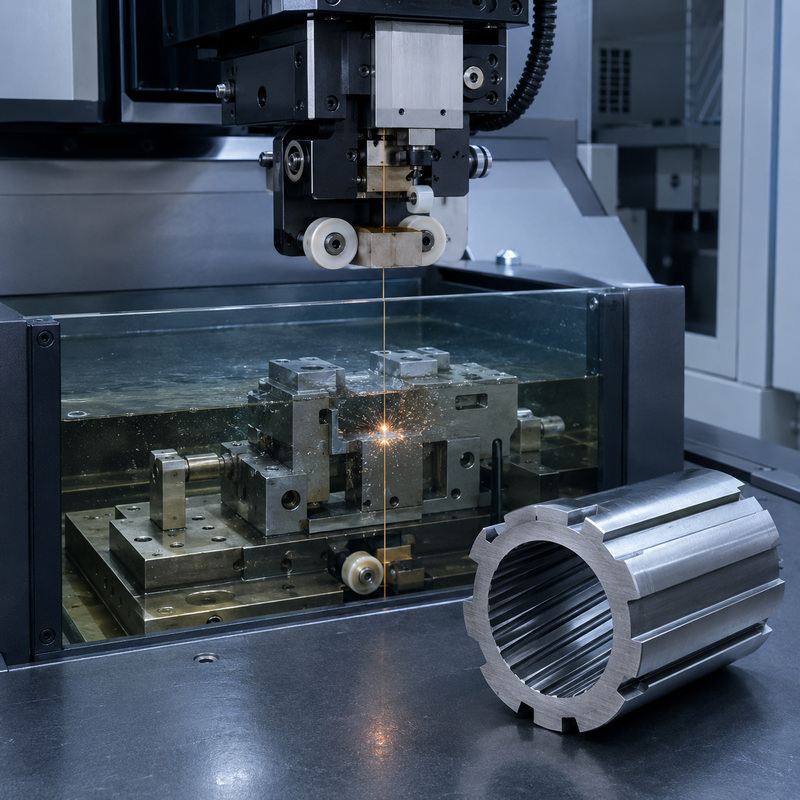
Elettroerosione EDM: la lavorazione di precisione nella produzione delle armi
L’elettroerosione, conosciuta internazionalmente con la sigla EDM – Electrical Discharge Machining, è una tecnologia di lavorazione impiegata per ottenere forme estremamente precise su metalli elettricamente conduttivi. A differenza della fresatura, della tornitura e della rettifica, non utilizza un utensile che asporta il materiale mediante un contatto meccanico diretto.
L’asportazione avviene attraverso una successione controllata di scariche elettriche tra un elettrodo e il pezzo da lavorare. Ogni scarica genera localmente una temperatura molto elevata, sufficiente a fondere e vaporizzare una quantità microscopica di metallo. Ripetuto migliaia di volte al secondo, questo processo permette di riprodurre geometrie complesse, cavità profonde, profili sottili e dettagli difficilmente ottenibili con gli utensili convenzionali.
Nell’industria armiera l’EDM viene utilizzata soprattutto quando occorre lavorare acciai temprati, leghe resistenti e componenti caratterizzati da tolleranze molto ristrette. È una tecnologia particolarmente utile per alcuni elementi delle chiusure, degli scatti, delle bascule, dei sistemi di alimentazione e delle attrezzature impiegate per produrre altre parti dell’arma.
Che cos’è l’elettroerosione
L’elettroerosione è un processo di lavorazione termoelettrico applicabile esclusivamente a materiali in grado di condurre corrente elettrica. Possono quindi essere lavorati acciai al carbonio, acciai inossidabili, acciai temprati, carburi metallici, titanio, alluminio, rame e numerose altre leghe conduttive.
Il pezzo e l’elettrodo non entrano normalmente in contatto. Tra i due viene mantenuta una distanza microscopica, chiamata gap di scarica. Lo spazio è riempito da un fluido dielettrico che, nelle corrette condizioni elettriche, consente la formazione delle scariche e contribuisce al raffreddamento della zona lavorata e all’allontanamento delle particelle erose.
Il processo può essere riassunto in quattro fasi:
- un generatore applica una differenza di potenziale tra l’elettrodo e il pezzo;
- il campo elettrico ionizza localmente il fluido dielettrico;
- si produce una scarica che fonde o vaporizza una quantità microscopica di materiale;
- il fluido allontana i residui e prepara la zona alla scarica successiva.
La macchina controlla costantemente la distanza tra elettrodo e pezzo attraverso un sistema servoassistito. Se il gap è troppo ampio, la scarica non si forma; se è troppo ridotto, possono verificarsi archi elettrici instabili o cortocircuiti capaci di danneggiare la superficie.
Perché l’EDM non è un taglio meccanico
Nell’elettroerosione non esiste un tagliente che esercita pressione sul componente. L’assenza di forze meccaniche significative rappresenta uno dei maggiori vantaggi della tecnologia, soprattutto nella lavorazione di particolari sottili, delicati o già sottoposti a trattamento termico.
Un pezzo temprato può essere lavorato senza che la sua elevata durezza provochi la rapida usura tipica degli utensili tradizionali. Ai fini dell’EDM, la durezza del metallo è meno determinante della sua conduttività elettrica: un acciaio temprato può quindi essere elettroeroso con precisione anche quando sarebbe difficile da fresare, forare o brocciare.
L’EDM non deve però essere confusa con il taglio laser. Nel laser l’energia viene concentrata attraverso un fascio luminoso che investe direttamente la superficie; nell’elettroerosione il materiale viene rimosso mediante scariche elettriche controllate all’interno di un dielettrico.
Le principali tipologie di elettroerosione
Elettroerosione a filo
Nell’elettroerosione a filo, o Wire EDM, l’elettrodo è costituito da un filo metallico continuo, generalmente in ottone o in materiale rivestito, che attraversa il pezzo seguendo una traiettoria programmata.
Il filo non lavora come una sega: non tocca il materiale e non lo recide per attrito. Le scariche che si formano tra il filo e il pezzo producono un taglio molto stretto e preciso. Poiché il filo attraversa il componente, questa lavorazione viene utilizzata principalmente per realizzare profili passanti.
Attraverso il controllo indipendente delle guide superiore e inferiore è possibile produrre anche tagli inclinati, profili conici e geometrie differenti sulle due facce del pezzo. Più passate successive permettono di migliorare progressivamente precisione dimensionale e finitura superficiale.
Elettroerosione a tuffo
Nell’elettroerosione a tuffo, chiamata anche EDM a penetrazione, die-sinking EDM o ram EDM, viene utilizzato un elettrodo sagomato, normalmente realizzato in rame o grafite.
L’elettrodo viene avvicinato progressivamente al pezzo e riproduce al suo interno una cavità corrispondente alla propria geometria. Questo metodo consente di ottenere forme cieche, spigoli interni, sedi profonde e profili tridimensionali difficili o impossibili da raggiungere con una fresa convenzionale.
Occorre considerare il piccolo spazio necessario alla formazione delle scariche. L’elettrodo viene quindi progettato tenendo conto del sovrametallo elettrico o spark gap, in modo che la cavità finale rispetti le dimensioni previste dal progetto.
Elettroerosione a foratura rapida
L’EDM drilling utilizza generalmente un elettrodo tubolare attraverso il quale viene fatto circolare il fluido dielettrico. Permette di realizzare fori molto piccoli, profondi o caratterizzati da un elevato rapporto tra profondità e diametro.
Questa tecnologia viene inoltre utilizzata per creare il foro iniziale necessario a introdurre il filo nelle lavorazioni Wire EDM eseguite all’interno di un profilo chiuso.
Microelettroerosione
La micro-EDM rappresenta l’applicazione dell’elettroerosione alla produzione di dettagli di dimensioni particolarmente ridotte. Può essere impiegata per microfori, piccole cave, profili funzionali e componenti miniaturizzati per i quali la forza esercitata da un utensile tradizionale risulterebbe problematica.
Applicazioni dell’EDM nella produzione delle armi
Nella produzione armiera moderna l’elettroerosione non sostituisce completamente fresatura, tornitura, brocciatura, rettifica o lavorazioni CNC. Viene scelta selettivamente per quelle operazioni nelle quali offre un vantaggio concreto in termini di geometria, durezza del materiale, precisione o ripetibilità.
Tra le possibili applicazioni si trovano:
- profili complessi di componenti dello scatto, come leve, controcani, disconnettori e altri elementi sottili;
- cave, finestre e aperture passanti all’interno di carcasse, azioni e componenti meccanici;
- sedi per estrattori ed espulsori, quando la geometria rende difficoltoso l’impiego degli utensili convenzionali;
- elementi dei sistemi di chiusura caratterizzati da profili complessi e tolleranze ristrette;
- particolari di bascule e monoblocchi nei quali siano richieste cavità profonde o spigoli interni definiti;
- fori sottili e profondi in componenti metallici elettricamente conduttivi;
- prototipi e piccole serie di parti speciali o personalizzate;
- punzoni, matrici, utensili ed elettrodi utilizzati per produrre altri componenti dell’arma;
- attrezzature di controllo e posizionamento destinate alle linee produttive.
Un settore importante, anche se meno visibile all’utilizzatore finale, è proprio quello delle attrezzature di produzione. L’EDM può servire a realizzare stampi, matrici, calibri e utensili che verranno successivamente impiegati nella fabbricazione in serie. La tecnologia può quindi contribuire alla costruzione di un’arma anche quando nessuno dei suoi componenti definitivi è stato direttamente elettroeroso.
L’EDM nella realizzazione dei componenti dello scatto
I meccanismi di scatto comprendono elementi relativamente piccoli, spesso sottili e dotati di profili funzionali complessi. In determinati cicli produttivi, la Wire EDM permette di ricavare diversi componenti da una lastra di acciaio temprato o pretrattato, riducendo le sollecitazioni meccaniche durante il taglio.
Questa lavorazione può garantire un’elevata uniformità tra un pezzo e l’altro, ma non elimina necessariamente le operazioni successive. Le superfici di ingaggio tra cane, controcane e altri elementi dello scatto possono richiedere rettifica, lappatura, lucidatura o finitura manuale, in funzione del progetto, della classe dell’arma e delle caratteristiche richieste.
La precisione geometrica ottenuta dalla macchina non deve pertanto essere confusa con la completa finitura funzionale del componente. In un sistema di scatto, rugosità, angoli di ingaggio, trattamento termico e qualità delle superfici concorrono tutti alla sicurezza e al corretto funzionamento.
Elettroerosione e acciai temprati
Uno dei principali motivi per cui l’EDM viene adottata nell’industria meccanica è la possibilità di lavorare materiali già temprati. Con un ciclo tradizionale, un componente viene spesso sgrossato allo stato relativamente tenero, sottoposto a trattamento termico e successivamente rettificato per correggere deformazioni e raggiungere le quote definitive.
L’elettroerosione permette invece, in determinate applicazioni, di eseguire lavorazioni di precisione dopo il trattamento termico. Ciò può ridurre alcune difficoltà associate alla deformazione del pezzo, anche se non elimina la necessità di progettare correttamente l’intero ciclo produttivo.
La lavorazione di un acciaio già temprato è particolarmente interessante per parti soggette a usura, per piccoli componenti meccanici e per attrezzature che devono conservare elevata durezza e stabilità dimensionale.
Precisione, tolleranze e finitura superficiale
La precisione ottenibile con l’EDM dipende dalla macchina, dal materiale, dallo spessore, dalla geometria, dal filo o dall’elettrodo utilizzato, dalla qualità del lavaggio e dai parametri impostati. Non esiste pertanto un unico valore di tolleranza valido per ogni lavorazione.
Le operazioni vengono normalmente suddivise in una fase di sgrossatura, destinata a rimuovere più rapidamente il materiale, e in una o più passate di finitura. Nella Wire EDM le passate successive, spesso chiamate skim cuts, correggono il profilo e migliorano la superficie. Nell’EDM a tuffo possono essere impiegati elettrodi o parametri differenti per sgrossatura e finitura.
Le moderne macchine gestiscono automaticamente energia degli impulsi, durata delle scariche, intervallo tra gli impulsi, velocità di avanzamento, gap, lavaggio e condizioni del dielettrico. Il controllo di questi parametri consente di bilanciare:
- velocità di asportazione;
- precisione geometrica;
- rugosità superficiale;
- usura dell’elettrodo;
- integrità metallurgica della superficie.
Lo strato bianco e l’integrità superficiale
Poiché l’elettroerosione rimuove il materiale attraverso un processo termico, una piccola parte del metallo fuso può risolidificarsi sulla superficie. Si forma così un sottile strato alterato, comunemente chiamato strato bianco, recast layer o strato di rifusione.
Al di sotto di esso può essere presente una zona termicamente influenzata. Se la lavorazione è troppo aggressiva o non è seguita da passate di finitura adeguate, possono inoltre comparire tensioni residue e microfessurazioni superficiali.
Questo aspetto è particolarmente importante per i componenti sottoposti a carichi ciclici, urti, pressioni o sfregamento. Il progettista e il tecnologo di produzione devono valutare se la superficie elettroerosa possa essere utilizzata direttamente o debba essere rifinita mediante rettifica, lucidatura, lappatura o altre operazioni.
Le moderne strategie di finitura EDM utilizzano impulsi a energia progressivamente ridotta per limitare lo spessore dello strato rifuso e migliorare l’integrità superficiale. Ciò non significa, tuttavia, che ogni superficie ottenuta per elettroerosione sia automaticamente pronta per qualsiasi impiego strutturale.
I vantaggi dell’elettroerosione nella produzione armiera
- Lavorazione di metalli molto duri: la durezza del pezzo incide meno rispetto alle lavorazioni per asportazione meccanica.
- Assenza di pressione dell’utensile: consente di lavorare elementi sottili e delicati limitando il rischio di deformazione meccanica.
- Geometrie complesse: permette di ottenere cavità, profili interni, raggi ridotti e dettagli difficili da fresare.
- Elevata ripetibilità: una volta stabilizzato il processo, è possibile riprodurre componenti con caratteristiche dimensionali costanti.
- Lavorazione dopo la tempra: alcune quote definitive possono essere realizzate su materiali già trattati termicamente.
- Riduzione delle bave: il processo non genera le tradizionali bave prodotte da un tagliente, sebbene possano essere necessarie pulizia e finitura.
- Realizzazione di profili passanti complessi: la Wire EDM è particolarmente efficace per contorni interni ed esterni.
- Produzione di microfori e cavità profonde: l’EDM drilling e l’EDM a tuffo permettono lavorazioni difficili da eseguire con punte e frese convenzionali.
I limiti dell’elettroerosione
L’EDM non è una tecnologia universalmente conveniente. Presenta limiti che devono essere considerati nella progettazione del ciclo produttivo:
- può essere applicata soltanto a materiali elettricamente conduttivi;
- la velocità di asportazione è generalmente inferiore rispetto alla fresatura nelle lavorazioni più semplici;
- richiede macchine specializzate, generatori, sistemi di filtrazione e controllo del dielettrico;
- nell’EDM a tuffo è necessario costruire uno o più elettrodi sagomati;
- l’elettrodo è soggetto a usura e tale fenomeno deve essere compensato;
- la Wire EDM richiede normalmente un profilo attraversabile dal filo o un foro iniziale;
- il processo può produrre uno strato superficiale rifuso;
- le superfici funzionali più critiche possono richiedere lavorazioni di finitura aggiuntive;
- il consumo energetico e i tempi macchina possono risultare elevati per grandi volumi di materiale.
Elettroerosione, fresatura CNC e taglio laser: le differenze
EDM e fresatura CNC
La fresatura CNC utilizza un utensile rotante che rimuove truciolo mediante contatto. È generalmente più veloce per sgrossare grandi quantità di materiale e per produrre geometrie accessibili all’utensile. L’EDM diventa vantaggiosa quando il pezzo è molto duro, presenta cavità difficili da raggiungere oppure richiede profili interni che una fresa non può riprodurre facilmente.
EDM e rettifica
La rettifica è particolarmente adatta alla finitura di superfici regolari e alla produzione di quote estremamente precise su componenti temprati. L’EDM offre invece maggiore libertà geometrica. In molti cicli produttivi le due tecnologie sono complementari: l’elettroerosione genera la forma, mentre la rettifica definisce alcune superfici funzionali.
EDM e taglio laser
Il laser può essere molto rapido nel taglio di lamiere e profili, ma produce una zona termicamente influenzata e caratteristiche del bordo differenti. La Wire EDM è più lenta, ma viene preferita quando sono richiesti controllo dimensionale, tagli su materiali temprati e profili di precisione.
EDM e brocciatura
La brocciatura è estremamente produttiva quando occorre realizzare molte volte lo stesso profilo. Richiede però un utensile dedicato e può esercitare forze significative sul componente. L’EDM offre maggiore flessibilità per prototipi, piccole serie, modifiche progettuali e geometrie particolarmente complesse.
L’EDM sostituisce le lavorazioni tradizionali?
L’elettroerosione non ha sostituito le lavorazioni meccaniche tradizionali e non rappresenta necessariamente la soluzione migliore per ogni componente. La moderna produzione armiera utilizza cicli integrati nei quali tornitura, fresatura CNC, foratura, brocciatura, rettifica, EDM, trattamenti termici e finiture superficiali vengono combinati in base alle esigenze del progetto.
Una carcassa o una bascula può essere sgrossata mediante fresatura, sottoposta a trattamento termico e successivamente rifinita in alcune zone con EDM o rettifica. Un componente dello scatto può essere ricavato a filo e poi rifinito sulle superfici di ingaggio. Una matrice realizzata per elettroerosione può essere utilizzata per produrre migliaia di pezzi attraverso stampaggio o tranciatura.
Il valore dell’EDM risiede quindi nella sua capacità di risolvere specifici problemi produttivi, non nell’eliminazione delle altre tecnologie.
Qualità dell’arma e lavorazione EDM
La presenza di componenti elettroerosi non rappresenta, da sola, una garanzia assoluta della qualità di un’arma. Il risultato finale dipende dal progetto, dai materiali, dai trattamenti termici, dai parametri di lavorazione, dalle tolleranze, dai controlli e dalle finiture successive.
Allo stesso modo, l’utilizzo dell’EDM non deve essere interpretato come una forma di produzione meno artigianale o meno pregiata. Anche nelle armi di alto livello le tecnologie digitali possono essere affiancate alla regolazione manuale, all’incassatura, alla lucidatura e alle finiture eseguite da specialisti.
La tecnologia assicura ripetibilità e controllo geometrico; l’esperienza dell’armaiolo e del tecnico resta essenziale per valutare accoppiamenti, giochi, superfici di contatto e funzionamento complessivo.
Una tecnologia invisibile ma fondamentale
L’elettroerosione è raramente visibile osservando un’arma finita. I suoi effetti si trovano nelle geometrie interne, nella precisione dei piccoli componenti e nelle attrezzature che rendono possibile la produzione industriale.
La capacità di lavorare acciai temprati senza esercitare importanti forze meccaniche, realizzando profili complessi e ripetibili, ha reso l’EDM una delle tecnologie più importanti della meccanica di precisione contemporanea.
Nell’industria armiera trova il proprio ruolo migliore quando viene integrata con le altre lavorazioni e utilizzata nei punti in cui precisione, durezza e complessità geometrica rendono insufficienti o poco convenienti gli utensili convenzionali.
In sintesi
- Nome completo: Electrical Discharge Machining.
- Sigla: EDM.
- Principio: asportazione del metallo mediante scariche elettriche controllate.
- Contatto utensile-pezzo: assente durante il normale processo.
- Materiali lavorabili: esclusivamente materiali elettricamente conduttivi.
- Tipologie principali: EDM a filo, EDM a tuffo, foratura EDM e micro-EDM.
- Applicazioni armiere: profili complessi, componenti dello scatto, cave, sedi, fori profondi, attrezzature, punzoni e matrici.
- Vantaggio principale: lavorazione precisa di materiali duri senza importanti sollecitazioni meccaniche.
- Limite principale: velocità relativamente contenuta e possibile alterazione termica dello strato superficiale.
Elettroerosione e rigatura delle canne delle carabine
Le tecnologie di lavorazione elettrica possono essere impiegate anche nella produzione delle canne rigate per carabine e altre armi da fuoco. In questo settore, tuttavia, è necessario distinguere tra la vera elettroerosione EDM e la lavorazione elettrochimica ECM, due processi differenti che vengono talvolta indicati, soprattutto nel linguaggio commerciale o divulgativo, con la medesima definizione.
La produzione della rigatura mediante scariche elettriche EDM è tecnicamente possibile e ha conosciuto alcune applicazioni specialistiche. Nella produzione delle canne, però, è più frequente incontrare la cosiddetta rigatura elettrochimica, ottenuta attraverso un processo ECM, acronimo di Electrochemical Machining.
Come viene realizzata la rigatura elettrochimica
Nella lavorazione ECM la canna viene collegata al polo positivo del generatore e agisce come anodo, mentre al suo interno viene introdotto un elettrodo sagomato collegato al polo negativo, che costituisce il catodo. Tra l’elettrodo e la superficie interna della canna viene fatto circolare un liquido elettrolitico.
L’elettrodo presenta zone conduttive disposte secondo il numero, la larghezza e l’andamento elicoidale delle righe da ottenere. Le restanti parti vengono isolate elettricamente. Quando viene applicata corrente continua, il metallo viene rimosso selettivamente dalla superficie interna della canna in corrispondenza delle zone attive dell’elettrodo.
La rimozione avviene attraverso una dissoluzione anodica controllata: il materiale della canna viene asportato senza che l’elettrodo debba tagliarlo o deformarlo meccanicamente. La geometria dell’elettrodo e il suo movimento relativo rispetto alla canna determinano il profilo elicoidale delle righe.
A seconda dell’impianto, l’elettrodo può avanzare e ruotare all’interno della canna oppure può avere una geometria elicoidale estesa che riproduce direttamente l’andamento della rigatura. Il controllo del processo permette di definire:
- il numero delle righe;
- il loro andamento destrorso o sinistrorso;
- il passo di rigatura;
- la larghezza dei pieni e dei vuoti;
- la profondità delle righe;
- il profilo convenzionale o, in determinati sistemi, poligonale.
La differenza tra rigatura EDM e rigatura ECM
La distinzione è importante perché i due processi rimuovono il metallo in modo differente.
Nella vera EDM il materiale viene eroso da una successione di scariche elettriche che producono una fusione e una vaporizzazione localizzate. L’operazione si svolge all’interno di un fluido dielettrico e può determinare la formazione di un sottile strato superficiale rifuso.
Nella ECM, invece, non si producono scintille e non avviene una fusione localizzata del metallo. Il materiale viene dissolto per effetto elettrochimico all’interno di un elettrolita. Di conseguenza, se il processo è correttamente regolato, non si forma il tipico strato bianco associato all’elettroerosione a scarica.
Per questa ragione, molte lavorazioni presentate genericamente come “rigatura EDM” sono in realtà procedimenti di electrochemical rifling e appartengono più precisamente alla famiglia ECM.
I vantaggi della rigatura elettrochimica
La rigatura elettrochimica permette di asportare il materiale senza esercitare le pressioni tipiche della rigatura per deformazione o del taglio con utensile. Tra i suoi principali vantaggi possono essere indicati:
- assenza di importanti forze meccaniche sulla canna;
- possibilità di lavorare acciai ad alta resistenza;
- ridotta usura meccanica dell’elettrodo;
- assenza delle tradizionali bave da taglio;
- buona ripetibilità nella produzione in serie;
- possibilità di ottenere profili interni complessi;
- produzione contemporanea di più righe;
- possibilità di realizzare anche alcuni profili poligonali.
L’assenza di contatto meccanico non significa però che il processo sia semplice. La qualità finale dipende dal controllo della corrente, dalla composizione e dalla temperatura dell’elettrolita, dalla distanza tra elettrodo e canna, dalla velocità del flusso e dalla precisione geometrica dell’elettrodo.
I limiti della rigatura ottenuta elettricamente
Un processo non correttamente regolato può produrre differenze nella profondità delle righe, variazioni dimensionali, superfici non uniformi o fenomeni di corrosione indesiderata. Dopo la lavorazione la canna deve essere accuratamente lavata, neutralizzata e controllata per eliminare ogni residuo dell’elettrolita.
La precisione dell’anima iniziale rimane fondamentale. L’elettrolavorazione non corregge automaticamente errori di foratura, alesatura, rettilineità o concentricità già presenti nella canna grezza. Per questo motivo la preparazione dell’anima, il controllo dimensionale e le eventuali operazioni di finitura mantengono un ruolo decisivo.
Come avviene per gli altri sistemi di rigatura, la qualità balistica non dipende esclusivamente dal metodo utilizzato. Sono altrettanto importanti:
- la qualità e l’omogeneità dell’acciaio;
- la rettilineità dell’anima;
- la concentricità tra anima e profilo esterno;
- la regolarità del diametro interno;
- la geometria della camera di cartuccia;
- il raccordo tra camera e rigatura;
- la finitura della volata;
- l’assenza di tensioni residue e deformazioni.
L’EDM nella realizzazione della camera di cartuccia
La vera elettroerosione EDM può essere impiegata anche per la lavorazione della camera di cartuccia. In questo caso viene utilizzato un elettrodo conduttivo sagomato secondo la geometria della cartuccia, comprendendo corpo, spalla, colletto e zona di raccordo verso l’anima.
Nell’EDM a tuffo l’elettrodo penetra progressivamente nella parte posteriore della canna e trasferisce al pezzo la propria forma attraverso le scariche elettriche. Possono essere utilizzati più elettrodi di dimensioni progressivamente crescenti, distinguendo le operazioni di sgrossatura da quelle di finitura.
Questa soluzione consente di lavorare acciai duri e di ottenere geometrie complesse senza le forze di taglio esercitate da un alesatore da camera tradizionale. La lavorazione deve comunque essere progettata e controllata con particolare attenzione, perché camera, spalla, colletto, gola e principio di rigatura sono zone direttamente coinvolte nella corretta cameratura della munizione e nella gestione delle pressioni.
EDM nella costruzione degli utensili per rigare le canne
L’elettroerosione svolge inoltre un ruolo importante nella produzione degli utensili utilizzati per realizzare le rigature con altri procedimenti. Può essere impiegata per costruire matrici, teste di rigatura, punzoni e utensili in materiali estremamente duri, come il carburo di tungsteno.
È quindi possibile che una canna non sia stata rigata direttamente mediante EDM, ma che l’utensile utilizzato nella sua fabbricazione sia stato prodotto o rifinito attraverso l’elettroerosione.
Questo aspetto è particolarmente rilevante nella rigatura per rotomartellatura e nella rigatura mediante button, dove la precisione geometrica dell’attrezzatura viene trasferita, direttamente o indirettamente, alla superficie interna della canna.
EDM, ECM e metodi tradizionali di rigatura
La rigatura elettrica o elettrochimica si affianca ai principali metodi tradizionali impiegati nella produzione delle canne:
- rigatura a singolo tagliente o cut rifling, nella quale ogni riga viene scavata progressivamente;
- rigatura a broccia, ottenuta con un utensile dotato di più denti;
- rigatura mediante bottone o button rifling, nella quale un utensile molto duro forma il profilo interno per deformazione;
- rotomartellatura a freddo, che forma anima e rigatura comprimendo la canna attorno a un mandrino;
- rigatura elettrochimica ECM, che dissolve selettivamente il materiale attraverso corrente elettrica ed elettrolita;
- rigatura EDM, meno diffusa, ottenuta mediante erosione a scarica elettrica.
Nessuno di questi procedimenti garantisce automaticamente una canna più precisa delle altre. Ogni tecnologia può produrre risultati eccellenti quando viene accompagnata da materiali adeguati, macchinari correttamente regolati, rigorosi controlli dimensionali e una buona progettazione dell’intero ciclo produttivo.
- Applicazioni nelle canne rigate: realizzazione specialistica della rigatura, lavorazione della camera di cartuccia e produzione degli utensili destinati agli altri sistemi di rigatura.































