Metallo modellato sotto pressione
La forgiatura è una lavorazione attraverso la quale il metallo viene deformato in modo permanente mediante pressioni o colpi controllati. A seconda della temperatura alla quale avviene il processo, si distingue principalmente tra forgiatura a caldo e forgiatura a freddo. Entrambe permettono di ottenere componenti resistenti, ma producono effetti differenti sulla struttura del materiale, sulla precisione dimensionale e sulle successive lavorazioni. Nell’industria armiera vengono impiegate per realizzare canne, otturatori, bascule e altri elementi sottoposti a elevate sollecitazioni.
Che cos’è la forgiatura
Durante la forgiatura, il metallo viene compresso tra stampi, martelli o utensili che ne modificano progressivamente la forma. Il materiale non viene asportato come avviene nella fresatura e non viene fuso e colato all’interno di uno stampo.
La deformazione plastica orienta le fibre interne del metallo secondo la geometria del componente. Questo flusso può favorire resistenza meccanica, tenacità e capacità di sopportare sollecitazioni ripetute.
Il risultato dipende da numerosi fattori:
- tipo di acciaio o lega utilizzata;
- temperatura di lavorazione;
- intensità e direzione della deformazione;
- forma degli stampi;
- velocità del processo;
- trattamenti termici successivi;
- qualità delle lavorazioni finali.
La forgiatura a caldo
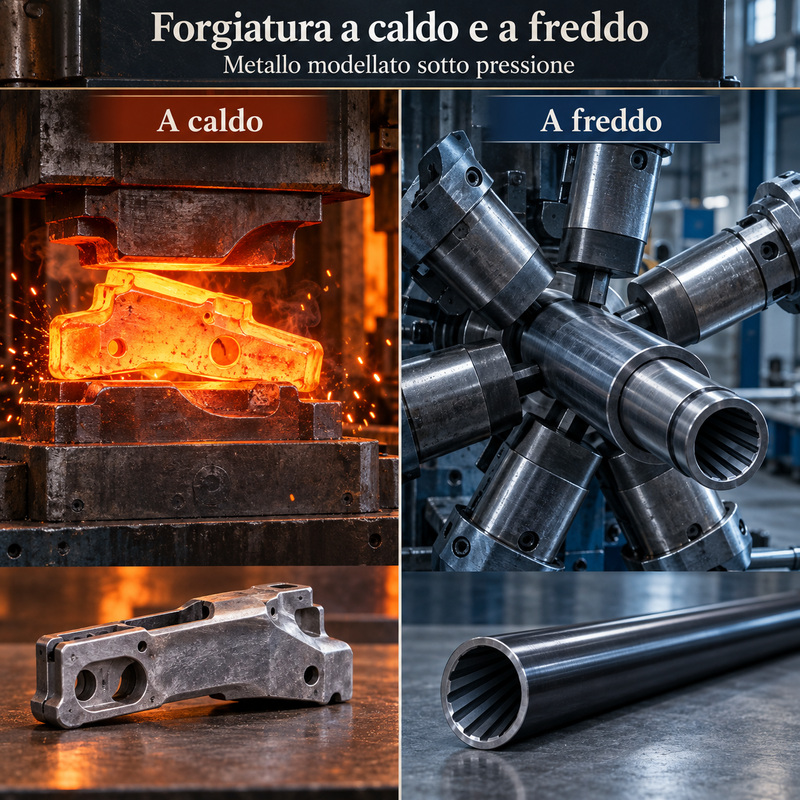
Nella forgiatura a caldo il metallo viene riscaldato oltre la temperatura alla quale può deformarsi facilmente senza rompersi. Per gli acciai vengono normalmente raggiunte temperature molto elevate, determinate dalla composizione della lega e dal processo produttivo.
Il materiale riscaldato diventa più duttile e richiede forze inferiori per essere modellato. Può quindi essere trasformato anche attraverso deformazioni importanti e assumere geometrie complesse.
Il processo può essere eseguito con presse, magli o macchine automatiche dotate di stampi sagomati.
Come avviene a caldo
Il ciclo inizia generalmente con il taglio di una porzione di barra o di billetta. Il pezzo viene riscaldato in modo uniforme e trasferito rapidamente alla macchina di forgiatura.
Una sequenza di colpi o pressioni distribuisce il materiale all’interno degli stampi. Il componente può attraversare più fasi, passando da una sagoma iniziale semplice a una forma progressivamente vicina a quella definitiva.
Dopo la forgiatura vengono eliminati eventuali eccessi di materiale. Seguono raffreddamento controllato, trattamenti termici, lavorazioni meccaniche, rettifica e finitura superficiale.
I vantaggi a caldo
La forgiatura a caldo permette di ottenere componenti robusti anche quando la geometria richiede notevoli spostamenti di materiale. Tra i principali vantaggi troviamo:
- elevata capacità di deformazione;
- possibilità di produrre forme complesse;
- riduzione di alcune discontinuità interne;
- orientamento favorevole delle fibre metalliche;
- buona tenacità del componente;
- riduzione delle successive asportazioni di materiale;
- elevata produttività nelle grandi serie.
Il processo è particolarmente adatto ai componenti che devono sopportare pressioni, urti, torsioni e sollecitazioni cicliche.
I limiti a caldo
L’esposizione alle alte temperature può provocare ossidazione superficiale e formazione di calamina. Il raffreddamento determina inoltre variazioni dimensionali che rendono necessarie tolleranze più ampie rispetto alle lavorazioni a freddo.
Un controllo non corretto della temperatura può influire sulla struttura metallurgica, sulla dimensione del grano e sull’uniformità del componente.
Per ottenere quote precise e superfici funzionali, il pezzo forgiato deve normalmente essere completato attraverso fresatura, tornitura, rettifica o altre lavorazioni meccaniche.
La forgiatura a freddo
Nella forgiatura a freddo il metallo viene deformato a temperatura ambiente o comunque al di sotto della temperatura di ricristallizzazione della lega.
Poiché il materiale oppone maggiore resistenza, sono necessarie forze elevate. La deformazione produce un progressivo incrudimento: il metallo diventa generalmente più duro e resistente, ma perde parte della propria duttilità.
La forgiatura a freddo consente di ottenere superfici regolari e una notevole precisione dimensionale, ma richiede materiali, geometrie e sequenze di lavorazione accuratamente progettati.
I vantaggi a freddo
L’assenza del riscaldamento iniziale limita ossidazione e formazione di calamina. Il componente può mantenere una superficie più pulita e quote più precise.
I principali vantaggi comprendono:
- buona precisione dimensionale;
- finitura superficiale regolare;
- aumento della resistenza per incrudimento;
- riduzione degli scarti di materiale;
- elevata ripetibilità produttiva;
- possibilità di limitare alcune lavorazioni successive.
Il processo risulta particolarmente conveniente nella produzione in serie, perché gli elevati costi delle attrezzature possono essere distribuiti su un grande numero di componenti.
I limiti a freddo
La deformazione a freddo richiede pressioni superiori e sottopone utensili e macchinari a forti sollecitazioni. Non tutte le leghe o le geometrie possono essere lavorate efficacemente con questo sistema.
L’incrudimento può accumulare tensioni residue e ridurre la capacità del materiale di sopportare ulteriori deformazioni. Per questa ragione possono essere necessarie ricotture intermedie o trattamenti di distensione.
Un processo non correttamente controllato può generare cricche, deformazioni o distribuzioni irregolari delle tensioni interne.
La temperatura di ricristallizzazione
La distinzione tra forgiatura a caldo e a freddo non dipende soltanto dal numero di gradi raggiunto, ma dal rapporto tra la temperatura di lavorazione e quella di ricristallizzazione del materiale.
Sopra tale soglia, nuovi grani si formano mentre il metallo viene deformato, limitando l’incrudimento. Al di sotto, la deformazione modifica e allunga i grani esistenti, aumentando durezza e resistenza.
Esiste anche una condizione intermedia, definita forgiatura tiepida o semicalda, che cerca di combinare una deformabilità favorevole con una migliore precisione dimensionale.
Il flusso delle fibre
Uno degli aspetti più importanti della forgiatura è il modo in cui la struttura del metallo segue la forma del componente. Le fibre possono essere immaginate come linee interne orientate dalla deformazione.
Se il processo è progettato correttamente, il flusso viene disposto lungo le direzioni nelle quali il pezzo dovrà sopportare le principali sollecitazioni. Ciò può migliorare tenacità e resistenza alla fatica.
Nella lavorazione dal pieno, invece, gli utensili possono interrompere le fibre originarie della barra. Questo non rende automaticamente il componente meno sicuro, perché qualità della lega, progetto e trattamenti termici rimangono determinanti.
La forgiatura delle bascule
Le bascule dei fucili da caccia possono essere ricavate da grezzi forgiati a caldo. Il processo permette di concentrare il materiale nelle zone maggiormente sollecitate e di avvicinare il pezzo alla geometria finale.
Dopo la forgiatura, il grezzo viene sottoposto a numerose lavorazioni di precisione per creare sedi, piani di chiusura, perni, alloggiamenti e superfici di accoppiamento.
La bascula non è quindi terminata all’uscita dello stampo. La precisione finale dipende dalla lavorazione meccanica, dai trattamenti termici e dal corretto accoppiamento con canne e sistema di chiusura.
La forgiatura degli otturatori
Anche otturatori e altri componenti di chiusura possono essere prodotti partendo da grezzi forgiati. Questi elementi devono resistere alla spinta generata dalla pressione nella camera e trasferita attraverso il fondello del bossolo.
La forgiatura può orientare favorevolmente la struttura del materiale, ma la sicurezza dipende anche da lega, geometria dei tenoni, trattamenti termici, qualità superficiale e controlli.
Le superfici di chiusura vengono successivamente lavorate con grande precisione per assicurare corretto contatto e adeguato spazio di testa.
Le canne martellate a freddo
Una delle applicazioni più conosciute nell’industria armiera è la martellatura a freddo delle canne. Un grezzo tubolare viene collocato intorno a un mandrino che riproduce la geometria interna desiderata.
Una serie di martelli comprime rapidamente il metallo dall’esterno, riducendo il diametro e allungando il tubo. Il materiale viene spinto contro il mandrino, sul quale possono essere riprodotti camera, anima e rigatura.
Nonostante il nome, la lavorazione genera calore a causa dell’intensa deformazione e dell’attrito. “A freddo” significa che il processo inizia e si svolge al di sotto della temperatura di ricristallizzazione, non che il metallo rimanga freddo.
Il mandrino interno
Il mandrino è uno degli elementi fondamentali della martellatura a freddo. La sua superficie può riportare in negativo le caratteristiche destinate a essere trasferite all’interno della canna.
Durante la compressione, il metallo aderisce alla geometria del mandrino. La qualità e l’usura dell’utensile influiscono sulla regolarità della rigatura e sulle dimensioni interne.
Dopo la martellatura, la canna viene separata dal mandrino e sottoposta alle successive operazioni di finitura, controllo e trattamento.
Tensioni nella canna
La martellatura a freddo incrudisce il materiale e può introdurre tensioni residue. Se non vengono controllate, queste tensioni possono influire sulla stabilità dimensionale della canna durante lavorazioni successive o in seguito al riscaldamento prodotto dagli spari.
Per questa ragione il ciclo produttivo può prevedere specifici trattamenti di distensione. Anche raddrizzatura, profilatura esterna e finitura della volata devono essere eseguite con attenzione.
Una canna martellata non è automaticamente più precisa di una canna ottenuta con altre tecnologie: la qualità dipende dall’intero processo produttivo.
Forgiatura e lavorazione dal pieno
Nella lavorazione dal pieno il componente viene ricavato asportando materiale da una barra o da un blocco mediante fresatura, tornitura, foratura e rettifica.
La forgiatura permette invece di avvicinare il grezzo alla forma definitiva attraverso la deformazione. Può ridurre la quantità di truciolo prodotto e orientare il flusso delle fibre.
Le due tecniche non sono necessariamente alternative. Molti componenti vengono prima forgiati e successivamente lavorati dal pieno nelle zone che richiedono elevata precisione.
Forgiatura e fusione
Nella fusione il metallo viene portato allo stato liquido e colato in uno stampo. Nella forgiatura rimane allo stato solido e viene modellato attraverso la deformazione plastica.
La fusione consente di ottenere forme complesse con una quantità limitata di lavorazioni, mentre la forgiatura tende a produrre una struttura interna più orientata e compatta.
Entrambi i processi possono realizzare componenti validi quando materiali, progetto, produzione e controlli sono adeguati. Il semplice nome della tecnologia non permette di stabilire da solo la qualità del prodotto.
I trattamenti termici
Dopo la forgiatura possono essere applicati trattamenti termici per ottenere durezza, resistenza e tenacità adeguate alla funzione del componente.
Tra le operazioni più comuni rientrano normalizzazione, ricottura, tempra, rinvenimento e distensione. La sequenza dipende dal tipo di acciaio e dalle proprietà richieste.
Una tempra eccessiva può rendere il materiale duro ma fragile, mentre una durezza insufficiente può favorire usura e deformazione. Il corretto equilibrio viene stabilito attraverso progettazione, trattamento e controlli metallurgici.
I controlli di qualità
I componenti forgiati devono essere verificati durante e dopo la produzione. I controlli possono comprendere:
- esame dimensionale;
- misurazione della durezza;
- controllo della struttura metallografica;
- ricerca di cricche superficiali;
- controlli magnetoscopici o con liquidi penetranti;
- verifica delle tensioni e delle deformazioni;
- prove funzionali e di resistenza.
La qualità finale dipende dalla continuità del controllo lungo l’intero ciclo, non soltanto dalla fase di forgiatura.
Quale processo è migliore
Non esiste una risposta valida per ogni componente. La forgiatura a caldo è adatta a grandi deformazioni e geometrie complesse, mentre quella a freddo favorisce precisione, finitura e incremento della resistenza per incrudimento.
La scelta dipende da materiale, forma, quantità da produrre, tolleranze, costi e sollecitazioni previste. Anche la combinazione di più tecniche può rappresentare la soluzione più efficace.
La sicurezza e la qualità di un’arma non possono essere dedotte dalla sola indicazione “forgiato”. Devono essere valutati progetto, materia prima, trattamenti, lavorazioni e controlli.
Lo sapevi che?
Durante la martellatura a freddo di una canna il grezzo si allunga mentre il suo diametro diminuisce. La deformazione è così intensa da produrre un notevole aumento della temperatura, nonostante il processo venga classificato come lavorazione a freddo.
In sintesi
La forgiatura a caldo modella il metallo dopo averlo riscaldato oltre la temperatura di ricristallizzazione, permettendo grandi deformazioni con forze relativamente contenute. La forgiatura a freddo avviene invece a temperature inferiori, richiede pressioni maggiori e provoca incrudimento.
Nell’industria armiera la forgiatura può essere impiegata per bascule, otturatori, parti resistenti e canne martellate a freddo. Le prestazioni finali dipendono però dall’intero processo: lega, orientamento delle fibre, trattamenti termici, lavorazioni di precisione e controlli di qualità.