
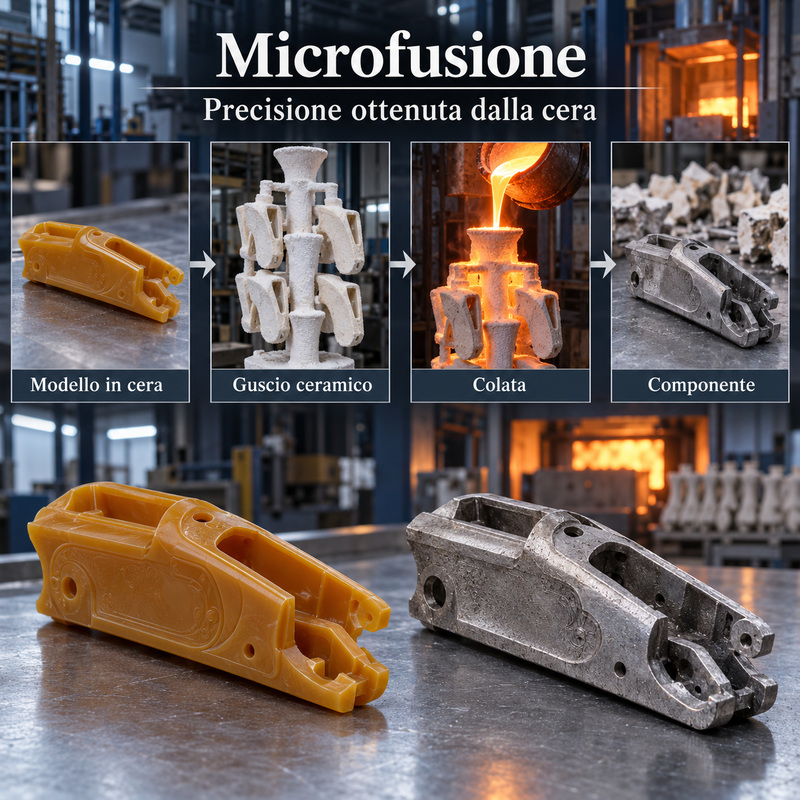
La microfusione, conosciuta anche come fusione a cera persa o investment casting, è un processo produttivo che permette di ottenere componenti metallici dalla forma complessa e con un’elevata precisione dimensionale. Il pezzo viene inizialmente riprodotto in cera, rivestito con materiale ceramico e successivamente sostituito dal metallo fuso. Nell’industria armiera questa tecnologia viene utilizzata per produrre bascule, castelli, cani, grilletti, sicure, leve e numerosi altri componenti, riducendo la quantità di materiale da asportare nelle successive lavorazioni.
Che cos’è la microfusione
La microfusione è una tecnica che utilizza un modello sacrificabile, generalmente realizzato in cera, per creare una cavità nella quale viene versato il metallo liquido.
Il termine “micro” non indica necessariamente la produzione di pezzi molto piccoli. Si riferisce soprattutto alla capacità del processo di riprodurre dettagli, superfici e geometrie con una precisione superiore rispetto a molte tecniche di fusione tradizionali.
Il metodo consente di realizzare componenti che possono presentare:
- forme articolate;
- spessori differenziati;
- cavità e nervature;
- superfici curve;
- rilievi e dettagli fini;
- zone difficili da ottenere mediante semplice lavorazione meccanica.
Il modello in cera
La prima fase consiste nella produzione di una copia in cera del componente metallico da realizzare. La cera viene iniettata all’interno di uno stampo, generalmente costruito in metallo.
Una volta raffreddato, il modello viene estratto e controllato. La sua geometria deve tenere conto del ritiro che si verificherà durante il raffreddamento del metallo.
Eventuali difetti presenti nel modello potrebbero essere trasferiti al componente finale. Precisione dello stampo, temperatura della cera e pressione d’iniezione devono quindi essere accuratamente controllate.
L’albero di fusione
Più modelli in cera vengono normalmente collegati a un canale centrale, formando una struttura chiamata albero o grappolo di fusione.
I collegamenti svolgono la funzione di canali attraverso i quali il metallo raggiungerà le diverse cavità. La loro posizione deve favorire un riempimento uniforme e limitare la formazione di turbolenze, vuoti e ritiri localizzati.
Su un singolo albero possono essere collocati numerosi componenti, aumentando la produttività del ciclo.
Il guscio ceramico
L’albero di cera viene immerso ripetutamente in una sospensione ceramica e ricoperto con materiale refrattario. Ogni strato deve asciugarsi prima dell’applicazione del successivo.
La ripetizione del procedimento crea un guscio abbastanza resistente da sopportare il calore e la pressione del metallo liquido.
Il primo strato deve riprodurre fedelmente i dettagli superficiali, mentre quelli successivi forniscono la robustezza necessaria alla fase di colata.
L’eliminazione della cera
Quando il rivestimento ceramico ha raggiunto lo spessore previsto, il gruppo viene riscaldato. La cera si scioglie e fuoriesce dai canali, lasciando all’interno del guscio una cavità che riproduce la forma dei modelli originali.
Da questa fase deriva l’espressione fusione a cera persa: il modello viene distrutto e non può essere riutilizzato.
Il guscio viene successivamente sottoposto a ulteriore riscaldamento per eliminare residui, aumentarne la resistenza e prepararlo alla colata.
La colata del metallo
La lega selezionata viene portata allo stato liquido e versata all’interno del guscio ceramico. Il metallo percorre i canali e riempie le cavità precedentemente occupate dalla cera.
Temperatura della lega, preriscaldamento del guscio, velocità di riempimento e progettazione dei canali influenzano la qualità del componente.
Una temperatura insufficiente può impedire il completo riempimento delle parti più sottili. Una temperatura eccessiva può favorire reazioni con il rivestimento, alterazioni superficiali e una struttura metallurgica meno controllata.
Il raffreddamento
Dopo la colata, il metallo viene lasciato solidificare e raffreddare. Durante questa fase il materiale diminuisce di volume e può sviluppare tensioni interne.
Il ciclo deve essere controllato per evitare deformazioni, cavità da ritiro o differenze eccessive nella struttura del componente.
Quando il metallo ha raggiunto le condizioni previste, il guscio ceramico viene rotto e rimosso mediante operazioni meccaniche, vibrazione, sabbiatura o getti ad alta pressione.
La separazione dei componenti
I singoli pezzi vengono separati dall’albero tagliando i canali di alimentazione. Le zone di distacco vengono successivamente levigate e rifinite.
Il componente microfuso non è normalmente pronto per essere montato direttamente sull’arma. Le superfici funzionali devono essere lavorate e portate alle tolleranze richieste.
Seguono quindi fresatura, foratura, rettifica, lucidatura e altri interventi determinati dalla funzione del pezzo.
I materiali utilizzabili
La microfusione permette di lavorare numerosi materiali, compresi acciai al carbonio, acciai legati, acciai inossidabili e leghe resistenti alla corrosione o alle alte temperature.
La scelta dipende dalle sollecitazioni che il componente dovrà sopportare e dalle lavorazioni successive. Nell’industria armiera vengono considerate caratteristiche come:
- resistenza meccanica;
- tenacità;
- durezza;
- resistenza all’usura;
- lavorabilità;
- risposta ai trattamenti termici;
- resistenza alla corrosione.
La qualità del risultato dipende dalla composizione della lega e dal controllo dell’intero processo, non dalla sola tecnica di formatura.
I vantaggi della microfusione
La microfusione permette di ottenere pezzi molto vicini alla geometria finale. Questa caratteristica viene definita produzione near-net-shape.
I principali vantaggi comprendono:
- realizzazione di forme complesse;
- buona precisione dimensionale;
- riproduzione di dettagli minuti;
- superficie relativamente regolare;
- riduzione delle lavorazioni meccaniche;
- minore spreco di materiale;
- buona ripetibilità nelle produzioni in serie;
- possibilità di integrare più funzioni in un solo componente.
Un pezzo che richiederebbe numerose operazioni di fresatura può essere prodotto con nervature, curve e spessori già vicini a quelli definitivi.
I limiti della microfusione
Il processo richiede numerose fasi e un controllo accurato. Produzione dei modelli, formazione del guscio, eliminazione della cera, colata e raffreddamento devono essere coordinati con precisione.
Tra i possibili limiti troviamo:
- costo degli stampi per i modelli in cera;
- tempi necessari alla costruzione del guscio;
- ritiro del metallo;
- possibili porosità interne;
- rischio di inclusioni;
- necessità di lavorare le superfici funzionali;
- difficoltà nella produzione di pezzi molto grandi e pesanti.
Le tolleranze ottenibili sono buone, ma non sostituiscono la rettifica o la lavorazione di precisione nei punti critici.
La microfusione delle bascule
Le bascule di alcuni fucili possono essere ottenute mediante microfusione. Il processo permette di riprodurre la forma generale, le nervature, gli spessori e alcuni alloggiamenti interni.
Le superfici che determinano chiusura, accoppiamento e funzionamento vengono successivamente lavorate con utensili di precisione.
La microfusione riduce la quantità di metallo da eliminare rispetto a un pezzo ricavato completamente dal pieno, ma non elimina le operazioni necessarie a garantire quote e contatti corretti.
I componenti del meccanismo
Cani, leve, grilletti, sicure, selettori e altri elementi possono presentare forme difficili da ottenere mediante lavorazioni convenzionali. La microfusione permette di realizzarne il profilo generale con un numero limitato di operazioni successive.
Fori, perni, piani di contatto e superfici di scatto richiedono comunque lavorazioni e controlli specifici. Nei componenti del gruppo di scatto, piccole variazioni geometriche possono influire sul funzionamento e sulla sicurezza.
Il pezzo deve quindi essere considerato come un grezzo di elevata precisione, non necessariamente come un componente completamente finito.
I trattamenti termici
Dopo la fusione, il materiale può essere sottoposto a ricottura, normalizzazione, tempra, rinvenimento o altri trattamenti termici.
Queste operazioni servono a sviluppare le proprietà richieste e a ridurre eventuali tensioni interne. La sequenza varia in funzione della lega e del componente.
Una corretta combinazione di durezza e tenacità è particolarmente importante nelle parti sottoposte a urti, pressioni e movimento ripetuto.
Microfusione e forgiatura
Nella forgiatura il metallo rimane allo stato solido e viene deformato mediante pressioni o colpi. Nella microfusione viene invece fuso e colato all’interno del guscio ceramico.
La forgiatura può produrre un flusso delle fibre orientato secondo la forma del pezzo. La microfusione non presenta lo stesso orientamento, ma consente di ottenere geometrie molto più complesse con minori lavorazioni.
La scelta dipende da forma, dimensioni, materiale, quantità da produrre e sollecitazioni previste. Non è corretto considerare uno dei due processi sempre superiore all’altro.
Microfusione e lavorazione dal pieno
Nella lavorazione dal pieno il componente viene ricavato asportando materiale da una barra o da un blocco. Questo procedimento offre grande libertà nelle tolleranze e nelle finiture, ma può richiedere tempi più lunghi e produrre una notevole quantità di truciolo.
La microfusione realizza invece un grezzo molto vicino alla forma finale. Le due tecnologie vengono spesso combinate: il componente viene microfuso e successivamente lavorato soltanto nei punti che richiedono maggiore precisione.
L’indicazione “ricavato dal pieno” non costituisce da sola una garanzia di qualità superiore. Materiale, progetto, trattamenti e controlli rimangono determinanti.
Microfusione e fusione tradizionale
Rispetto alla fusione in sabbia, la microfusione permette generalmente di ottenere dettagli più definiti, superfici più regolari e tolleranze più contenute.
Il guscio ceramico riproduce con grande fedeltà il modello in cera, consentendo di realizzare elementi sottili e profili complessi.
Il processo presenta però un numero maggiore di fasi e può risultare più costoso quando la precisione richiesta non giustifica il suo impiego.
I difetti possibili
Anche un componente microfuso può presentare difetti. Tra quelli più comuni rientrano:
- porosità da gas;
- cavità da ritiro;
- inclusioni ceramiche;
- riempimento incompleto;
- cricche da raffreddamento;
- deformazioni dimensionali;
- irregolarità superficiali.
La prevenzione richiede corretta progettazione dei canali, controllo delle temperature, qualità del guscio e gestione uniforme del raffreddamento.
I controlli di qualità
I componenti destinati alle armi devono essere sottoposti a controlli adeguati alla funzione e al livello di sollecitazione. Le verifiche possono comprendere:
- controlli dimensionali;
- esame visivo e superficiale;
- misurazione della durezza;
- liquidi penetranti;
- controlli magnetoscopici;
- radiografia industriale;
- analisi metallografica;
- prove meccaniche e funzionali.
Non tutti i componenti richiedono le stesse verifiche. Il livello di controllo viene stabilito considerando materiale, funzione e conseguenze di un eventuale cedimento.
Qualità e sicurezza
Un componente microfuso correttamente progettato e prodotto può offrire elevata resistenza, precisione e affidabilità. La tecnologia è utilizzata da tempo in settori industriali nei quali vengono richieste forme complesse e prestazioni controllate.
Non è quindi corretto considerare la microfusione come una tecnica destinata necessariamente a prodotti economici o di qualità inferiore.
Allo stesso modo, il nome del processo non basta a garantire il risultato. La qualità dipende da lega, progettazione, gestione della colata, trattamenti termici, lavorazioni finali e controlli.
Lo sapevi che?
Il principio della cera persa è conosciuto da migliaia di anni ed è stato utilizzato per produrre statue, gioielli e oggetti artistici. L’industria moderna lo ha trasformato in un processo di precisione capace di realizzare componenti meccanici complessi e ripetibili.
In sintesi
La microfusione utilizza un modello in cera rivestito da un guscio ceramico. Dopo l’eliminazione della cera, la cavità viene riempita con metallo fuso e il componente viene separato, trattato e lavorato nelle zone funzionali.
Nell’industria armiera consente di produrre bascule, castelli, leve e numerosi elementi meccanici con geometrie complesse e ridotto spreco di materiale.
La validità del componente non dipende soltanto dal metodo di produzione, ma dall’equilibrio tra materiale, progetto, fusione, trattamenti termici, lavorazioni di precisione e controlli di qualità.