


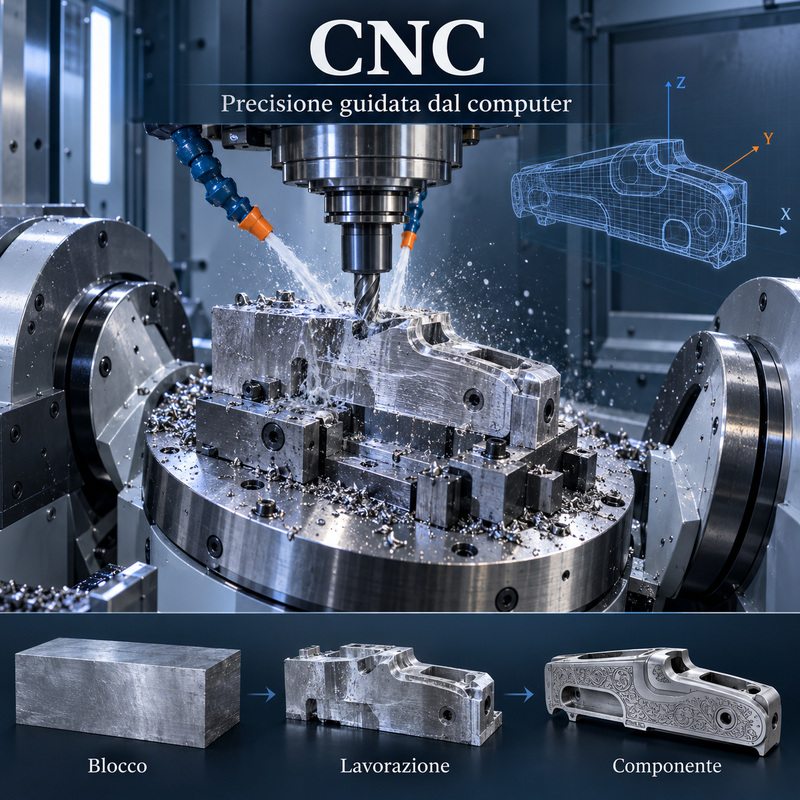
La sigla CNC, acronimo di Computer Numerical Control, identifica le macchine utensili controllate attraverso istruzioni numeriche elaborate da un computer. Fresatrici, torni, rettificatrici e centri di lavoro CNC permettono di trasformare un blocco o una barra di metallo in un componente caratterizzato da geometrie complesse e tolleranze molto contenute. Nell’industria armiera questa tecnologia viene impiegata per produrre bascule, castelli, otturatori, grilletti, slitte, componenti di chiusura e numerose altre parti che richiedono precisione e ripetibilità.
Che cos’è il CNC
Una macchina CNC esegue movimenti programmati lungo uno o più assi. Il computer controlla posizione, direzione e velocità degli utensili, oltre a parametri come rotazione del mandrino, profondità di taglio e avanzamento.
La lavorazione avviene seguendo una sequenza di istruzioni che descrive il percorso necessario per ottenere la geometria progettata.
Il controllo numerico può essere applicato a differenti tecnologie:
- fresatura;
- tornitura;
- foratura;
- alesatura;
- rettifica;
- elettroerosione;
- taglio laser o ad acqua;
- incisione e marcatura.
Dal progetto al componente
Il processo inizia normalmente con la creazione di un modello tridimensionale mediante un programma CAD, cioè Computer-Aided Design.
Il modello definisce forma, dimensioni, fori, superfici, raggi, smussi e caratteristiche funzionali del componente. Successivamente un programma CAM, Computer-Aided Manufacturing, trasforma la geometria in percorsi utensile.
Il software stabilisce come gli utensili devono muoversi per rimuovere il materiale senza provocare collisioni, deformazioni o sovraccarichi.
Il programma di lavorazione
Le istruzioni destinate alla macchina vengono comunemente espresse attraverso il codice G. Ogni comando può indicare una posizione, un movimento, una velocità o una specifica funzione.
Il programma controlla:
- coordinate degli assi;
- velocità del mandrino;
- avanzamento dell’utensile;
- cambio degli utensili;
- erogazione del refrigerante;
- sequenza delle lavorazioni;
- posizionamento e ripetizione dei cicli.
Prima della produzione, il percorso può essere simulato per individuare possibili errori e verificare che l’utensile raggiunga tutte le superfici previste.
La fresatura CNC
Nella fresatura è normalmente l’utensile a ruotare, mentre il pezzo e la testa portautensile si muovono lungo gli assi programmati.
Frese di forma e dimensioni differenti rimuovono progressivamente il materiale. Le prime operazioni, definite di sgrossatura, eliminano grandi quantità di metallo. Le successive lavorazioni di finitura producono superfici più precise e regolari.
La fresatura CNC viene utilizzata per creare sedi, guide, piani di chiusura, alloggiamenti, nervature e superfici curve.
La tornitura CNC
Nella tornitura è il pezzo a ruotare, mentre l’utensile si sposta lungo percorsi controllati. Questo processo è particolarmente adatto alla produzione di componenti cilindrici o caratterizzati da simmetria di rotazione.
Nell’industria armiera può essere utilizzato per realizzare:
- profilatura esterna delle canne;
- filettature;
- perni;
- boccole;
- parti dell’otturatore;
- componenti del sistema di recupero;
- elementi destinati al montaggio di accessori.
I moderni centri di tornitura possono integrare utensili motorizzati, eseguendo anche fresature e forature senza spostare il pezzo su un’altra macchina.
Gli assi di movimento
Le macchine più semplici si muovono lungo tre assi principali: X, Y e Z. Questi permettono di spostare l’utensile nelle tre direzioni dello spazio.
I centri di lavoro a quattro o cinque assi aggiungono movimenti di rotazione e inclinazione. Il pezzo può essere raggiunto da più direzioni senza essere rimosso e riposizionato manualmente.
La lavorazione su cinque assi permette di produrre superfici complesse e di ridurre il numero di piazzamenti, migliorando la precisione tra zone differenti del componente.
Il piazzamento del pezzo
Prima della lavorazione, il materiale deve essere fissato in modo stabile mediante morse, staffe, mandrini o attrezzature dedicate.
Il piazzamento deve impedire qualsiasi movimento, ma senza deformare il componente. Anche un piccolo spostamento può compromettere quote, concentricità e allineamento.
Quando il pezzo deve essere girato o trasferito, vengono utilizzati riferimenti che permettono alla macchina di ritrovare con precisione la posizione delle superfici già lavorate.
Gli utensili
La scelta dell’utensile dipende dal materiale, dalla geometria e dalla finitura richiesta. Vengono utilizzate frese, punte, alesatori, bareni, maschi e inserti costruiti con materiali molto resistenti all’usura.
Diametro, numero dei taglienti, rivestimento e geometria devono essere coordinati con velocità di rotazione e avanzamento.
Un utensile usurato può produrre superfici irregolari, dimensioni fuori tolleranza, surriscaldamento e vibrazioni. Il controllo della sua durata è quindi parte integrante della produzione CNC.
Il refrigerante
Durante il taglio, attrito e deformazione del truciolo generano calore. Un fluido refrigerante può raffreddare utensile e pezzo, ridurre l’attrito e favorire l’allontanamento dei trucioli.
La sua azione contribuisce a mantenere più stabile la temperatura e a limitare variazioni dimensionali durante la lavorazione.
Alcuni materiali e operazioni possono essere lavorati a secco o con quantità minime di lubrificante. La scelta dipende dal processo e dalle caratteristiche richieste.
La precisione dimensionale
Uno dei principali vantaggi del CNC è la capacità di ripetere movimenti con elevata precisione. Ciò consente di produrre serie di componenti con caratteristiche molto simili.
La precisione reale dipende però anche da:
- rigidità della macchina;
- qualità degli utensili;
- stabilità del fissaggio;
- temperatura dell’ambiente;
- usura dei componenti meccanici;
- correttezza del programma;
- qualità del materiale lavorato.
La presenza del controllo numerico non elimina quindi la necessità di misurazioni e verifiche.
Tolleranza e ripetibilità
La tolleranza indica lo scostamento ammesso rispetto alla misura nominale. La ripetibilità descrive invece la capacità di ottenere lo stesso risultato eseguendo più volte la lavorazione.
Una macchina può ripetere con grande regolarità una posizione non corretta se il programma, l’origine o l’utensile sono impostati male.
Precisione e ripetibilità devono quindi essere accompagnate da corretta programmazione, taratura e controllo dimensionale.
La lavorazione dal pieno
Molti componenti armieri vengono ricavati dal pieno attraverso macchine CNC. Si parte da una barra, una piastra o un blocco di acciaio o lega leggera e si rimuove progressivamente il materiale in eccesso.
Il procedimento consente di controllare con precisione geometrie e superfici, ma può richiedere tempi considerevoli e generare una grande quantità di truciolo.
La definizione “ricavato dal pieno” descrive il metodo di produzione, ma non certifica automaticamente qualità o resistenza. Lega, progetto, trattamenti e controlli rimangono determinanti.
La produzione delle bascule
Una bascula può essere lavorata mediante CNC partendo da un blocco pieno, da un grezzo forgiato o da un componente microfuso.
Le macchine realizzano superfici esterne, alloggiamenti interni, sedi dei perni, piani di chiusura e passaggi destinati ai meccanismi.
Le zone di accoppiamento richiedono tolleranze molto contenute. Secondo la tipologia e il livello qualitativo dell’arma, alcune superfici possono essere successivamente rifinite e adattate manualmente.
La lavorazione degli otturatori
Gli otturatori richiedono un controllo preciso di diametri, tenoni, rampe, scanalature e superfici di contatto. Errori geometrici possono influire su scorrimento, chiusura e spazio di testa.
Tornitura e fresatura CNC permettono di eseguire molte operazioni mantenendo riferimenti comuni. Successivamente possono essere applicati trattamenti termici e rettifiche.
Le superfici che sopportano la spinta della cartuccia devono essere controllate con particolare attenzione.
La lavorazione delle canne
Il CNC può intervenire in numerose fasi della produzione di una canna, tra cui profilatura esterna, realizzazione della camera, filettatura, fresatura di sedi e lavorazione della volata.
La rigatura interna può essere ottenuta mediante tecnologie differenti, come bottonatura, brocciatura, martellatura a freddo o asportazione a singolo tagliente.
Il controllo numerico non identifica quindi un unico metodo di fabbricazione della canna, ma coordina diverse operazioni nelle quali sono richieste precisione e ripetibilità.
CNC ed elettroerosione
Anche le macchine per elettroerosione possono essere controllate numericamente. L’utensile o il filo segue percorsi programmati mentre scariche elettriche rimuovono il materiale.
La tecnologia permette di lavorare acciai temprati e di ottenere profili interni, spigoli e geometrie difficili da realizzare mediante utensili rotanti.
Nella produzione armiera può essere impiegata per elementi del gruppo di scatto, stampi, matrici, estrattori e altri componenti di precisione.
CNC e microfusione
Microfusione e CNC vengono spesso utilizzati insieme. La microfusione produce un grezzo vicino alla forma definitiva, mentre la macchina utensile rifinisce le superfici funzionali.
Questa combinazione permette di limitare il materiale asportato senza rinunciare alla precisione nelle zone più importanti.
Lo stesso principio viene applicato ai grezzi forgiati, che vengono successivamente fresati, torniti o rettificati.
CNC e lavoro manuale
Il controllo numerico non elimina necessariamente l’intervento dell’artigiano. Nelle armi di maggiore pregio, lavorazioni CNC e operazioni manuali possono integrarsi.
La macchina produce quote e geometrie ripetibili; l’armaiolo può occuparsi di accoppiamento, lucidatura, finitura, incisione e verifica funzionale.
La qualità non dipende dalla contrapposizione tra tecnologia e manualità, ma dalla capacità di utilizzare ciascun metodo nella fase più adatta.
I vantaggi del CNC
I principali vantaggi comprendono:
- elevata precisione;
- buona ripetibilità;
- realizzazione di geometrie complesse;
- riduzione degli errori manuali;
- produzione di serie uniformi;
- tracciabilità dei programmi;
- possibilità di automatizzare più operazioni;
- controllo dei parametri di taglio.
Una volta ottimizzato il ciclo, la stessa sequenza può essere ripetuta su numerosi componenti mantenendo caratteristiche costanti.
I limiti del CNC
Macchine, software, utensili e attrezzature comportano costi elevati. La preparazione del ciclo richiede personale specializzato e può essere complessa per piccoli numeri di pezzi.
Tra i principali limiti troviamo:
- investimento iniziale elevato;
- necessità di programmazione competente;
- usura degli utensili;
- rischio di collisioni in caso di errore;
- necessità di fissaggi precisi;
- tempi di preparazione e collaudo;
- produzione di trucioli nella lavorazione dal pieno.
Un errore nel programma può essere ripetuto con grande precisione su tutti i pezzi prodotti. Il controllo umano rimane quindi indispensabile.
I controlli dimensionali
Dopo la lavorazione, il componente viene verificato mediante calibri, micrometri, comparatori, proiettori ottici e macchine di misura tridimensionali.
I controlli possono essere effettuati anche durante il ciclo mediante tastatori installati nella macchina. Questi strumenti rilevano posizione del pezzo, usura dell’utensile e dimensioni di alcune superfici.
La verifica finale stabilisce se il componente rientra nelle tolleranze previste dal progetto.
Le finiture successive
La superficie prodotta dall’utensile può mostrare leggere tracce del percorso di lavorazione. A seconda della funzione vengono applicate rettifica, levigatura, lucidatura, lappatura o sabbiatura.
Il pezzo può essere successivamente sottoposto a brunitura, nitrurazione, cromatura, anodizzazione o altri trattamenti protettivi.
Prima della finitura devono essere eliminate bave e spigoli indesiderati che potrebbero ostacolare montaggio e funzionamento.
Lo sapevi che?
Una moderna macchina a cinque assi può lavorare più lati dello stesso componente senza richiedere continui riposizionamenti. Ridurre i piazzamenti limita l’accumulo degli errori e migliora la corrispondenza tra superfici differenti.
In sintesi
Il CNC controlla automaticamente i movimenti delle macchine utensili utilizzate per fresare, tornire, forare, rettificare o erodere il metallo. Il processo parte dal modello CAD e viene trasformato dal software CAM in percorsi utensile.
Nell’industria armiera consente di realizzare bascule, castelli, otturatori, canne e componenti meccanici con elevata precisione e ripetibilità.
Il risultato finale dipende comunque da progetto, qualità del materiale, rigidità della macchina, utensili, programmazione, trattamenti e controlli. La tecnologia CNC è quindi uno strumento di produzione estremamente avanzato, ma non sostituisce la competenza di tecnici e armaioli.






























