


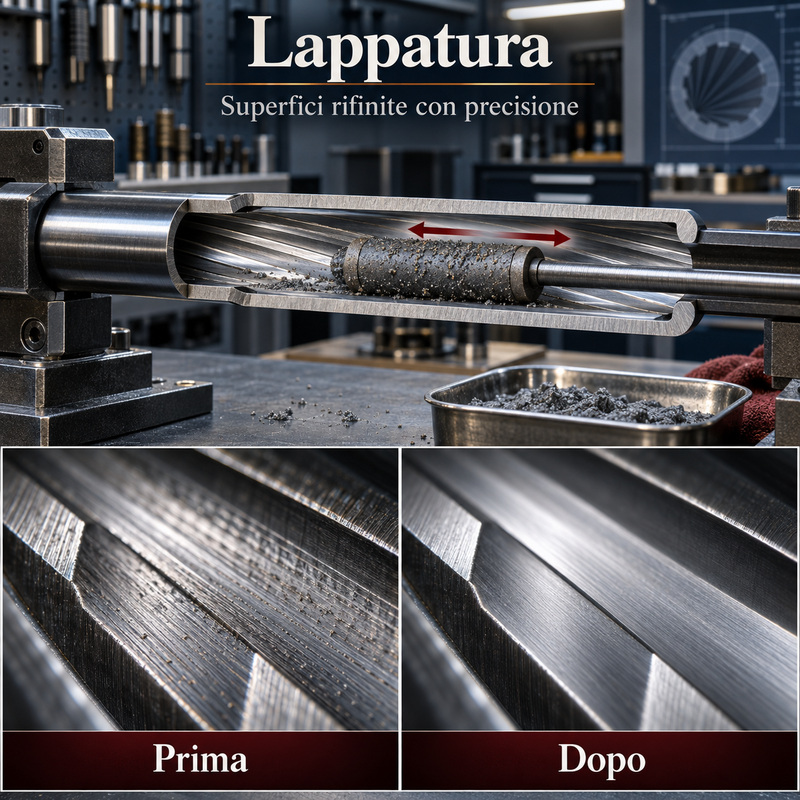
La lappatura è una lavorazione di finitura che impiega abrasivi molto fini per correggere irregolarità microscopiche, migliorare il contatto tra superfici e ottenere dimensioni estremamente precise. Nell’industria armiera viene applicata soprattutto all’interno delle canne, ai tenoni degli otturatori, alle guide e ad alcuni accoppiamenti meccanici. Non modifica la forma generale del componente, ma rimuove quantità minime di materiale. Per produrre un risultato efficace e sicuro richiede grande controllo, perché un’asportazione eccessiva può alterare quote e geometrie fondamentali.
Che cos’è la lappatura
La lappatura è una lavorazione per abrasione nella quale una superficie relativamente morbida, chiamata lappatore, trasporta particelle abrasive a contatto con il componente da rifinire.
I granuli rimuovono le asperità più elevate attraverso passaggi ripetuti e controllati. L’asportazione è molto ridotta rispetto a fresatura, tornitura o rettifica.
La lavorazione viene utilizzata per ottenere:
- maggiore uniformità superficiale;
- dimensioni molto precise;
- migliore contatto tra due componenti;
- riduzione di rigature e segni di utensile;
- eliminazione di piccole zone irregolari;
- scorrimento più regolare delle parti mobili.
Come funziona
Tra il lappatore e il pezzo viene applicata una pasta contenente particelle abrasive. Il movimento relativo tra le superfici permette ai granuli di agire sui punti più sporgenti.
Pressione, granulometria, velocità e durata devono essere adeguate al materiale e al risultato desiderato. Abrasivi più grossi producono un’azione rapida ma una superficie meno fine; quelli più piccoli rimuovono meno materiale e consentono una finitura più regolare.
Il processo può essere manuale oppure eseguito mediante macchine progettate per controllare movimento e pressione.
Il lappatore
Il lappatore viene normalmente realizzato con un materiale più morbido rispetto al componente da lavorare. Possono essere utilizzati piombo, rame, ghisa, bronzo o altre leghe.
Le particelle abrasive tendono a incorporarsi nella superficie del lappatore e agiscono sul pezzo più duro. In questo modo l’utensile si adatta alle caratteristiche della superficie da rifinire.
Forma e dimensioni del lappatore devono essere coerenti con la geometria del componente. Nelle canne viene impiegato un elemento cilindrico capace di seguire anima e rigatura.
Gli abrasivi
Per la lappatura possono essere utilizzati differenti materiali abrasivi, scelti in base alla durezza del metallo e alla finitura desiderata.
Tra quelli più comuni troviamo:
- ossido di alluminio;
- carburo di silicio;
- diamante industriale;
- carburo di boro;
- composti abrasivi specifici per acciaio.
L’abrasivo viene sospeso in un veicolo liquido o pastoso che ne facilita la distribuzione. L’impiego di granulometrie progressivamente più fini consente di passare dalla correzione alla finitura.
La lappatura delle canne
Nelle canne rigate la lappatura può ridurre le irregolarità lasciate dalle precedenti lavorazioni e uniformare il diametro interno.
Un lappatore in piombo viene formato direttamente all’interno della canna affinché riproduca esattamente pieni e vuoti della rigatura. Rivestito con pasta abrasiva, viene fatto scorrere ripetutamente lungo l’anima.
L’operazione deve mantenere la geometria delle righe e non deve arrotondare spigoli o alterare in modo incontrollato il diametro.
La lappatura manuale
Nella lavorazione manuale l’operatore controlla la resistenza incontrata dal lappatore durante il passaggio. Le variazioni di attrito possono segnalare punti più stretti o superfici meno uniformi.
L’esperienza permette di modulare corsa, pressione e distribuzione dell’abrasivo. Il processo richiede tempo e sensibilità, soprattutto quando si interviene su canne di elevata precisione.
Un numero eccessivo di passaggi può aumentare il diametro interno o modificare la geometria della volata e della gola di raccordo.
La lappatura meccanica
Nella produzione industriale possono essere impiegate macchine che muovono il lappatore con corse, velocità e pressioni programmate.
La lavorazione meccanizzata favorisce uniformità e ripetibilità, soprattutto nelle produzioni in serie. Sensori e controlli dimensionali possono aiutare a stabilire quando il processo ha raggiunto il risultato previsto.
La macchina non elimina però la necessità di verificare diametro, rettilineità, rugosità e geometria della rigatura.
La lappatura dopo la rigatura
Il momento nel quale viene eseguita la lappatura dipende dal metodo utilizzato per produrre la rigatura. Brocciatura, bottonatura, martellatura a freddo e taglio a singolo utensile lasciano superfici e tensioni differenti.
La lappatura può eliminare piccole tracce di lavorazione e rendere più uniforme il passaggio del proiettile. Non può però correggere errori importanti di concentricità, rigature deformate o canne prodotte con quote sbagliate.
Uniformità del diametro
Una canna può presentare minime variazioni di diametro lungo il proprio sviluppo. Questi cambiamenti possono influire sull’attrito e sulla deformazione del proiettile.
La lappatura controllata permette di ridurre alcune zone più strette e favorire una maggiore uniformità.
In determinate lavorazioni si ricerca un diametro che diminuisce leggermente verso la volata. Questa configurazione deve essere ottenuta in modo intenzionale e misurato, non attraverso un’abrasione casuale.
Rugosità e depositi
Le asperità interne possono trattenere residui di rame, piombo, carbonio o plastica. Una superficie più uniforme tende generalmente a ridurre l’accumulo e a facilitare la pulizia.
La lappatura non rende però la canna completamente liscia. Una rugosità microscopica controllata rimane presente e può dipendere dal materiale e dal processo produttivo.
Depositi ridotti non significano assenza di manutenzione: canna e camera devono essere controllate e pulite secondo le indicazioni del costruttore.
Effetti sulla precisione
Una canna uniforme può favorire un comportamento più costante del proiettile, una distribuzione regolare dell’attrito e una maggiore ripetibilità tra i colpi.
La lappatura non garantisce automaticamente rosate più strette. La precisione dipende anche da munizione, camera, corona di volata, passo di rigatura, azione, bedding, ottica e tiratore.
Una canna ben costruita può offrire eccellenti prestazioni senza richiedere ulteriori interventi abrasivi dopo la produzione.
La lappatura dei tenoni
Negli otturatori girevoli, la lappatura può essere utilizzata per migliorare il contatto tra i tenoni di chiusura e le rispettive sedi nel castello.
Una quantità controllata di abrasivo permette di individuare e ridurre i punti di contatto più elevati, distribuendo meglio le sollecitazioni tra le superfici.
L’intervento può modificare la posizione dell’otturatore e lo spazio di testa. Deve quindi essere eseguito esclusivamente da personale qualificato e accompagnato dalle necessarie misurazioni.
Guide e superfici di scorrimento
La lappatura può essere applicata a guide, otturatori e superfici soggette a movimento reciproco. Lo scopo è ridurre impuntamenti e ottenere uno scorrimento uniforme.
Non deve essere confusa con una semplice lucidatura estetica. Le superfici coinvolte possono determinare allineamento, gioco e funzionamento del meccanismo.
Un’asportazione eccessiva può aumentare i giochi e compromettere la corretta relazione tra i componenti.
Le superfici del gruppo di scatto
Le superfici di contatto di grilletti, cani e leve richiedono geometrie precise. Interventi abrasivi non controllati possono modificare angoli, profondità di ingaggio e sicurezza del sistema.
Su queste parti la lappatura deve essere eseguita soltanto nell’ambito di una lavorazione professionale, rispettando il progetto e verificando tutte le funzioni di sicurezza.
Una superficie molto lucida non è necessariamente corretta se sono stati alterati gli angoli o la quantità di contatto.
Lappatura e lucidatura
La lucidatura mira principalmente a ridurre la rugosità e migliorare l’aspetto della superficie. La lappatura viene invece utilizzata anche per correggere dimensioni, planarità e contatto.
I due processi possono produrre superfici visivamente simili, ma hanno finalità differenti. Una lucidatura può essere soprattutto estetica, mentre una lappatura interviene sulla geometria funzionale.
In entrambi i casi viene rimosso materiale, anche quando l’asportazione non è facilmente percepibile.
Lappatura e rettifica
La rettifica utilizza una mola abrasiva che ruota a elevata velocità e consente di asportare quantità di materiale superiori rispetto alla lappatura.
La lappatura interviene generalmente dopo le lavorazioni principali per ottenere una superficie più uniforme e quote ancora più precise.
Può correggere piccole irregolarità, ma non sostituisce la rettifica quando devono essere eliminate differenze dimensionali importanti.
Lappatura e levigatura
La levigatura interna, spesso indicata con il termine inglese honing, utilizza pietre abrasive montate su un utensile espansibile. È frequentemente applicata a superfici cilindriche.
La lappatura utilizza invece un utensile più morbido caricato con abrasivo libero. Le due tecniche possono avere finalità simili, ma differiscono per funzionamento e tipo di contatto.
La lappatura con proiettili
Esistono procedimenti nei quali vengono impiegati proiettili rivestiti con abrasivo, fatti avanzare nella canna mediante lo sparo. Questa tecnica è conosciuta come fire lapping.
La quantità di materiale rimossa è difficile da localizzare con la stessa precisione ottenibile mediante una lavorazione professionale. L’abrasivo può agire anche su gola, rigatura e altre zone che non richiedono correzioni.
Un impiego non controllato può accelerare l’usura o modificare quote importanti. Non deve essere considerato un trattamento universale per migliorare qualsiasi canna.
I rischi della lavorazione
La lappatura è un processo irreversibile. Tra i possibili rischi troviamo:
- aumento eccessivo del diametro;
- arrotondamento degli spigoli della rigatura;
- alterazione della gola;
- danneggiamento della corona di volata;
- modifica dello spazio di testa;
- aumento dei giochi meccanici;
- contaminazione con residui abrasivi.
Prima di intervenire è necessario individuare un problema reale e stabilire se la lappatura costituisca la soluzione adatta.
La pulizia dopo la lappatura
Al termine della lavorazione devono essere eliminati completamente abrasivo, particelle metalliche e residui del composto utilizzato.
Particelle rimaste all’interno della canna o del meccanismo continuerebbero ad agire durante il funzionamento, provocando un’usura indesiderata.
La pulizia è quindi parte integrante del processo e deve essere seguita da controllo dimensionale e ispezione delle superfici.
I controlli finali
Dopo la lappatura possono essere eseguite verifiche mediante alesametri, tamponi, comparatori, strumenti ottici e misuratori di rugosità.
Nel caso delle canne è possibile controllare:
- diametro interno;
- uniformità lungo l’anima;
- stato della rigatura;
- condizioni della gola;
- regolarità della volata;
- presenza di residui o difetti.
La valutazione deve accertare che il miglioramento superficiale non abbia compromesso le dimensioni funzionali.
Quando è realmente utile
La lappatura può risultare utile quando sono presenti piccole irregolarità, punti di contatto non uniformi o segni di lavorazione che influenzano il funzionamento.
Non può compensare materiali inadeguati, trattamenti termici errati, deformazioni importanti o difetti di progettazione.
Su un’arma correttamente funzionante non rappresenta una manutenzione ordinaria e non deve essere eseguita senza una valutazione tecnica.
Lo sapevi che?
Durante la lappatura vengono rimosse quantità di metallo così ridotte da risultare difficili da percepire visivamente. Nonostante ciò, pochi centesimi o millesimi di millimetro possono modificare in modo significativo il contatto tra due componenti di precisione.
In sintesi
La lappatura utilizza abrasivi molto fini per uniformare superfici, correggere piccole irregolarità e migliorare la precisione degli accoppiamenti.
Nell’industria armiera viene impiegata soprattutto nelle canne, sui tenoni degli otturatori e sulle superfici di scorrimento. Può migliorare regolarità, contatto e facilità di pulizia, ma non garantisce automaticamente una maggiore precisione di tiro.
Poiché rimuove materiale e può modificare quote essenziali, deve essere eseguita con strumenti adeguati, misurazioni precise e una conoscenza completa della funzione del componente.
































