


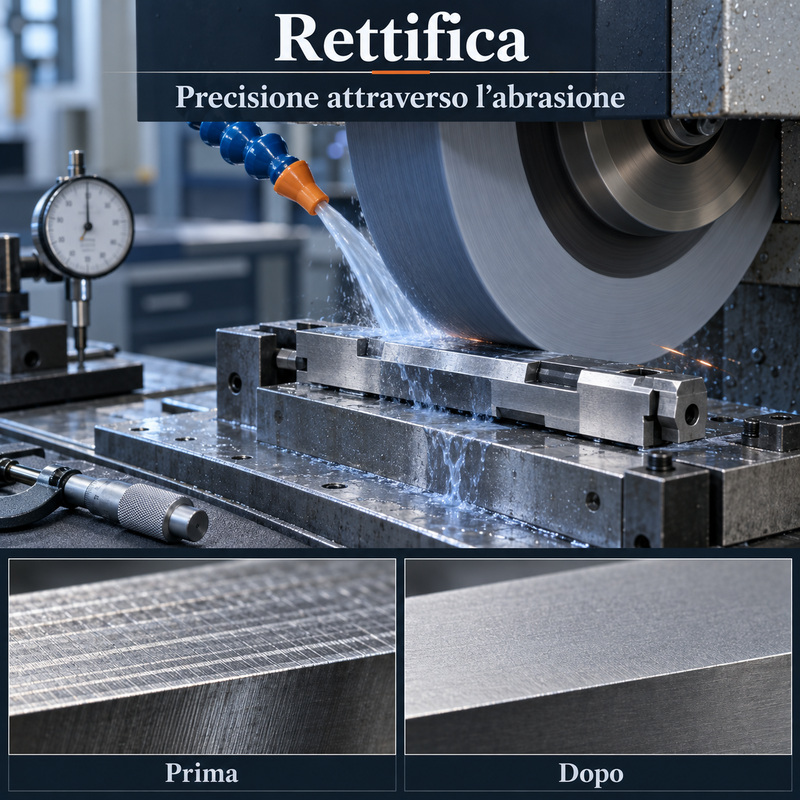
La rettifica è una lavorazione meccanica di precisione che utilizza una mola abrasiva per rimuovere quantità molto ridotte di materiale. Viene normalmente eseguita dopo fresatura, tornitura o trattamento termico, quando il componente deve raggiungere tolleranze dimensionali contenute e una superficie regolare. Nell’industria armiera trova applicazione su otturatori, tenoni di chiusura, perni, guide, piani delle bascule, componenti del gruppo di scatto e altre parti nelle quali geometria e qualità superficiale influenzano direttamente funzionamento e sicurezza.
Che cos’è la rettifica
Nella rettifica il materiale viene asportato attraverso una mola costituita da migliaia di granuli abrasivi. Ogni granulo agisce come un piccolo utensile da taglio che rimuove una quantità microscopica di metallo.
La mola ruota a velocità elevata, mentre il componente viene spostato o fatto ruotare secondo la geometria da ottenere.
Il processo viene utilizzato principalmente per:
- portare il pezzo alla misura finale;
- correggere forma e geometria;
- ottenere superfici regolari;
- lavorare materiali temprati;
- migliorare planarità e cilindricità;
- ridurre gli errori lasciati dalle lavorazioni precedenti.
Come funziona
Durante il contatto con il pezzo, i granuli abrasivi penetrano nella superficie e ne asportano piccole particelle. Quando un granulo perde la capacità di tagliare può fratturarsi o staccarsi, esponendo nuovi spigoli abrasivi.
La capacità della mola di rinnovare la propria superficie dipende dal tipo di abrasivo, dal legante e dalla struttura dell’utensile.
Velocità della mola, avanzamento, profondità di passata e refrigerazione devono essere coordinati con il materiale lavorato e con la finitura richiesta.
La mola abrasiva
La mola è composta da granuli abrasivi mantenuti insieme da un materiale legante. Tra i granuli sono presenti spazi che permettono l’evacuazione dei trucioli e il passaggio del refrigerante.
Le caratteristiche principali comprendono:
- tipo di abrasivo;
- dimensione dei granuli;
- durezza del legante;
- struttura più o meno aperta;
- forma e dimensione della mola;
- velocità massima consentita.
Una mola non correttamente scelta può surriscaldare il componente, intasarsi o produrre una finitura non adeguata.
Gli abrasivi utilizzati
La scelta dell’abrasivo dipende dalla durezza e dalle caratteristiche del materiale da lavorare.
Tra i principali abrasivi troviamo:
- ossido di alluminio;
- carburo di silicio;
- nitruro cubico di boro;
- diamante industriale.
L’ossido di alluminio viene largamente impiegato sugli acciai. Il nitruro cubico di boro è particolarmente adatto agli acciai temprati, mentre il diamante viene generalmente utilizzato su materiali molto duri non ferrosi e carburi.
La granulometria
La dimensione dei granuli influenza la velocità di asportazione e la rugosità finale. Granuli relativamente grandi rimuovono materiale più rapidamente, ma lasciano una superficie meno fine.
Le mole a grana più sottile producono una finitura migliore e vengono impiegate nelle operazioni con tolleranze più contenute.
La scelta deve considerare anche la superficie di contatto: un’area molto ampia può richiedere una struttura più aperta per evitare l’accumulo di calore e residui.
La rettifica piana
La rettifica piana viene utilizzata per ottenere superfici piatte, parallele e regolari. Il pezzo viene fissato su una tavola, spesso mediante un piano magnetico, e passa sotto la mola.
Nell’industria armiera può essere applicata a:
- piani delle bascule;
- superfici di chiusura;
- guide;
- piastre;
- componenti del gruppo di scatto;
- facce di appoggio.
Anche differenze molto piccole nella planarità possono modificare il contatto e la distribuzione delle sollecitazioni.
La rettifica cilindrica
Nella rettifica cilindrica il pezzo ruota mentre la mola lavora la superficie esterna. Il processo permette di controllare diametro, cilindricità e concentricità.
Può essere utilizzato per otturatori, perni, boccole, alberi e altri componenti caratterizzati da superfici cilindriche.
Il pezzo può essere sostenuto tra le punte oppure bloccato mediante un mandrino. Il corretto allineamento è fondamentale per evitare conicità ed eccentricità.
La rettifica interna
La rettifica interna lavora fori e superfici cilindriche cave mediante mole di piccolo diametro. Viene impiegata quando alesatura o tornitura non consentono di raggiungere la precisione e la finitura necessarie.
Questa tecnica può essere applicata a sedi, boccole, anelli e alloggiamenti che devono accoppiarsi con altri componenti.
La mola di piccole dimensioni deve ruotare a velocità molto elevata e richiede un controllo accurato delle vibrazioni.
La rettifica senza centri
Nella rettifica senza centri il componente cilindrico non viene bloccato tra punte o in un mandrino. Viene sostenuto tra una mola abrasiva, una mola regolatrice e una lama di appoggio.
Il metodo consente di lavorare rapidamente perni, spine e componenti cilindrici prodotti in grandi quantità.
Una corretta regolazione permette di ottenere diametri uniformi e una buona ripetibilità.
La rettifica di profilo
La mola può essere sagomata per riprodurre una geometria specifica. Questa lavorazione viene definita rettifica di profilo.
Viene impiegata quando il componente presenta raggi, scanalature, angoli o superfici complesse che devono essere rifinite con grande precisione.
La forma della mola deve essere periodicamente ripristinata per compensarne l’usura.
La diamantatura della mola
Durante il lavoro la mola può perdere la geometria corretta o caricarsi di residui metallici. La diamantatura, chiamata anche ravvivatura, ripristina forma e capacità di taglio.
Un utensile diamantato rimuove lo strato esterno della mola, esponendo nuovi granuli abrasivi.
La precisione della ravvivatura influisce direttamente sulla geometria trasferita al componente.
Il refrigerante
La rettifica produce calore concentrato in una zona di contatto molto piccola. Il refrigerante contribuisce a raffreddare mola e pezzo, lubrificare il contatto e allontanare le particelle asportate.
Un flusso insufficiente o mal diretto può provocare surriscaldamento, deformazioni e alterazioni metallurgiche.
Il fluido deve raggiungere la zona di taglio in modo continuo, evitando che una barriera d’aria generata dalla rotazione della mola ne impedisca il contatto.
Il rischio di surriscaldamento
Se il calore non viene controllato, la superficie può subire una bruciatura da rettifica. Il difetto può manifestarsi con cambiamenti di colore, perdita di durezza o formazione di zone eccessivamente fragili.
Le alterazioni più pericolose non sono sempre visibili a occhio nudo. Temperature elevate possono modificare la struttura dell’acciaio e generare tensioni residue.
Velocità, profondità di passata, condizioni della mola e refrigerazione devono quindi essere attentamente controllate.
Le cricche da rettifica
Il surriscaldamento seguito da un rapido raffreddamento può produrre cricche superficiali. Il rischio aumenta nei componenti temprati o caratterizzati da geometrie con brusche variazioni di sezione.
Le cricche possono essere individuate mediante controlli magnetoscopici, liquidi penetranti o altri metodi non distruttivi.
Un componente sottoposto a forti sollecitazioni non deve essere considerato conforme sulla base della sola misura dimensionale.
La rettifica dopo la tempra
Molti componenti vengono lasciati leggermente sovradimensionati prima del trattamento termico. Tempra e rinvenimento possono infatti produrre piccole deformazioni.
La rettifica successiva permette di correggere queste variazioni e portare il pezzo alla quota finale quando il materiale ha già raggiunto la durezza prevista.
Questa sequenza è comune nella produzione di otturatori, tenoni, perni e superfici di chiusura.
La rettifica degli otturatori
Le superfici cilindriche e i tenoni di un otturatore devono mantenere geometrie precise. Rettifica e controllo dimensionale consentono di regolare diametro, concentricità e planarità delle superfici di contatto.
Un errore può influire sullo scorrimento, sulla distribuzione della spinta e sullo spazio di testa.
La lavorazione deve quindi essere coordinata con le quote del castello e della camera di cartuccia.
I tenoni di chiusura
I tenoni trasferiscono al castello la spinta generata durante lo sparo. Le loro superfici devono entrare in contatto con le rispettive sedi in modo corretto.
La rettifica permette di ottenere piani regolari e angoli precisi. L’operazione non deve però rimuovere materiale senza considerare lo spazio di testa e la geometria complessiva della chiusura.
Eventuali interventi su queste parti devono essere effettuati esclusivamente da personale qualificato.
Le bascule dei fucili
Nelle bascule, la rettifica può essere utilizzata per rifinire piani, sedi e superfici destinate all’accoppiamento con canne e componenti di chiusura.
La planarità contribuisce alla corretta distribuzione dei carichi e alla stabilità del sistema.
Secondo il tipo di arma, alla rettifica possono seguire adattamento manuale, lappatura e controlli di contatto.
Le superfici di scatto
Alcuni elementi del gruppo di scatto richiedono superfici regolari e angoli estremamente precisi. La rettifica può produrre geometrie controllate dopo il trattamento termico.
Un’eccessiva asportazione o la modifica degli angoli di ingaggio può compromettere il funzionamento delle sicurezze.
La finitura di queste parti non deve essere confusa con una semplice lucidatura e deve rispettare rigorosamente il progetto del meccanismo.
La precisione ottenibile
La rettifica consente di raggiungere tolleranze molto contenute, ma il risultato dipende dall’intero sistema formato da macchina, mola, pezzo e controllo termico.
Le principali variabili comprendono:
- rigidità della rettificatrice;
- equilibratura della mola;
- qualità del fissaggio;
- temperatura del componente;
- usura dell’abrasivo;
- precisione della ravvivatura;
- metodo di misurazione.
Le misure devono essere rilevate quando il pezzo ha raggiunto una temperatura stabile.
Rugosità e finitura
La superficie rettificata presenta una trama formata dai passaggi dei granuli abrasivi. La sua rugosità dipende da mola, velocità, avanzamento e profondità di lavoro.
Una superficie molto fine non è sempre la soluzione migliore. Alcuni accoppiamenti richiedono una rugosità controllata per trattenere il lubrificante o favorire il corretto assestamento.
La finitura deve quindi essere definita in funzione del ruolo del componente.
Rettifica e fresatura
La fresatura utilizza utensili dotati di taglienti geometricamente definiti e può asportare rapidamente grandi quantità di materiale. La rettifica impiega invece numerosi granuli abrasivi e interviene normalmente nelle fasi finali.
La fresatura crea la geometria principale; la rettifica corregge quote, planarità e finitura.
I moderni centri CNC hanno migliorato molto la precisione della fresatura, ma la rettifica rimane fondamentale per determinati materiali temprati e accoppiamenti.
Rettifica e lappatura
La rettifica utilizza una mola rigida e può rimuovere più materiale rispetto alla lappatura. Quest’ultima impiega un utensile relativamente morbido e abrasivo libero per migliorare contatto e finitura.
La rettifica porta generalmente il componente alla geometria principale definitiva; la lappatura può intervenire successivamente per correggere piccole irregolarità.
I due processi sono complementari e non intercambiabili in ogni applicazione.
Rettifica e lucidatura
La lucidatura ha principalmente lo scopo di ridurre la rugosità e migliorare l’aspetto. La rettifica controlla anche dimensioni, forma e posizione delle superfici.
Un componente lucido può essere fuori tolleranza, mentre una superficie rettificata può mantenere una trama visibile ma possedere una geometria estremamente precisa.
Rettifica e levigatura
La levigatura interna utilizza pietre abrasive che si espandono contro la superficie di un foro. Produce una caratteristica trama incrociata e viene impiegata su cilindri e superfici interne.
La rettifica interna utilizza invece una mola rotante di piccolo diametro. La scelta dipende da geometria, materiale, tolleranza e finitura richieste.
Il controllo dimensionale
Dopo la rettifica, il componente viene verificato mediante micrometri, comparatori, alesametri e macchine di misura tridimensionali.
Possono essere controllati:
- diametro;
- planarità;
- parallelismo;
- cilindricità;
- concentricità;
- angoli e profili;
- rugosità superficiale.
Il controllo deve confermare sia la quota sia la forma geometrica. Un diametro medio corretto non garantisce, da solo, una cilindricità adeguata.
I controlli superficiali
I componenti più sollecitati possono essere sottoposti a verifiche destinate a individuare cricche o alterazioni prodotte durante la lavorazione.
Oltre all’esame visivo possono essere impiegati liquidi penetranti, magnetoscopia e analisi della durezza superficiale.
La necessità e il tipo di controllo dipendono dalla funzione del pezzo e dalle conseguenze di un eventuale cedimento.
Lo sapevi che?
Una mola apparentemente perfettamente liscia è in realtà composta da una moltitudine di piccoli taglienti. Durante la rettifica, ogni granulo rimuove un truciolo microscopico e contribuisce alla forma finale della superficie.
In sintesi
La rettifica utilizza una mola abrasiva ad alta velocità per correggere dimensioni, forma e finitura di un componente. Può lavorare acciai temprati e raggiungere tolleranze difficili da ottenere con le normali operazioni di fresatura o tornitura.
Nell’industria armiera viene applicata a otturatori, tenoni, perni, guide, bascule e superfici del gruppo di scatto.
Il risultato dipende dalla corretta scelta della mola, dal controllo del calore, dalla refrigerazione e dalle misurazioni finali. Una rettifica eseguita male può generare deformazioni, perdita di durezza o cricche, mentre un processo controllato permette di ottenere accoppiamenti precisi e affidabili.






























