


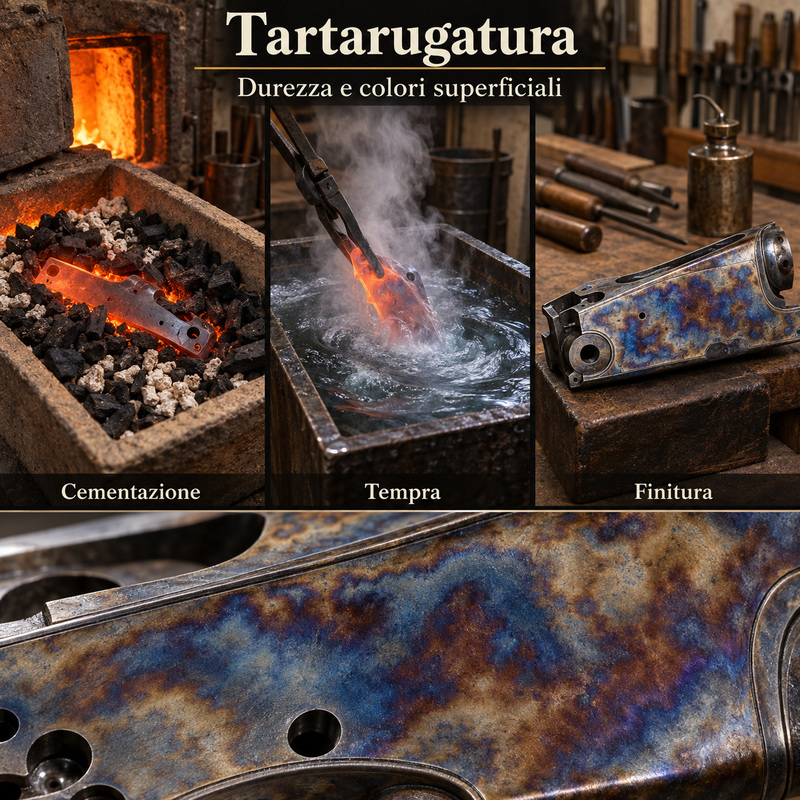
La tartarugatura è un trattamento tradizionale utilizzato soprattutto sulle bascule e sui castelli delle armi da caccia. Nella sua forma metallurgica autentica deriva da un processo di cementazione superficiale seguito da tempra, capace di indurire lo strato esterno di un acciaio a basso tenore di carbonio. Le caratteristiche colorazioni azzurre, viola, brune e paglierine si formano durante il raffreddamento e hanno reso la tartarugatura anche una finitura estetica particolarmente riconoscibile.
Che cos’è la tartarugatura
Il termine tartarugatura viene utilizzato in ambito armiero per descrivere una superficie caratterizzata da sfumature irregolari che ricordano il disegno del guscio di una tartaruga.
La denominazione può però indicare due trattamenti differenti:
- la cementazione e tempra tradizionale con sviluppo naturale dei colori;
- una colorazione moderna esclusivamente estetica, priva di un significativo effetto indurente.
Per valutare correttamente una finitura è quindi necessario conoscere il processo con cui è stata ottenuta. L’aspetto colorato, da solo, non dimostra che il componente sia stato cementato.
La funzione originaria
Molte armi storiche erano costruite con acciai a basso tenore di carbonio, facilmente lavorabili ma non sufficientemente duri per resistere all’usura delle superfici di contatto.
La cementazione consentiva di arricchire di carbonio soltanto lo strato esterno. Dopo la tempra, la superficie diventava dura e resistente, mentre il cuore manteneva una maggiore tenacità.
Questa combinazione risultava adatta a bascule, castelli, cani, batterie e altri componenti sottoposti a urti, sfregamento e pressioni ripetute.
La cementazione superficiale
Durante la cementazione il componente viene mantenuto ad alta temperatura in un ambiente ricco di carbonio. Gli atomi di carbonio penetrano progressivamente nello strato superficiale dell’acciaio.
La profondità raggiunta dipende da:
- temperatura del trattamento;
- durata del ciclo;
- composizione dell’acciaio;
- materiale cementante;
- atmosfera del contenitore;
- geometria del componente.
Il carbonio non attraversa l’intero spessore del pezzo. Si forma uno strato esterno, chiamato comunemente case, con caratteristiche differenti rispetto al nucleo.
Il metodo tradizionale
Nella tartarugatura tradizionale il componente viene collocato all’interno di un contenitore resistente al calore e circondato da carbone di legna e carbone d’ossa.
Il recipiente viene chiuso e portato alla temperatura prevista. Il materiale carbonioso crea un ambiente che favorisce la diffusione del carbonio nella superficie dell’acciaio.
Terminato il tempo necessario, il contenuto viene rapidamente scaricato in un bagno di tempra, generalmente a base d’acqua. È in questa fase che si sviluppano struttura indurita e colorazioni irregolari.
Il carbone d’ossa
Il carbone d’ossa contiene carbonio e composti minerali capaci di influenzare le reazioni che avvengono durante riscaldamento e raffreddamento.
La proporzione tra carbone d’ossa e carbone di legna, la loro granulometria e la disposizione intorno al pezzo contribuiscono al risultato finale.
Piccole variazioni nel materiale e nel ciclo possono modificare distribuzione, tonalità e intensità dei colori. Per questo ogni componente tartarugato tradizionalmente presenta un disegno in parte unico.
La fase di riscaldamento
Il contenitore viene portato a temperature sufficientemente elevate da permettere la diffusione del carbonio e la trasformazione della struttura dell’acciaio.
Temperatura e durata devono essere controllate con precisione. Un ciclo insufficiente può produrre uno strato poco profondo; uno eccessivo può aumentare deformazioni, fragilità e crescita del grano.
Il riscaldamento deve inoltre essere uniforme, soprattutto sui componenti caratterizzati da spessori differenti e geometrie complesse.
La tempra in acqua
Dopo il riscaldamento, il pezzo viene raffreddato rapidamente. La superficie arricchita di carbonio si trasforma in uno strato duro, mentre il nucleo conserva proprietà più tenaci.
Il raffreddamento può produrre forti tensioni interne. Forma del contenitore, orientamento del pezzo, temperatura dell’acqua e movimento del bagno devono essere attentamente controllati.
Un raffreddamento non uniforme può provocare deformazioni o cricche, specialmente su bascule sottili e ricche di aperture.
Come si formano i colori
Le sfumature non derivano da una vernice applicata sulla superficie. Si sviluppano attraverso sottilissimi strati di ossidi formati durante la tempra.
Lo spessore e la composizione di questi strati modificano il modo in cui la luce viene riflessa, producendo colori differenti.
Le tonalità più comuni comprendono:
- azzurro;
- blu intenso;
- viola;
- bruno;
- grigio;
- giallo paglierino;
- verde tenue.
La distribuzione dipende dal contatto con i materiali cementanti, dalla presenza di bolle e dalla dinamica del raffreddamento.
Durezza e tenacità
Il principale vantaggio metallurgico consiste nella combinazione tra una superficie dura e un nucleo relativamente tenace.
Lo strato esterno resiste a usura, sfregamento e deformazione localizzata. Il cuore meno duro contribuisce invece ad assorbire urti e sollecitazioni senza comportarsi come un materiale completamente fragile.
La qualità del risultato dipende dalla corretta profondità dello strato e dal controllo delle tensioni generate durante il trattamento.
La profondità dello strato
Lo strato cementato ha uno spessore limitato. La sua profondità viene determinata in funzione del materiale, della durata del trattamento e delle proprietà richieste.
Lavorazioni aggressive eseguite dopo la tartarugatura possono attraversare lo strato indurito ed esporre il metallo più morbido del nucleo.
Le superfici funzionali devono quindi essere portate alla geometria prevista prima del trattamento, lasciando soltanto gli interventi finali compatibili con lo spessore del case.
Le bascule dei fucili
La bascula rappresenta una delle applicazioni più conosciute della tartarugatura. Il trattamento può interessare superfici esterne, fianchi, tavola, petto e altre zone del componente.
La geometria complessa, la presenza di fori e le variazioni di spessore rendono il processo delicato. Una deformazione può alterare l’accoppiamento con le canne e il funzionamento della chiusura.
Dopo il trattamento devono essere controllati piani, perni, sedi e contatti tra i componenti.
Cani e batterie
Cani esterni, cartelle, leve e altri elementi dei meccanismi tradizionali possono essere tartarugati sia per aumentarne la resistenza superficiale sia per creare continuità estetica con la bascula.
Le parti del gruppo di scatto richiedono particolare attenzione. Durezza e geometria devono garantire un ingaggio sicuro e resistere all’usura.
Un trattamento termico non adatto può rendere il componente troppo fragile oppure insufficientemente resistente.
La protezione dalla corrosione
La tartarugatura offre una protezione dalla corrosione relativamente limitata. I sottili ossidi colorati non costituiscono una barriera resistente come alcuni rivestimenti moderni.
Umidità, sudore e sostanze aggressive possono alterare la superficie. Dopo l’uso l’arma deve essere asciugata e protetta con un velo di prodotto adeguato.
Le parti tartarugate non devono essere trattate con paste abrasive o lucidanti, perché i colori sono superficiali e possono essere rimossi.
L’evoluzione dei colori
Con il tempo e l’utilizzo, le colorazioni possono attenuarsi. Le zone più esposte al contatto delle mani, agli sfregamenti e alla pulizia tendono a perdere intensità più rapidamente.
Su molte armi storiche rimangono colori più evidenti nelle cavità e nelle aree protette, mentre le superfici esterne assumono una tonalità grigia.
Questa evoluzione può rappresentare una parte naturale della storia dell’arma e non deve necessariamente essere corretta.
La tartarugatura estetica
Alcune finiture moderne riproducono l’aspetto della tartarugatura attraverso procedimenti chimici o termici che agiscono principalmente sul colore.
Questi trattamenti possono essere applicati anche ad acciai che non richiedono cementazione superficiale. La funzione è prevalentemente estetica e non deve essere confusa con l’indurimento tradizionale.
La qualità visiva dipende dalla preparazione del metallo, dal processo e dalla protezione finale.
La tartarugatura chimica
La tartarugatura chimica utilizza sostanze capaci di produrre colorazioni irregolari sulla superficie. Può imitare alcune tonalità della tempra a cera persa o a carbone, ma non ne riproduce necessariamente la struttura metallurgica.
Il trattamento può risultare adatto quando un componente è già stato temprato con altri sistemi e richiede soltanto una finitura decorativa.
La denominazione commerciale deve quindi essere interpretata considerando se il produttore indica una vera cementazione oppure una semplice colorazione.
La cementazione in atmosfera controllata
Nella produzione moderna, l’arricchimento superficiale può essere ottenuto anche mediante forni con atmosfere controllate o processi gassosi.
Queste tecnologie permettono di regolare con precisione temperatura, composizione dell’atmosfera e profondità dello strato.
Non producono necessariamente le caratteristiche sfumature della tartarugatura tradizionale. Durezza e colore possono quindi essere ottenuti mediante fasi separate.
Tartarugatura e brunitura
La brunitura crea uno strato scuro di ossido sulla superficie dell’acciaio. Viene utilizzata principalmente per protezione e finitura estetica.
La tartarugatura tradizionale comprende invece una cementazione seguita da tempra e può modificare la durezza dello strato superficiale.
Anche l’aspetto è differente: la brunitura produce una colorazione relativamente uniforme, mentre la tartarugatura è caratterizzata da sfumature irregolari.
Tartarugatura e nitrurazione
La nitrurazione arricchisce la superficie dell’acciaio con azoto, creando uno strato duro e resistente all’usura. Può essere eseguita a temperature inferiori rispetto ad alcune cementazioni.
Il trattamento non produce normalmente le tipiche colorazioni della tartarugatura tradizionale.
Entrambi i processi possono aumentare la durezza superficiale, ma utilizzano principi metallurgici e cicli differenti.
Tartarugatura e tempra alla fiamma
La tempra alla fiamma riscalda localmente la superficie mediante un bruciatore e la raffredda rapidamente. Può indurire determinate zone di un acciaio dotato di sufficiente carbonio.
Non equivale alla cementazione a carbone, perché non crea necessariamente lo stesso arricchimento superficiale.
L’impiego della fiamma soltanto per generare colori può produrre surriscaldamenti e tensioni pericolose se non viene controllato.
La restaurazione delle armi
Ripetere la tartarugatura su una bascula storica è un intervento delicato. Il nuovo riscaldamento può deformare il componente, modificare trattamenti precedenti o alterare superfici già adattate.
Prima del restauro devono essere valutati:
- composizione dell’acciaio;
- stato strutturale;
- precedenti trattamenti;
- spessore delle pareti;
- presenza di saldature o riparazioni;
- valore storico e collezionistico;
- possibili deformazioni durante la tempra.
Una nuova finitura può ridurre l’originalità e il valore collezionistico dell’arma anche quando il risultato estetico appare gradevole.
La preparazione della superficie
Il metallo deve essere pulito e rifinito prima del trattamento. Segni profondi, corrosione e imperfezioni non vengono nascosti dalla tartarugatura.
Una lucidatura eccessivamente brillante può produrre un aspetto diverso da quello previsto e rimuovere spigoli, incisioni e marcature.
La preparazione deve rispettare lo stile dell’arma e conservare punzoni, numeri e dettagli originali.
La protezione finale
Dopo il trattamento, la superficie può ricevere olio, cera o una finitura trasparente protettiva. Il prodotto deve essere compatibile con il metallo e non alterare eccessivamente le tonalità.
Una protezione trasparente può rallentare l’usura cromatica, ma può modificare l’aspetto originale e richiede una preparazione perfettamente pulita.
Sulle armi tradizionali viene spesso preferita una manutenzione periodica delicata.
La manutenzione
Le superfici tartarugate devono essere pulite con materiali morbidi, evitando abrasivi, paste lucidanti e spazzole aggressive.
Dopo il contatto con pioggia, sudore o umidità è opportuno asciugare accuratamente il componente e applicare una protezione sottile.
L’arma non deve essere conservata a lungo in custodie umide o in materiali capaci di trattenere condensa.
Come riconoscerla
La tartarugatura tradizionale presenta normalmente sfumature irregolari, profonde e variabili. Non esiste però un semplice esame visivo capace di stabilire con certezza il metodo impiegato.
Colorazioni troppo ripetitive, superficiali o facilmente asportabili possono indicare un processo esclusivamente decorativo, ma la valutazione richiede esperienza e informazioni sul produttore.
Anche un’autentica tartarugatura può apparire diversa in funzione dell’acciaio e del ciclo utilizzato.
Lo sapevi che?
Le colorazioni della tartarugatura tradizionale sono in parte un effetto collaterale della cementazione e della tempra. La finalità originaria del trattamento non era decorare la bascula, ma ottenere una superficie dura mantenendo un nucleo relativamente tenace.
In sintesi
La tartarugatura tradizionale consiste nella cementazione superficiale di un acciaio seguita da tempra. Il processo crea uno strato esterno duro e può generare le caratteristiche sfumature azzurre, viola, brune e paglierine.
Nell’industria armiera viene associata soprattutto a bascule, castelli, cani e componenti delle batterie. Esistono anche trattamenti moderni che ne imitano i colori senza produrre lo stesso effetto metallurgico.
La superficie richiede una manutenzione delicata e non deve essere lucidata con prodotti abrasivi. Su un’arma storica, un eventuale rifacimento deve essere valutato attentamente per evitare deformazioni e perdita di originalità.































