


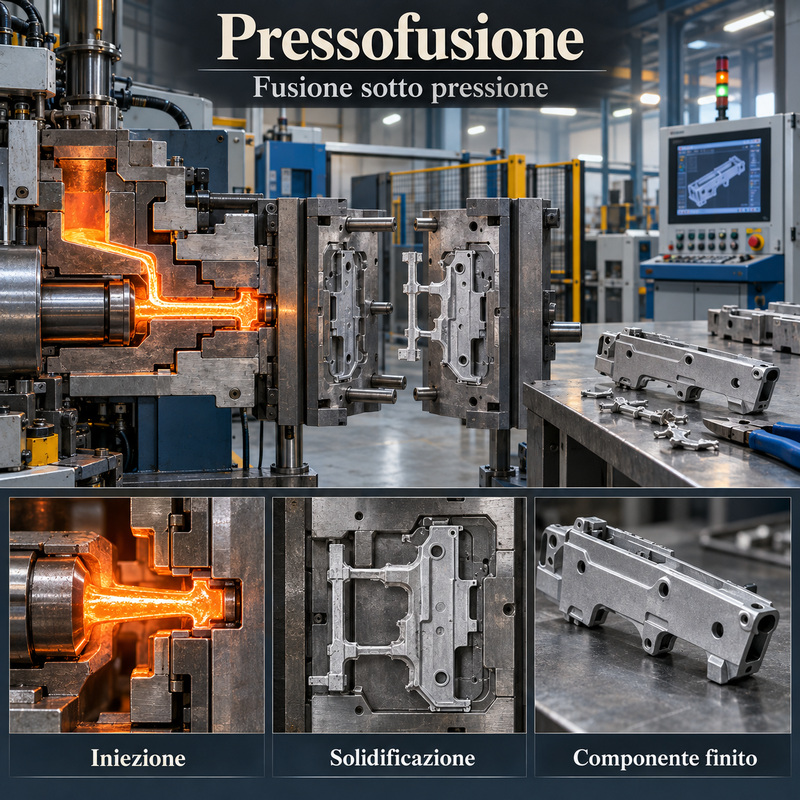
La pressofusione è un processo produttivo nel quale un metallo fuso viene iniettato ad alta pressione all’interno di uno stampo metallico. Dopo la solidificazione, lo stampo si apre e il componente viene estratto con una forma molto vicina a quella definitiva.
La tecnologia permette di realizzare rapidamente grandi quantità di pezzi con geometrie complesse, pareti relativamente sottili e buona uniformità dimensionale. Nel settore armiero viene utilizzata soprattutto per componenti non direttamente sottoposti alle massime pressioni dello sparo, come carcasse, accessori, leve, impugnature metalliche e particolari secondari.
Come funziona
Il metallo viene portato allo stato liquido e introdotto in una camera di iniezione. Un pistone lo spinge rapidamente all’interno dello stampo, dove occupa cavità, nervature e dettagli.
La pressione viene mantenuta durante la solidificazione per compensare il ritiro del materiale e migliorare la definizione del componente. Il ciclo comprende generalmente:
- preparazione e lubrificazione dello stampo;
- chiusura delle due metà;
- dosaggio del metallo fuso;
- iniezione ad alta velocità e pressione;
- solidificazione e raffreddamento;
- apertura dello stampo;
- espulsione del componente;
- tranciatura, sbavatura e finitura.
Lo stampo metallico
Lo stampo, chiamato anche matrice, è composto generalmente da due parti realizzate con acciai resistenti al calore e all’usura. Al suo interno viene ricavata la cavità che riproduce la forma del componente.
Può comprendere carrelli, spine e anime mobili per ottenere fori, sottosquadri e geometrie complesse. La progettazione deve anche prevedere canali di alimentazione, sfiati, punti di espulsione e circuiti di raffreddamento.
Pressione e velocità
Il metallo deve riempire lo stampo prima di solidificare. Per questo viene iniettato con velocità e pressione elevate, che permettono di riprodurre nervature sottili, scritte e dettagli superficiali.
Parametri non corretti possono intrappolare aria, provocare riempimenti incompleti o creare zone caratterizzate da diversa densità.
Pressocolata a camera calda
Nelle macchine a camera calda il sistema di iniezione è immerso direttamente nel metallo fuso. Il materiale viene trasferito rapidamente nello stampo, riducendo la durata del ciclo.
Il procedimento viene utilizzato soprattutto per leghe con temperature di fusione relativamente basse, come quelle di zinco. Non è adatto ai metalli che potrebbero danneggiare o dissolvere il sistema di iniezione immerso.
Pressocolata a camera fredda
Nelle macchine a camera fredda il metallo viene fuso in un impianto separato e trasferito nella camera di iniezione per ogni ciclo. Un pistone lo spinge quindi nello stampo.
Questo sistema è impiegato soprattutto per leghe di alluminio, magnesio e altri materiali che richiedono temperature più elevate o non sono compatibili con la camera calda.
Le leghe di alluminio
L’alluminio pressofuso permette di ottenere componenti leggeri, resistenti alla corrosione e dotati di buona rigidità. È utilizzato in numerosi settori meccanici e può trovare applicazione nelle parti armieristiche non sottoposte direttamente alle pressioni più elevate.
Le proprietà dipendono dalla specifica lega, dal progetto e dalla qualità della fusione. Un componente pressofuso non possiede automaticamente le stesse caratteristiche di uno ricavato dal pieno o forgiato.
Le leghe di zinco
Le leghe di zinco, spesso indicate con nomi commerciali appartenenti alla famiglia Zamak, presentano un’eccellente capacità di riempire dettagli e produrre superfici regolari.
Sono adatte a comandi, leve, accessori e componenti secondari, ma possiedono peso, resistenza e comportamento termico differenti rispetto all’alluminio e all’acciaio.
Le leghe di magnesio
Il magnesio consente di ottenere componenti particolarmente leggeri. Richiede però impianti e procedure specifiche a causa della sua reattività allo stato fuso.
La scelta deve considerare resistenza meccanica, corrosione, finiture protettive e condizioni ambientali previste durante l’utilizzo.
Riempimento dello stampo
Il percorso seguito dal metallo è determinato dai canali e dai punti di ingresso. Il flusso deve raggiungere ogni zona senza generare turbolenze eccessive o inglobare grandi quantità d’aria.
La simulazione digitale permette di prevedere movimento del materiale, solidificazione e possibili difetti prima della costruzione definitiva dello stampo.
Raffreddamento e solidificazione
Lo stampo sottrae rapidamente calore al metallo, che solidifica in pochi secondi. Circuiti interni possono regolare la temperatura e mantenere il ciclo produttivo stabile.
Un raffreddamento non uniforme può causare ritiri, tensioni, deformazioni e differenze nella struttura del componente.
Espulsione del componente
Dopo la solidificazione, lo stampo si apre e una serie di estrattori spinge fuori il pezzo. La posizione dei perni deve essere scelta per evitare deformazioni e segni su superfici importanti.
Il componente viene estratto insieme a canali di colata, attacchi e sottili eccedenze che dovranno essere rimossi.
Tranciatura e sbavatura
Dopo l’estrazione vengono eliminati canali, materozze e bave. La lavorazione può essere eseguita mediante stampi di tranciatura, utensili CNC, spazzole o burattatura.
La finitura deve preservare dimensioni, spigoli e superfici funzionali. Le zone di attacco dei canali possono richiedere ulteriori lavorazioni.
Lavorazioni successive
La pressofusione permette di ottenere forme vicine a quelle definitive, ma alcune superfici richiedono comunque fresatura, alesatura, filettatura o rettifica.
Vengono lavorate soprattutto:
- sedi di perni e cuscinetti;
- fori calibrati;
- filettature;
- guide di scorrimento;
- piani di accoppiamento;
- superfici soggette a tolleranze ristrette.
Finiture superficiali
I componenti pressofusi possono essere sabbiati, levigati, lucidati, verniciati o sottoposti a trattamenti di conversione. La scelta dipende dalla lega utilizzata.
L’alluminio può ricevere anodizzazione o rivestimenti protettivi, mentre le leghe di zinco possono essere verniciate, nichelate o cromate dopo un’adeguata preparazione.
Impiego nelle armi
La pressofusione può essere utilizzata per realizzare:
- carcasse di armi ad aria compressa o repliche;
- parti di accessori e strumenti ottici;
- leve e comandi;
- ponticelli e impugnature metalliche;
- fondelli e parti di caricatori;
- supporti e gusci protettivi;
- componenti estetici o secondari;
- parti non direttamente soggette alla pressione di camera.
Componenti strutturali
L’idoneità della pressofusione per una parte strutturale dipende da materiale, geometria, qualità produttiva e sollecitazioni previste. Non è corretto considerare tutti i componenti pressofusi deboli, ma neppure equipararli automaticamente a quelli forgiati.
Per le parti che contengono direttamente la pressione dello sparo sono necessari specifici calcoli, prove e certificazioni. La scelta del processo spetta al progettista e al produttore.
Porosità da gas
Il rapido riempimento dello stampo può intrappolare aria o gas all’interno del metallo. Si formano così piccole cavità chiamate porosità.
Il difetto può ridurre resistenza, tenuta e qualità superficiale. Può inoltre diventare visibile durante successive lavorazioni meccaniche.
Porosità da ritiro
Durante la solidificazione il metallo diminuisce di volume. Se una zona non viene alimentata correttamente, può formarsi una cavità interna da ritiro.
La posizione dei canali, la pressione mantenuta e il controllo termico dello stampo contribuiscono a limitare il fenomeno.
Riempimento incompleto
Se il metallo solidifica prima di aver occupato tutta la cavità, il pezzo presenta parti mancanti, bordi non definiti o pareti incomplete. Il difetto può dipendere da temperatura, velocità, pressione o dimensione dei canali.
Un componente incompleto viene normalmente scartato e il processo deve essere corretto.
Giunti freddi
Quando due fronti di metallo parzialmente solidificati si incontrano senza fondersi correttamente, si forma un giunto freddo. La superficie può mostrare una linea, ma il difetto può estendersi anche all’interno.
Questa discontinuità riduce la resistenza locale e deve essere distinta da un semplice segno estetico.
Cricche e deformazioni
Tensioni termiche, estrazione prematura e geometrie sfavorevoli possono produrre cricche o deformazioni. Pareti molto differenti per spessore generano velocità di raffreddamento non uniformi.
Raccordi corretti, spessori equilibrati e angoli di sformo adeguati migliorano la qualità del componente.
Controlli di qualità
I componenti pressofusi possono essere sottoposti a:
- controllo visivo e dimensionale;
- radiografia industriale;
- tomografia computerizzata;
- liquidi penetranti;
- prove di durezza;
- analisi metallografiche;
- prove di trazione e fatica;
- controlli di tenuta.
Il tipo di verifica dipende dalla funzione e dal livello di sicurezza richiesto.
Pressofusione e microfusione
Nella microfusione il metallo viene colato all’interno di uno stampo ceramico ottenuto da un modello in cera. Il processo permette di lavorare anche acciai e leghe ad alte prestazioni.
La pressofusione utilizza invece stampi metallici permanenti e iniezione ad alta pressione. È generalmente più rapida e conveniente per grandi quantità di componenti in leghe non ferrose.
Pressofusione e forgiatura
La forgiatura deforma il metallo allo stato solido mediante pressione o urti, orientandone la struttura. Può produrre componenti con eccellenti proprietà meccaniche.
La pressofusione offre una maggiore libertà geometrica e richiede meno asportazione di materiale, ma può presentare porosità e una struttura meno favorevole alle sollecitazioni più severe.
Pressofusione e lavorazione CNC
La lavorazione CNC asporta materiale da un blocco pieno e permette di ottenere tolleranze molto ristrette. Produce però trucioli e richiede tempi macchina superiori per geometrie complesse.
La pressofusione è più conveniente nella produzione di grandi quantità, dopo aver sostenuto il costo iniziale dello stampo. Le due tecnologie vengono spesso combinate.
Vantaggi principali
- elevata velocità produttiva;
- buona ripetibilità dimensionale;
- possibilità di realizzare forme complesse;
- pareti relativamente sottili;
- buona qualità superficiale;
- riduzione delle lavorazioni successive;
- integrazione di nervature, sedi e dettagli;
- costo unitario contenuto nelle grandi serie.
Limiti del processo
- elevato costo iniziale dello stampo;
- convenienza ridotta per piccole quantità;
- possibile formazione di porosità;
- limitazioni nella scelta delle leghe;
- difficoltà nel modificare il progetto dopo la costruzione dello stampo;
- proprietà meccaniche dipendenti dalla qualità del processo;
- necessità di lavorazioni successive sulle superfici di precisione.
Una tecnologia per grandi serie
La pressofusione consente di ottenere rapidamente componenti complessi e uniformi, riducendo lavorazioni e sprechi di materiale. Esprime i suoi principali vantaggi quando il numero di pezzi giustifica la realizzazione di uno stampo dedicato.
Nel settore armiero viene utilizzata dove ripetibilità, leggerezza e produttività risultano più importanti delle prestazioni richieste alle parti maggiormente sollecitate.






























