


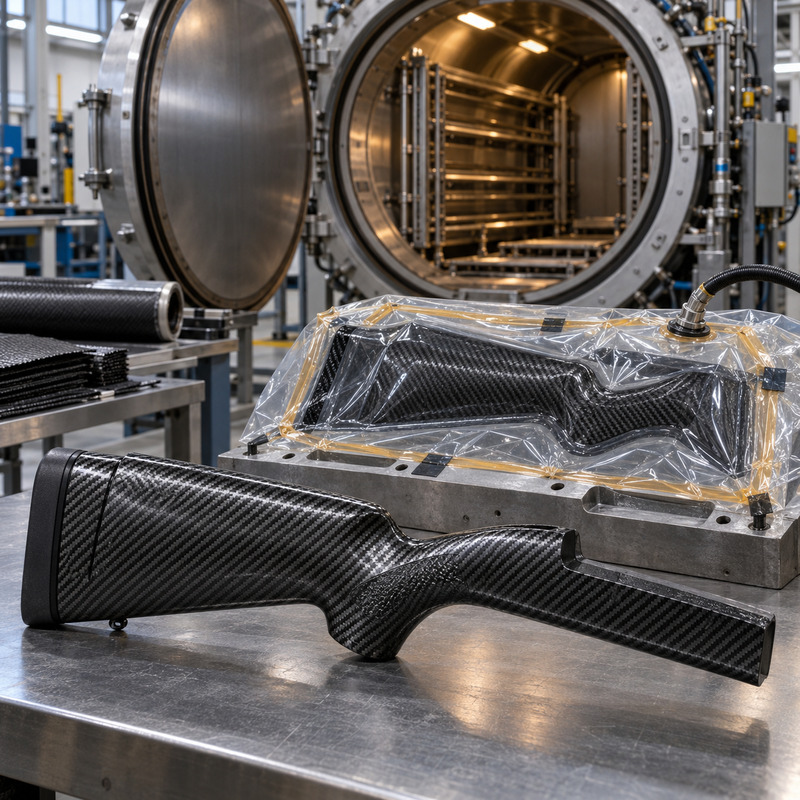
Con l’espressione carbonio in autoclave si indicano comunemente i componenti in materiale composito costituiti da fibre di carbonio e resina polimerica, consolidati mediante un ciclo controllato di temperatura, vuoto e pressione all’interno di un’autoclave industriale.
L’autoclave non identifica quindi una particolare fibra di carbonio, ma il sistema utilizzato per trasformare gli strati di materiale composito in un componente rigido e strutturalmente efficiente. Il processo consente di ottenere laminati compatti, con una distribuzione uniforme della resina e una quantità molto ridotta di vuoti interni.
Nel settore armiero questa tecnologia viene impiegata soprattutto per produrre calciature, astine, chassis rivestiti, canne con manicotto composito e altri componenti leggeri destinati a carabine da caccia e da tiro.
Che cos’è un materiale composito in fibra di carbonio
Un componente comunemente chiamato “in carbonio” è formato in realtà da due elementi principali:
- fibre di carbonio: sopportano gran parte delle sollecitazioni e conferiscono resistenza e rigidità;
- matrice polimerica: generalmente una resina termoindurente, mantiene le fibre nella posizione prevista, trasferisce i carichi e protegge il rinforzo.
Le proprietà finali non dipendono soltanto dalla quantità di fibra presente. Sono determinanti anche il tipo di fibra, la resina, l’orientamento degli strati, la pressione di consolidamento, il ciclo termico e la qualità della lavorazione.
Il carbonio non si comporta come un metallo omogeneo. È un materiale anisotropo: resistenza e rigidità cambiano a seconda della direzione nella quale sono disposte le fibre.
Che cos’è l’autoclave per compositi
L’autoclave per materiali compositi è una grande camera pressurizzata dotata di sistemi per controllare temperatura, pressione e durata del ciclo. Non deve essere confusa con la comune autoclave utilizzata per la sterilizzazione medica.
Il componente viene inserito nella camera all’interno di un sacco a vuoto. Durante il ciclo, il vuoto contribuisce a eliminare l’aria e i prodotti volatili presenti tra gli strati, mentre la pressione esterna comprime il laminato contro lo stampo. Contemporaneamente, il calore porta la resina alla temperatura necessaria per il suo indurimento.
I valori di temperatura e pressione non sono universali. Dipendono dal sistema fibra-resina, dallo spessore del laminato e dalle indicazioni del produttore del preimpregnato. Molti materiali vengono lavorati a temperature comprese indicativamente tra 80 e 180 °C, ma esistono cicli differenti.
Il materiale preimpregnato
La produzione in autoclave utilizza spesso tessuti o nastri preimpregnati, chiamati anche prepreg. In questi materiali la resina è già distribuita sulle fibre dal produttore secondo una percentuale controllata.
Il prepreg offre diversi vantaggi:
- rapporto fibra-resina più uniforme;
- minore variabilità tra un componente e l’altro;
- possibilità di controllare con precisione l’orientamento delle fibre;
- riduzione degli eccessi di resina;
- migliore qualità del laminato;
- superficie più regolare dopo la polimerizzazione.
Molti preimpregnati devono essere conservati a bassa temperatura per rallentare le reazioni della resina. Prima della lavorazione vengono riportati gradualmente alle condizioni previste dal ciclo produttivo.
Come si realizza un componente in carbonio in autoclave
Progettazione del laminato
Prima della produzione viene definita la sequenza degli strati, chiamata lay-up. Ogni strato può avere fibre orientate in una direzione differente per sopportare trazione, compressione, torsione e flessione.
Un componente progettato correttamente può combinare fibre longitudinali, trasversali e diagonali. Aumentare semplicemente il numero degli strati non garantisce il miglior risultato: posizione e orientamento sono importanti quanto lo spessore complessivo.
Preparazione dello stampo
Lo stampo determina forma, dimensioni e qualità superficiale del componente. Deve essere rigido, stabile alla temperatura di lavorazione e trattato con un prodotto distaccante che permetta di rimuovere il pezzo dopo l’indurimento.
Posizionamento degli strati
I fogli di prepreg vengono tagliati e collocati nello stampo seguendo la sequenza progettata. Durante questa fase devono essere evitati pieghe, contaminazioni, fibre disallineate e sacche d’aria.
Nelle geometrie complesse possono essere previste operazioni intermedie di compattazione sotto vuoto, utili per far aderire progressivamente gli strati allo stampo.
Applicazione del sacco a vuoto
Sopra il laminato vengono collocati materiali ausiliari, scelti in funzione del ciclo produttivo:
- tessuto distaccante;
- film separatore;
- materiale drenante o assorbente;
- tessuto traspirante;
- sacco resistente alla temperatura;
- sigillante per garantire la tenuta del sistema.
Una pompa estrae l’aria dal sacco e mantiene il vuoto durante le fasi previste. Prima di inserire il pezzo nell’autoclave viene normalmente verificata la tenuta del sistema.
Ciclo in autoclave
Il componente viene sottoposto a una sequenza programmata di riscaldamento, mantenimento e raffreddamento. La pressione esercitata nella camera comprime il laminato, mentre il vuoto continua a favorire l’eliminazione dell’aria intrappolata.
Durante il riscaldamento la resina diventa temporaneamente più fluida, impregna le fibre e successivamente polimerizza formando una struttura rigida. Velocità di riscaldamento, pressione, temperatura massima e tempo di permanenza devono essere controllati con precisione.
Raffreddamento e finitura
Dopo l’indurimento il componente viene raffreddato secondo il ciclo previsto e rimosso dallo stampo. Seguono rifilatura, foratura, fresatura delle sedi, applicazione degli inserti e finitura superficiale.
La polvere prodotta durante la lavorazione del carbonio è fine, abrasiva ed elettricamente conduttiva. Le operazioni devono quindi essere eseguite con aspirazione, protezioni individuali e attrezzature adeguate.
Perché pressione e vuoto sono importanti
Il vuoto e la pressione svolgono funzioni complementari. Il vuoto elimina gran parte dell’aria contenuta nel sacco e aiuta a estrarre i gas prodotti durante il ciclo. La pressione dell’autoclave comprime invece gli strati, migliora l’adesione allo stampo e riduce il volume dei vuoti residui.
Un laminato ben consolidato presenta generalmente:
- bassa porosità interna;
- buona adesione tra gli strati;
- distribuzione uniforme della resina;
- spessore controllato;
- superficie regolare;
- caratteristiche più ripetibili.
La sola presenza di un ciclo in autoclave, tuttavia, non garantisce automaticamente un componente di qualità. Un errore nella progettazione, nel posizionamento delle fibre o nel ciclo termico può compromettere il risultato.
Fibre unidirezionali e tessuti intrecciati
Le fibre di carbonio possono essere utilizzate sotto forma di tessuti o nastri unidirezionali.
Fibre unidirezionali
Nei nastri unidirezionali quasi tutte le fibre sono disposte nella stessa direzione. Questa configurazione permette di ottenere elevata rigidità e resistenza lungo l’asse delle fibre, ma richiede la sovrapposizione di strati orientati diversamente per sopportare carichi multidirezionali.
Tessuti intrecciati
I tessuti presentano fibre intrecciate secondo schemi differenti. Offrono una maggiore facilità di adattamento alle superfici curve e producono il caratteristico disegno estetico associato al carbonio.
La trama visibile all’esterno non permette però di conoscere la struttura completa del pezzo. Sotto lo strato estetico possono essere presenti fibre unidirezionali, rinforzi localizzati, anime alleggerite o inserti metallici.
Calciature in carbonio in autoclave
Le calciature in fibra di carbonio permettono di ridurre il peso della carabina mantenendo una buona rigidità. Sono particolarmente apprezzate nella caccia in montagna e negli impieghi che richiedono lunghi spostamenti.
Una calciatura composita può essere costruita come struttura cava, come guscio con rinforzi interni oppure intorno a un’anima leggera. Le zone di contatto con l’azione, le viti e il calciolo richiedono inserti e rinforzi progettati per distribuire correttamente i carichi.
I principali vantaggi sono:
- peso contenuto;
- elevata rigidità;
- ridotta sensibilità all’umidità rispetto al legno;
- stabilità geometrica;
- possibilità di orientare i rinforzi nelle zone maggiormente sollecitate;
- buona resistenza agli agenti atmosferici;
- ampia libertà nella progettazione delle forme.
La leggerezza può però aumentare il rinculo percepito. Il comportamento dell’arma dipende anche dalla distribuzione delle masse, dalla forma del calcio e dal tipo di calciolo utilizzato.
Canne rivestite in fibra di carbonio
Alcune carabine utilizzano canne composte da un’anima interna in acciaio avvolta o rivestita con fibre di carbonio. L’acciaio forma la camera, l’anima e la rigatura, mentre il materiale composito contribuisce alla rigidità e alla gestione del peso.
Il termine “canna in carbonio” è quindi una semplificazione: le superfici direttamente attraversate dal proiettile e sottoposte alla pressione dei gas rimangono generalmente metalliche.
Il comportamento termico dipende dal progetto. La fibra di carbonio può avere un’elevata conducibilità lungo la propria direzione, mentre la resina e l’orientamento del laminato influenzano la diffusione del calore. Non è corretto affermare che tutte le canne rivestite in carbonio si raffreddino necessariamente più rapidamente di quelle in acc accia. Prestazioni e distribuzione termica devono essere valutate sul singolo prodotto.
Carbonio in autoclave e carbonio stampato
Non tutti i componenti con aspetto simile al carbonio sono realizzati nello stesso modo. È possibile incontrare:
- laminati in prepreg polimerizzati in autoclave;
- laminati consolidati nel solo sacco a vuoto;
- componenti prodotti per infusione di resina;
- materiali stampati a compressione con fibre corte;
- polimeri caricati con particelle o fibre di carbonio;
- parti semplicemente rivestite con un tessuto estetico;
- superfici decorate con una pellicola che imita la trama del carbonio.
Questi materiali possono avere proprietà molto differenti. Una superficie con trama visibile non dimostra da sola che il componente sia strutturale, realizzato in fibra continua o prodotto in autoclave.
Carbonio e vetroresina
La fibra di vetro ha un costo inferiore, una buona resistenza agli urti e non conduce elettricità. A parità di configurazione, la fibra di carbonio permette generalmente di ottenere una maggiore rigidità con massa contenuta.
Nelle calciature possono essere utilizzate anche strutture ibride, nelle quali carbonio e vetro sono combinati per bilanciare costo, rigidità, comportamento agli urti e facilità produttiva.
Carbonio e alluminio
Il carbonio offre un’elevata rigidità specifica e consente di realizzare forme cave molto leggere. L’alluminio, invece, è più semplice da lavorare, presenta un comportamento maggiormente prevedibile e permette di realizzare filettature e sedi meccaniche direttamente nel materiale.
Quando fibra di carbonio e alluminio sono posti a contatto in presenza di umidità può verificarsi corrosione galvanica. Per questo motivo vengono adottati rivestimenti protettivi, strati isolanti, sigillanti o inserti progettati per separare elettricamente i materiali.
Resistenza agli urti e danneggiamenti
Il carbonio può essere molto resistente lungo le direzioni previste dal progetto, ma non è indistruttibile. Un urto concentrato può danneggiare la matrice o separare gli strati senza produrre una deformazione evidente come quella che si osserverebbe su un metallo.
I principali difetti possibili comprendono:
- delaminazione: separazione tra gli strati;
- cricche della matrice: fessure nella resina;
- rottura delle fibre: perdita della continuità del rinforzo;
- distacco degli inserti: cedimento tra composito e parte metallica;
- porosità: presenza di vuoti nel laminato;
- schiacciamento dell’anima: possibile nelle strutture cave o sandwich.
Rumori anomali, zone ammorbidite, rigonfiamenti, crepe o variazioni del suono prodotto da una leggera percussione possono indicare un danno. Un componente strutturale sospetto deve essere controllato dal produttore o da un tecnico specializzato.
Controlli di qualità
I componenti più critici possono essere sottoposti a controlli visivi, dimensionali e non distruttivi. In ambito industriale vengono utilizzati metodi come ultrasuoni, termografia e radiografia per individuare vuoti, delaminazioni e inclusioni interne.
La qualità produttiva dipende anche dal controllo di:
- temperatura di conservazione dei prepreg;
- tempo trascorso fuori dal congelatore;
- pulizia degli strati;
- orientamento delle fibre;
- tenuta del sacco a vuoto;
- andamento reale di temperatura e pressione;
- corretta polimerizzazione della resina.
Finitura e manutenzione
Il componente può essere lasciato con trama visibile oppure verniciato. Una finitura trasparente protegge la resina dall’esposizione ai raggi ultravioletti, mentre una verniciatura coprente può migliorare la mimetizzazione e proteggere ulteriormente la superficie.
Per la manutenzione è opportuno utilizzare panni morbidi e detergenti compatibili con la finitura. Devono essere evitati solventi aggressivi, abrasivi e fonti di calore intenso.
Dopo un urto importante è consigliabile controllare attentamente la zona, soprattutto vicino a viti, attacchi per la cinghia, inserti, bedding e altri punti nei quali le sollecitazioni sono concentrate.
Vantaggi del carbonio in autoclave
- elevato rapporto tra rigidità e peso;
- possibilità di orientare le fibre in funzione dei carichi;
- bassa porosità se il processo è eseguito correttamente;
- buona ripetibilità produttiva;
- stabilità rispetto alle variazioni di umidità;
- possibilità di realizzare strutture cave e geometrie complesse;
- riduzione del peso di calciature e componenti;
- elevato valore tecnico ed estetico.
Limiti del carbonio in autoclave
- costo elevato di materiali, stampi e attrezzature;
- processo produttivo complesso;
- necessità di personale specializzato;
- comportamento fortemente dipendente dall’orientamento delle fibre;
- possibilità di danni interni poco visibili;
- riparazioni più difficili rispetto a quelle di alcuni materiali tradizionali;
- necessità di inserti nelle zone filettate o sottoposte a carichi concentrati;
- possibile corrosione galvanica a contatto con alcuni metalli;
- riciclo più complesso rispetto ai materiali metallici.
Considerazioni finali
Il carbonio in autoclave rappresenta una delle tecnologie più avanzate per la produzione di componenti armieri leggeri e rigidi. I suoi vantaggi derivano non soltanto dalla fibra utilizzata, ma dall’intero processo: progettazione del laminato, qualità del prepreg, orientamento degli strati, applicazione del vuoto e controllo del ciclo di polimerizzazione.
Una trama esteticamente perfetta non è sufficiente per valutare la qualità di un componente. Le prestazioni reali dipendono soprattutto dalla struttura nascosta sotto la superficie. Quando progettato e prodotto correttamente, il composito in fibra di carbonio può offrire un’eccellente combinazione di leggerezza, rigidità, stabilità e resistenza ambientale, particolarmente vantaggiosa nelle carabine da caccia destinate a essere trasportate a lungo.































