


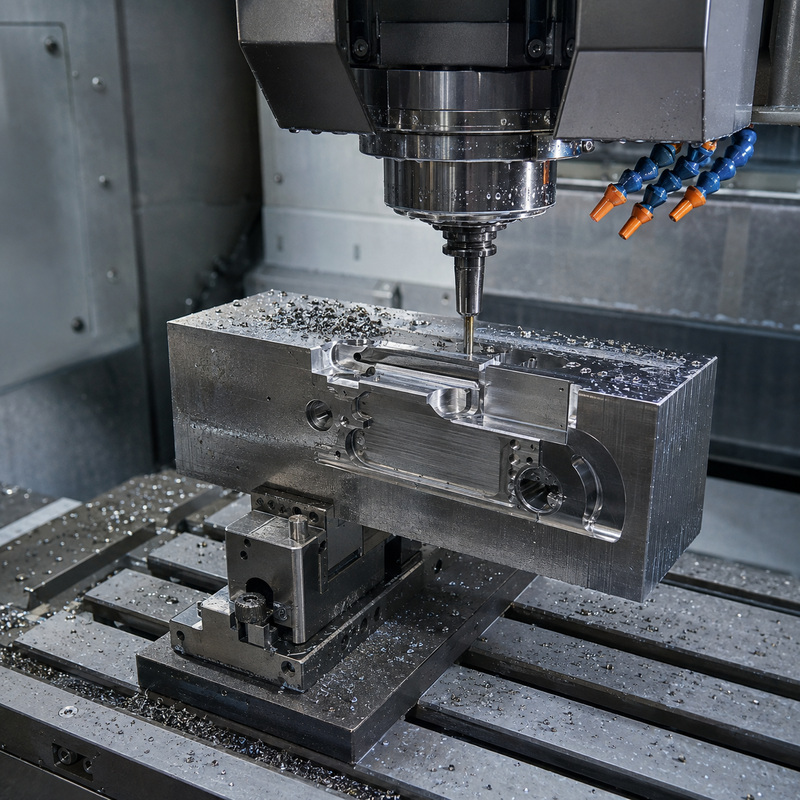
La lavorazione dal pieno è un processo produttivo mediante il quale un componente viene ricavato per asportazione di materiale partendo da un blocco massiccio di acciaio, lega leggera o altro materiale metallico. Nel settore armiero questa tecnica viene impiegata soprattutto per realizzare bascules, azioni, castelli, otturatori, carrelli, monoblocchi e altri elementi strutturali che richiedono elevata precisione dimensionale, resistenza meccanica e perfetto accoppiamento.
L’espressione “ricavato dal pieno” indica quindi che il pezzo non nasce attraverso stampaggio, pressofusione o assemblaggio di più parti, ma viene progressivamente scolpito all’interno di una massa compatta mediante fresatura, tornitura, foratura, rettifica ed elettroerosione.
Come avviene la lavorazione dal pieno
Il processo parte normalmente da una barra, una billetta o un blocco metallico preventivamente selezionato in base alle caratteristiche richieste. Il materiale viene sottoposto a diverse lavorazioni meccaniche fino a raggiungere la geometria definitiva del componente.
Le principali fasi della lavorazione dal pieno possono comprendere:
- taglio del grezzo nelle dimensioni necessarie alla produzione;
- sgrossatura, durante la quale viene eliminata rapidamente una grande quantità di materiale;
- fresatura CNC delle superfici esterne e delle cavità interne;
- tornitura delle parti cilindriche o assialsimmetriche;
- foratura e alesatura delle sedi destinate a perni, viti e organi meccanici;
- elettroerosione per ottenere profili interni complessi, spigoli precisi e cavità difficilmente raggiungibili con utensili convenzionali;
- trattamenti termici per aumentare durezza, tenacità e resistenza all’usura;
- rettifica e finitura delle superfici funzionali;
- controllo dimensionale mediante strumenti tradizionali o sistemi di misura tridimensionali.
Al termine del ciclo produttivo, il componente può essere sottoposto a lucidatura, brunitura, cromatura, nitrurazione, anodizzazione, Cerakote o ad altri trattamenti protettivi e decorativi.
Le macchine CNC nella moderna produzione armiera
La diffusione dei centri di lavoro a controllo numerico CNC ha trasformato profondamente la lavorazione dal pieno. Le moderne macchine a quattro o cinque assi possono operare contemporaneamente su più superfici, riducendo il numero di riposizionamenti del pezzo e mantenendo tolleranze estremamente ristrette.
Il programma di lavorazione viene sviluppato partendo da un modello tridimensionale realizzato con software CAD. Attraverso sistemi CAM, la geometria viene tradotta nei percorsi che gli utensili dovranno seguire per asportare progressivamente il materiale.
Questa tecnologia permette di ottenere componenti molto complessi con una notevole ripetibilità. La precisione della macchina, tuttavia, non elimina la necessità delle operazioni manuali: nelle armi di qualità superiore rimangono fondamentali il controllo, l’aggiustaggio e la finitura eseguiti dall’armaiolo.
La lavorazione dal pieno della bascula
La bascula è uno dei componenti nei quali la lavorazione dal pieno assume maggiore rilevanza. Nei fucili basculanti ospita i meccanismi di scatto, partecipa alla chiusura dell’arma e deve sopportare le sollecitazioni generate allo sparo.
Per produrre una bascula dal pieno si parte generalmente da un blocco di acciaio legato ad alta resistenza o, nelle armi particolarmente leggere, da una billetta di lega di alluminio ad alta resistenza, comunemente indicata nel settore come Ergal. In quest’ultimo caso possono essere applicati inserti o rinforzi in acciaio nelle zone maggiormente sollecitate.
Dal blocco iniziale vengono ricavate le superfici esterne, le sedi dei perni, i piani di appoggio, gli alloggiamenti delle chiusure e le cavità destinate ai meccanismi interni. La quantità di materiale eliminata può essere considerevole e, in alcuni casi, il peso del componente finito rappresenta soltanto una parte di quello del grezzo originario.
Nelle doppiette, nei sovrapposti e negli express di alta gamma, la lavorazione meccanica è spesso seguita da una lunga fase di aggiustaggio manuale. L’armaiolo verifica il contatto tra bascula, monoblocco, ramponi, perni e chiusure, intervenendo sulle superfici fino a ottenere un accoppiamento preciso e uniforme.
Azioni e castelli delle carabine ricavati dal pieno
Nelle carabine a otturatore girevole-scorrevole, l’azione o castello può essere ricavata da una barra di acciaio legato o di acciaio inossidabile. Le lavorazioni comprendono la realizzazione del canale dell’otturatore, della finestra di espulsione, della sede della canna, delle superfici di chiusura e degli attacchi per il sistema di scatto e il calcio.
Particolare attenzione viene riservata alle superfici sulle quali appoggiano i tenoni dell’otturatore. La loro geometria influenza la distribuzione delle pressioni, la sicurezza dell’arma e la ripetibilità del posizionamento dell’otturatore dopo ogni ciclo di caricamento.
Nelle azioni destinate al tiro di precisione, la lavorazione dal pieno consente inoltre di integrare direttamente nel castello elementi come la slitta per l’ottica, il recoil lug o specifici sistemi di irrigidimento, riducendo il numero dei componenti separati.
Otturatori, carrelli e piccoli componenti
La lavorazione dal pieno viene utilizzata anche per otturatori, carrelli di pistole semiautomatiche, guardamani metallici, ponticelli, leve, grilletti e altri componenti. In questi casi la scelta del materiale e del ciclo produttivo dipende dalle sollecitazioni alle quali il pezzo sarà sottoposto.
Un otturatore ricavato dal pieno può essere prodotto da un’unica barra di acciaio oppure essere costruito con una testa separata, successivamente collegata al corpo. La prima soluzione riduce il numero degli elementi assemblati, mentre la seconda può facilitare la produzione, i trattamenti differenziati e l’eventuale sostituzione di alcune parti.
Nei carrelli delle pistole, la fresatura CNC permette di realizzare guide, sedi interne, finestre di espulsione, intagli di presa e predisposizioni per punti rossi mantenendo un’elevata precisione geometrica.
I materiali utilizzati
La scelta del materiale è determinata dalla funzione del componente, dal livello delle sollecitazioni e dal peso finale desiderato. Tra i materiali più frequentemente impiegati nella lavorazione dal pieno troviamo:
- acciai al carbonio e acciai legati, utilizzati per bascules, azioni, otturatori e chiusure;
- acciai inossidabili, apprezzati per la resistenza alla corrosione e agli agenti atmosferici;
- leghe di alluminio ad alta resistenza, impiegate per alleggerire bascules, castelli, chassis e componenti accessori;
- leghe di titanio, utilizzate in applicazioni specialistiche nelle quali sono richiesti peso contenuto, resistenza e durata;
- ottone e bronzo, destinati soprattutto a particolari storici, decorativi o a specifici componenti meccanici.
Non è sufficiente che un materiale sia genericamente definito “acciaio” o “alluminio”. La qualità del risultato dipende dalla lega scelta, dalla struttura del grezzo, dai trattamenti termici e dalla corretta progettazione del componente.
Lavorazione dal pieno, forgiatura e fusione: le differenze
La dicitura “dal pieno” non deve essere confusa con il tipo di grezzo dal quale inizia il processo. Un componente può essere fresato partendo da una billetta laminata, ma anche da un grezzo precedentemente forgiato. In entrambi i casi, la geometria finale viene ottenuta attraverso l’asportazione di materiale.
Con la forgiatura, il metallo viene deformato mediante pressione o battitura, orientandone la struttura secondo la forma del pezzo. Questo procedimento può offrire eccellenti caratteristiche meccaniche, soprattutto quando il flusso delle fibre viene correttamente progettato.
Con la fusione, invece, il metallo viene portato allo stato liquido e colato all’interno di uno stampo. Le moderne tecniche di microfusione possono produrre componenti di buona qualità e geometrie molto vicine a quelle definitive, riducendo tempi di lavorazione e quantità di materiale asportato.
La lavorazione dal pieno non è quindi automaticamente superiore a ogni altro sistema produttivo. La qualità finale dipende dalla corretta combinazione tra materiale, progetto, processo, trattamenti e controlli. Un componente forgiato e correttamente lavorato può offrire prestazioni eccellenti, così come una microfusione ben progettata può risultare perfettamente adeguata alla funzione prevista.
I vantaggi della lavorazione dal pieno
Nel settore armiero, i principali vantaggi di questa tecnologia sono:
- elevata precisione dimensionale e ripetibilità produttiva;
- possibilità di ottenere geometrie complesse e superfici perfettamente definite;
- ottimo controllo degli accoppiamenti tra le parti;
- assenza di linee di saldatura o giunzioni nel corpo principale del componente;
- possibilità di modificare il progetto intervenendo sul programma CNC senza realizzare nuovi stampi complessi;
- grande flessibilità nella produzione di serie limitate e armi personalizzate;
- possibilità di lasciare materiale supplementare nelle zone maggiormente sollecitate;
- elevato livello di finitura, particolarmente importante nelle armi di pregio.
Limiti e costi del processo
La lavorazione dal pieno presenta anche alcuni svantaggi. Richiede macchine costose, utensili specifici, programmi accurati e tempi di lavorazione che possono essere considerevoli. Inoltre, una parte importante del materiale iniziale viene trasformata in truciolo.
Durante la fresatura occorre controllare temperature, vibrazioni, usura degli utensili e tensioni residue. Un’asportazione non equilibrata può provocare deformazioni del pezzo, specialmente quando si realizzano pareti sottili o cavità profonde.
Il costo dipende quindi non soltanto dal valore del materiale, ma anche dal numero di piazzamenti, dalle ore macchina, dalla complessità geometrica, dai trattamenti successivi e dalla quantità di lavoro manuale necessaria per la finitura.
“Ricavato dal pieno” è sempre sinonimo di maggiore qualità?
Nel linguaggio commerciale l’espressione “ricavato dal pieno” viene spesso utilizzata come indicatore di prestigio. La definizione, da sola, non garantisce tuttavia che il componente sia superiore.
Un pezzo ottenuto da un materiale non adatto, lavorato con tolleranze imprecise o sottoposto a trattamenti termici scorretti può risultare inferiore a un componente forgiato o microfuso di elevata qualità. Per valutare correttamente un’arma bisogna considerare l’intero processo produttivo e non soltanto il metodo utilizzato per dare forma al metallo.
La lavorazione dal pieno esprime il proprio massimo valore quando viene associata a un progetto corretto, a materiali certificati, a macchine precise, a controlli rigorosi e, nelle armi di pregio, alla competenza dell’armaiolo incaricato dell’aggiustaggio finale.
Lavorazione industriale e intervento dell’armaiolo
Le moderne tecnologie CNC consentono di raggiungere livelli di precisione un tempo difficilmente immaginabili, ma la qualità di un’arma non dipende esclusivamente dalla macchina. Nei prodotti industriali avanzati, la precisione del processo permette di ottenere componenti intercambiabili e assemblaggi molto regolari.
Nelle armi artigianali e di alta gamma, invece, la lavorazione dal pieno rappresenta spesso il punto di partenza per successive operazioni manuali. L’armaiolo controlla i contatti, elimina minime imperfezioni, regola le chiusure e prepara le superfici per incisioni e finiture.
La combinazione tra tecnologia digitale e sapere artigianale consente di realizzare componenti meccanicamente efficienti, esteticamente raffinati e destinati a conservare nel tempo precisione e funzionalità.
Conclusioni
La lavorazione dal pieno applicata alle armi è una delle tecniche più importanti della moderna produzione armiera. Permette di ricavare da un blocco metallico bascules, azioni, otturatori e altri componenti caratterizzati da geometrie complesse, tolleranze ristrette ed elevata solidità strutturale.
Il suo valore non risiede soltanto nella quantità di metallo asportato, ma nella capacità di controllare ogni fase della produzione: dalla scelta della lega alla programmazione CNC, dai trattamenti termici alla verifica dimensionale, fino all’eventuale aggiustaggio manuale. È proprio l’equilibrio tra questi elementi a distinguere una semplice lavorazione meccanica da una realizzazione armiera di autentica qualità.






























