


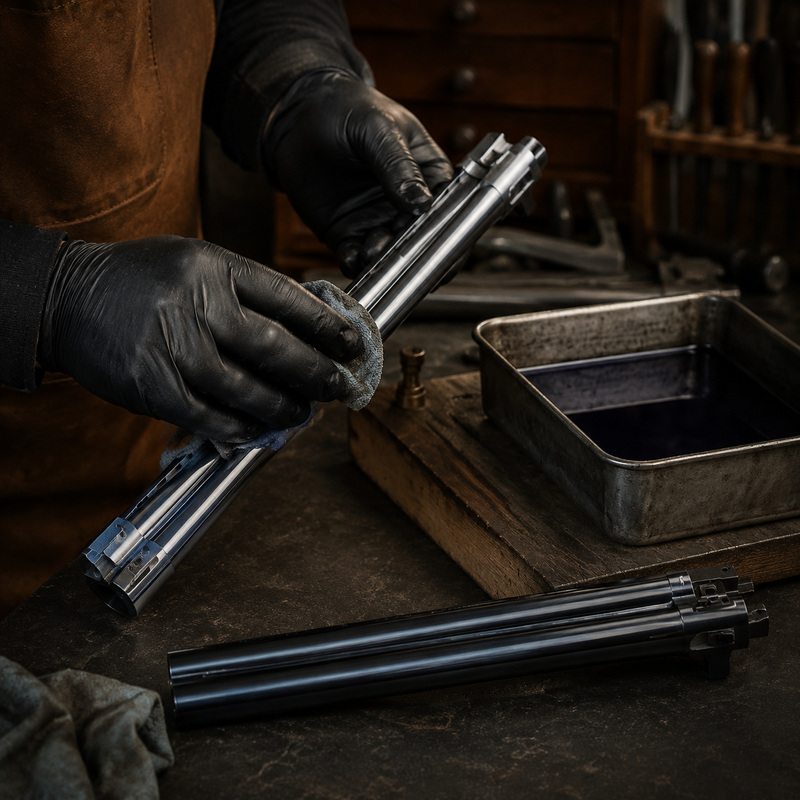
La brunitura è uno dei trattamenti superficiali più tradizionali e riconoscibili impiegati nella produzione e nel restauro delle armi. Conferisce alle parti in acciaio una colorazione compresa tra il blu profondo e il nero, riduce i riflessi della luce e offre una prima protezione contro l’ossidazione.
A differenza di una verniciatura, la brunitura non deposita sul metallo uno strato coprente di spessore significativo. Il trattamento provoca invece una trasformazione chimica controllata della superficie dell’acciaio, formando uno strato molto sottile di ossido stabile. Per conservare le sue proprietà protettive, questo strato deve essere completato e mantenuto mediante oliatura.
Che cos’è la brunitura
Nel linguaggio armiero, con il termine brunitura si identifica un insieme di procedimenti capaci di trasformare la superficie dell’acciaio in una finitura scura, uniforme e relativamente resistente alla corrosione.
Nei processi industriali a caldo si favorisce generalmente la formazione di magnetite, Fe3O4, un ossido di ferro nero e più stabile rispetto alla comune ruggine rossastra, costituita prevalentemente da ossidi e ossidrossidi ferrici.
La brunitura interessa soltanto uno strato superficiale estremamente sottile e, proprio per questo, non altera in modo apprezzabile le dimensioni dei componenti. Questa caratteristica la rende adatta anche a parti meccaniche lavorate con tolleranze precise.
A cosa serve la brunitura di un’arma
La brunitura assolve contemporaneamente diverse funzioni:
- protegge l’acciaio dall’ossidazione, soprattutto quando la superficie viene regolarmente oliata;
- riduce i riflessi prodotti dal metallo nudo;
- migliora l’aspetto estetico dell’arma;
- valorizza la lucidatura e la qualità delle lavorazioni;
- mantiene pressoché inalterate quote e tolleranze dei componenti;
- permette di ripristinare, almeno parzialmente, superfici scolorite o consumate.
La protezione offerta non è però assoluta. La brunitura non costituisce una barriera impermeabile paragonabile a una vernice tecnica, a un rivestimento ceramico o a determinati trattamenti galvanici. La sua capacità anticorrosiva dipende in larga misura dall’olio trattenuto nella microporosità della superficie.
La preparazione dell’acciaio
La qualità finale della brunitura dipende soprattutto dalla preparazione del metallo. Graffi, vaiolature, tracce di corrosione, residui della vecchia finitura e differenze di lucidatura rimangono visibili anche dopo il trattamento.
Il ciclo preparatorio può comprendere:
- smontaggio completo delle parti interessate;
- rimozione della vecchia brunitura;
- eliminazione di ruggine e ossidazioni;
- levigatura manuale o meccanica;
- lucidatura o satinatura, secondo la finitura desiderata;
- sgrassaggio accurato;
- lavaggio senza lasciare residui o impronte.
Una superficie lucidata produce normalmente una brunitura brillante e profonda, mentre una preparazione satinata o ottenuta mediante una sabbiatura molto fine genera un nero più opaco. La colorazione finale dipende quindi non soltanto dal bagno chimico, ma anche dalla rugosità, dalla lega dell’acciaio e dal trattamento termico ricevuto dal componente.
Brunitura a caldo in bagno di sali
La brunitura a caldo è il procedimento maggiormente associato alla produzione industriale delle armi moderne in acciaio al carbonio. Le parti vengono immerse in una soluzione alcalina portata ad alta temperatura, generalmente composta da idrossidi e sali ossidanti.
Il bagno provoca la conversione controllata della superficie in ossido nero. Dopo il trattamento, i componenti vengono risciacquati, neutralizzati, asciugati e immersi o ricoperti con un olio protettivo.
I principali vantaggi della brunitura a caldo sono:
- buona uniformità cromatica;
- tempi di lavorazione relativamente contenuti;
- possibilità di trattare numerosi componenti nello stesso ciclo;
- spessore estremamente ridotto;
- costo compatibile con la produzione in serie.
Il procedimento richiede però impianti dedicati, controllo rigoroso della temperatura e una corretta gestione delle sostanze caustiche. Non tutti i materiali possono essere inseriti nello stesso bagno: leghe leggere, parti saldobrasate e alcuni componenti assemblati possono reagire in modo indesiderato o subire danneggiamenti.
Brunitura lenta alla ruggine
La brunitura lenta alla ruggine, conosciuta anche come slow rust bluing, è una tecnica tradizionale particolarmente apprezzata sulle doppiette, sui fucili fini e nelle operazioni di restauro conservativo.
Sulla superficie perfettamente preparata viene applicata una soluzione che favorisce la formazione di un sottilissimo strato uniforme di ossidazione. Dopo un periodo trascorso in ambiente controllato, il componente viene sottoposto a bollitura, che trasforma l’ossidazione rossastra in ossido nero stabile.
Segue la cardatura, ossia la delicata rimozione dell’ossido non aderente mediante spazzole molto fini. Applicazione, ossidazione, bollitura e cardatura vengono ripetute più volte, fino a ottenere la profondità cromatica desiderata.
È un procedimento lento e costoso, ma permette di realizzare una finitura elegante e resistente. Inoltre, viene spesso preferito per le canne assemblate mediante saldature dolci, perché impiega condizioni meno aggressive rispetto ad alcuni bagni caustici industriali.
Brunitura delle canne damascate
Le canne in acciaio damasco richiedono una lavorazione specifica. Il loro valore estetico deriva dal disegno prodotto dall’alternanza dei materiali saldati e lavorati durante la costruzione della canna.
Attraverso cicli controllati di ossidazione, bollitura, cardatura e trattamento chimico è possibile evidenziare il contrasto tra le diverse componenti del damasco. Il risultato non deve essere una superficie uniformemente nera, ma una finitura capace di rendere leggibile la caratteristica trama del metallo.
Un trattamento non appropriato può attenuare il disegno, danneggiare le saldature o compromettere il valore storico dell’arma. Per questo motivo la finitura delle canne damascate deve essere affidata a un armaiolo specializzato.
Brunitura a freddo
La brunitura a freddo utilizza prodotti chimici che reagiscono con il metallo senza richiedere l’immersione in un bagno ad alta temperatura. È impiegata soprattutto per piccoli ritocchi, graffi, punti consumati e parti di dimensioni ridotte.
Il procedimento è relativamente rapido, ma la finitura tende a essere meno uniforme, meno profonda e generalmente meno resistente rispetto a una brunitura professionale a caldo o alla ruggine.
La brunitura a freddo può risultare utile per:
- mascherare un graffio superficiale;
- ritoccare uno spigolo scolorito;
- proteggere temporaneamente una piccola zona di acciaio nudo;
- trattare viti e componenti secondari.
Non rappresenta normalmente la soluzione migliore per rifinire integralmente canne, carcasse o bascule di pregio, perché può produrre differenze di tonalità e una minore resistenza all’usura.
Brunitura alla fiamma e rinvenimento colorato
La cosiddetta brunitura alla fiamma viene utilizzata soprattutto su viti, perni e piccoli particolari decorativi. Il componente lucidato viene riscaldato in modo controllato fino a ottenere una colorazione superficiale che può passare dal giallo al viola e infine al blu.
Il colore dipende dalla temperatura raggiunta e dallo spessore dello strato di ossido. Si tratta di una lavorazione delicata: un riscaldamento eccessivo può modificare le caratteristiche metallurgiche di componenti temprati, molle o parti sottoposte a sollecitazioni.
Per questo motivo non deve essere eseguita indiscriminatamente sui componenti funzionali dell’arma e non deve essere confusa con la tartarugatura o cementazione colorata, che impiega procedimenti metallurgici differenti.
Brunitura nera, blu e finitura lucida o opaca
Il termine “brunitura” comprende finiture visivamente differenti. Un’arma può presentare un nero intenso, un blu profondo, una tonalità grigio-nera oppure riflessi leggermente violacei.
Il risultato è influenzato da numerosi fattori:
- composizione chimica dell’acciaio;
- presenza di nichel, cromo o altri elementi di lega;
- durezza e trattamento termico del componente;
- grado di lucidatura iniziale;
- tipo e concentrazione della soluzione;
- temperatura e durata del trattamento;
- numero dei cicli di lavorazione;
- qualità del risciacquo e dell’oliatura finale.
Su una stessa arma può accadere che canna, bascula, minuterie e componenti temprati assumano sfumature leggermente differenti. Non si tratta necessariamente di un difetto, ma può essere la conseguenza delle diverse leghe o dei differenti trattamenti metallurgici.
Materiali che non possono essere bruniti normalmente
La brunitura tradizionale è destinata principalmente agli acciai al carbonio e basso-legati. Altri materiali richiedono processi specifici:
- l’acciaio inossidabile necessita di formulazioni e cicli dedicati;
- l’alluminio e l’Ergal vengono normalmente anodizzati o rivestiti;
- le leghe di zinco richiedono finiture compatibili con la loro composizione;
- titanio e materiali compositi non vengono trattati con la comune brunitura per acciaio;
- i componenti cromati, nichelati o verniciati devono essere sottoposti a preparazioni differenti.
Una soluzione per brunitura applicata al materiale sbagliato può non reagire, produrre macchie oppure danneggiare irreversibilmente il componente.
Brunitura e resistenza alla corrosione
La brunitura offre una protezione moderata. Lo strato di ossido nero rallenta l’aggressione dell’umidità, ma non impedisce da solo la formazione della ruggine. La superficie deve essere mantenuta con un sottile velo d’olio protettivo.
Sudore, pioggia, condensa, salsedine, residui organici e permanenza prolungata in una custodia umida possono attraversare o danneggiare la protezione superficiale. Le zone maggiormente soggette a usura sono l’esterno delle canne, la volata, gli spigoli della bascula, la guardia del grilletto e i punti frequentemente toccati dalle mani.
Rispetto a rivestimenti moderni come Cerakote, nitrurazione e trattamenti PVD, la brunitura offre generalmente una minore resistenza agli agenti atmosferici, ma conserva un aspetto classico particolarmente adatto alle armi fini e tradizionali.
Manutenzione di una superficie brunita
Dopo l’impiego, soprattutto in presenza di pioggia o elevata umidità, le superfici brunite devono essere asciugate e pulite. È consigliabile applicare un velo sottile e uniforme di olio protettivo, evitando accumuli nelle parti meccaniche e sul legno.
Per preservare la finitura è opportuno:
- non riporre l’arma bagnata o umida;
- evitare la conservazione prolungata in custodie di tessuto, pelle o materiale espanso;
- rimuovere le impronte digitali dopo la manipolazione;
- non usare abrasivi aggressivi;
- controllare periodicamente le zone nascoste dal calcio e dall’astina;
- intervenire rapidamente alla comparsa dei primi punti di ossidazione.
Ribrunitura e valore delle armi storiche
Su un’arma moderna molto usurata, la ribrunitura può ripristinare protezione e qualità estetica. Nel caso di un’arma storica o da collezione, invece, l’intervento deve essere valutato con particolare cautela.
La finitura originale, anche se consumata, costituisce parte dell’autenticità del manufatto. Una nuova lucidatura può cancellare punzoni, spigoli, iscrizioni, incisioni e tracce delle lavorazioni originarie. Una brunitura tecnicamente perfetta, ma storicamente non corretta, può quindi ridurre il valore collezionistico dell’arma.
Prima di restaurare un esemplare antico è necessario identificare il trattamento originale e stabilire se sia preferibile una semplice conservazione della patina esistente.
Brunitura, fosfatazione e rivestimenti moderni
La brunitura non deve essere confusa con altri trattamenti superficiali:
- la fosfatazione o parkerizzazione produce una superficie opaca e microporosa, molto adatta a trattenere oli protettivi;
- la nitrurazione modifica la zona superficiale del metallo, aumentandone durezza e resistenza all’usura;
- i rivestimenti PVD depositano strati sottili e molto resistenti;
- il Cerakote crea un rivestimento protettivo a base ceramico-polimerica;
- cromatura e nichelatura aggiungono un vero strato metallico alla superficie.
La scelta dipende dalla destinazione dell’arma. La brunitura rimane particolarmente apprezzata quando si desiderano eleganza, fedeltà alla tradizione e minimo incremento dimensionale; i trattamenti moderni vengono invece privilegiati quando la priorità è la resistenza intensiva all’usura, all’umidità e agli ambienti aggressivi.
Pregi e limiti della brunitura
Vantaggi
- finitura elegante e tradizionale;
- assenza di spessori rilevanti;
- riduzione dei riflessi;
- buona valorizzazione delle superfici lucidate;
- possibilità di restauro e ritocco;
- compatibilità estetica con legni e incisioni delle armi fini.
Limiti
- protezione anticorrosiva dipendente dalla corretta oliatura;
- sensibilità a graffi, sfregamento, sudore e salsedine;
- risultato condizionato dalla preparazione del metallo;
- compatibilità limitata con alcuni materiali e tipi di assemblaggio;
- possibile perdita di valore se applicata impropriamente a un’arma storica.
La brunitura nella moderna produzione armiera
Nonostante la diffusione di trattamenti più resistenti, la brunitura conserva un ruolo importante nell’industria armiera. È ancora utilizzata su fucili da caccia, carabine, pistole, revolver e soprattutto sulle armi di impostazione classica.
Su una doppietta fine o su un sovrapposto di pregio, la profondità della brunitura contribuisce all’equilibrio estetico tra acciaio, incisioni e legno. Sulle armi destinate a impieghi gravosi, invece, può essere sostituita da finiture opache e rivestimenti capaci di offrire una protezione più elevata.
La brunitura rappresenta quindi molto più di una semplice colorazione: è una tecnologia di conversione superficiale dell’acciaio nella quale metallurgia, preparazione manuale ed esperienza dell’armaiolo determinano insieme il risultato finale.
Sicurezza e interventi professionali
I procedimenti professionali possono impiegare soluzioni fortemente caustiche, sostanze ossidanti e temperature elevate. Una gestione non corretta espone al rischio di ustioni, reazioni chimiche violente e danneggiamento dei componenti.
Prima di qualsiasi trattamento l’arma deve essere completamente scarica, smontata e controllata. La brunitura integrale, la lavorazione di canne saldate e il restauro di esemplari storici devono essere affidati a un armaiolo qualificato, capace di riconoscere materiali, saldature, trattamenti termici e finitura originale.






























