


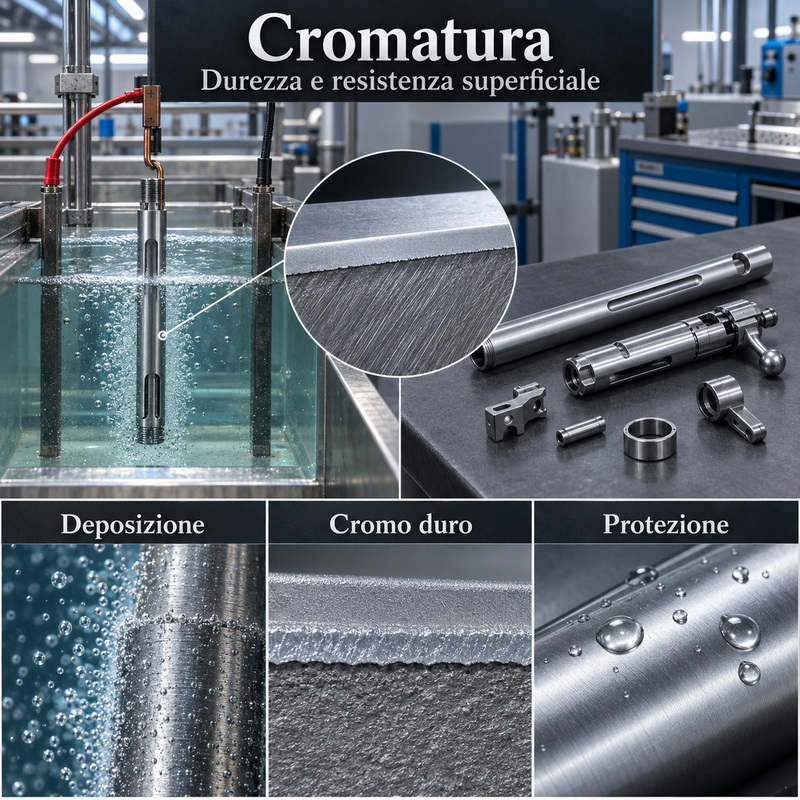
Durezza e resistenza superficiale
La cromatura è un trattamento galvanico che deposita uno strato di cromo sopra una superficie metallica. Nel settore armiero viene impiegata principalmente per migliorare la resistenza all’usura, alla corrosione e alle alte temperature, oltre che per facilitare la pulizia delle parti esposte ai residui della combustione.
Può essere applicata all’interno delle canne, nelle camere di cartuccia, sugli otturatori e su altri componenti meccanici. Esistono però procedimenti differenti: la cromatura decorativa privilegia l’aspetto estetico, mentre la cromatura dura è destinata soprattutto alla protezione funzionale.
Come funziona
Il componente viene immerso in una soluzione elettrolitica contenente composti del cromo e collegato a un circuito elettrico. Il passaggio della corrente determina la deposizione progressiva del metallo sulla superficie.
Il ciclo di lavorazione comprende generalmente:
- pulizia e sgrassaggio del componente;
- rimozione di ossidi e contaminazioni;
- attivazione della superficie;
- deposizione elettrolitica del cromo;
- lavaggio e neutralizzazione;
- eventuale lucidatura o rettifica finale;
- controllo dello spessore e dell’aderenza.
Cromatura decorativa
La cromatura decorativa produce una superficie brillante, chiara e riflettente. Lo strato di cromo è generalmente molto sottile e viene spesso applicato sopra depositi intermedi di rame o nichel.
Il nichel contribuisce alla regolarità, alla brillantezza e alla protezione dalla corrosione, mentre il cromo conferisce il caratteristico colore metallico freddo e aumenta la resistenza superficiale.
In ambito armiero questa finitura può essere utilizzata su parti esterne e componenti destinati principalmente a una funzione estetica.
Cromatura dura
La cromatura dura, chiamata anche cromatura tecnica o industriale, forma un deposito più consistente e funzionale. È caratterizzata da elevata durezza, basso coefficiente di attrito e buona resistenza all’abrasione.
Viene impiegata su superfici soggette a scorrimento, attrito, pressione e temperature elevate. Dopo il trattamento può essere necessaria una rettifica per riportare il componente alle dimensioni previste.
Spessore del deposito
Lo spessore viene scelto in funzione dell’impiego. Una cromatura decorativa presenta normalmente uno strato molto sottile, mentre quella dura può raggiungere spessori superiori.
Poiché il cromo si aggiunge alla superficie, il trattamento modifica le dimensioni del componente. Nelle parti meccaniche di precisione è quindi necessario considerare preventivamente:
- tolleranze di accoppiamento;
- spessore previsto del deposito;
- eventuali zone da mascherare;
- rettifica o lucidatura finale;
- uniformità sulle geometrie complesse.
Preparazione del metallo
La qualità della cromatura dipende in gran parte dalla preparazione della superficie. Tracce di olio, ossidazione, porosità o residui possono compromettere l’aderenza del rivestimento.
Il cromo non elimina automaticamente graffi e difetti di lavorazione. Al contrario, una finitura molto brillante può renderli ancora più visibili. Per questo il componente deve essere levigato, lucidato o rettificato prima del trattamento.
Cromatura delle canne
La cromatura interna può interessare la camera di cartuccia, il cono di raccordo e l’anima della canna. Nei fucili a canna liscia viene utilizzata frequentemente per migliorare la protezione dalla corrosione e facilitare la rimozione dei residui.
Nelle canne rigate il trattamento richiede un controllo particolarmente accurato. Lo spessore deve essere uniforme per non modificare negativamente il diametro interno, la geometria della rigatura e la precisione dell’arma.
Resistenza all’erosione
Lo strato di cromo duro può proteggere la superficie interna dall’azione combinata di attrito, pressione, residui e gas ad alta temperatura. Per questo viene utilizzato anche in armi sottoposte a sequenze di tiro intense.
La cromatura può prolungare la durata della canna, ma non elimina completamente l’erosione. Temperature elevate, munizioni particolarmente intense e surriscaldamenti ripetuti continuano a sollecitare la gola e le zone iniziali della rigatura.
Protezione dalla corrosione
Il cromo forma una barriera tra l’acciaio e l’ambiente esterno. Una superficie continua e ben aderente offre una buona protezione contro umidità, condensa e residui della combustione.
La cromatura dura può presentare una rete microscopica di cricche tipica del deposito. Se il rivestimento è poroso, danneggiato o applicato senza adeguati strati intermedi, gli agenti corrosivi possono raggiungere il metallo sottostante.
Attrito e scorrimento
La durezza e la ridotta tendenza all’adesione rendono il cromo adatto alle superfici soggette a movimento. Il trattamento può migliorare lo scorrimento e limitare l’usura di guide, otturatori e componenti meccanici.
La lubrificazione rimane comunque necessaria quando prevista dal costruttore. La cromatura non può compensare accoppiamenti errati, contaminazioni o pressioni di contatto eccessive.
Cromatura e nichelatura
Il cromo presenta una tonalità più fredda e leggermente azzurrata, mentre il nichel ha generalmente un colore più caldo. Nelle finiture decorative i due trattamenti vengono spesso utilizzati insieme: il nichel costituisce lo strato principale e il cromo quello esterno.
La nichelatura chimica offre una deposizione particolarmente uniforme anche sulle geometrie complesse. La cromatura dura è invece apprezzata soprattutto per l’elevata durezza e la resistenza all’abrasione.
Cromatura e nitrurazione
La cromatura crea un rivestimento distinto dal materiale sottostante. La nitrurazione introduce invece azoto nella superficie dell’acciaio, modificandone le proprietà senza formare uno spesso deposito separato.
Il cromo può offrire una protezione efficace e una superficie molto dura, ma presenta un possibile rischio di distacco o sfogliamento. Lo strato nitrurato è parte integrante del materiale e altera generalmente meno le dimensioni del componente.
Cromatura e brunitura
La brunitura produce una sottile conversione superficiale di colore nero o blu scuro e richiede la protezione dell’olio. La cromatura deposita invece uno strato metallico più duro e maggiormente resistente all’usura.
La brunitura mantiene l’aspetto tradizionale dell’arma, mentre la cromatura può risultare brillante, satinata oppure opaca secondo la preparazione e il procedimento utilizzato.
Vantaggi principali
- elevata durezza superficiale;
- buona resistenza all’usura e all’abrasione;
- protezione dalla corrosione;
- riduzione dell’attrito in alcuni accoppiamenti;
- maggiore facilità di pulizia;
- resistenza ai residui della combustione;
- possibilità di ottenere finiture decorative o tecniche.
Limiti del trattamento
La cromatura deve essere applicata da impianti specializzati. Una deposizione non uniforme può modificare tolleranze, diametri e accoppiamenti, mentre una preparazione insufficiente può causare scarsa adesione, porosità o distacchi.
Il cromo è molto duro ma può risultare relativamente fragile. Urti, deformazioni del materiale sottostante o tensioni interne possono provocare microfessurazioni e sfogliamento.
Controllo dell’idrogeno
I procedimenti elettrolitici possono favorire l’assorbimento di idrogeno da parte dell’acciaio. Nei componenti ad alta resistenza questo fenomeno può causare fragilità da idrogeno.
Per ridurre il rischio può essere previsto un trattamento termico di deidrogenazione subito dopo la cromatura. Tempi e temperature devono essere adeguati al materiale e alle caratteristiche del componente.
Aspetti ambientali
La cromatura tradizionale può impiegare sostanze contenenti cromo esavalente, pericolose per la salute e per l’ambiente. Gli impianti devono quindi adottare sistemi di contenimento, aspirazione, depurazione e gestione controllata dei residui.
Si sono sviluppati processi basati sul cromo trivalente e rivestimenti alternativi, ma la loro idoneità dipende dalle prestazioni tecniche richieste e dalla specifica applicazione.
Manutenzione
Le superfici cromate devono essere pulite con prodotti non abrasivi. È opportuno evitare strumenti metallici aggressivi e sostanze capaci di attaccare il materiale sottostante attraverso eventuali discontinuità.
Graffi, rigonfiamenti, zone opache anomale o distacchi devono essere controllati da un tecnico qualificato, specialmente quando interessano la camera di cartuccia, l’anima della canna o superfici sottoposte a forti sollecitazioni.
Un rivestimento tecnico
La cromatura rappresenta un trattamento efficace quando sono richieste durezza, resistenza all’usura, protezione dalla corrosione e facilità di pulizia. La sua efficacia dipende dalla preparazione del metallo, dall’uniformità del deposito e dal corretto dimensionamento dello strato.
La distinzione tra cromatura decorativa e cromatura dura è fondamentale: la prima privilegia l’aspetto, mentre la seconda risponde soprattutto a esigenze meccaniche e funzionali.





























