


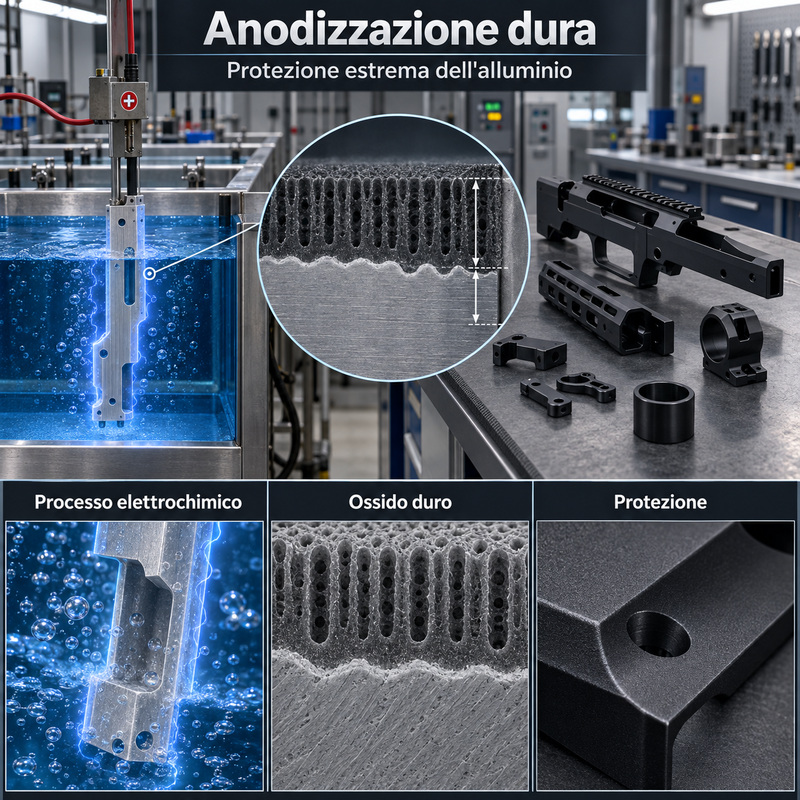
L’anodizzazione dura è un trattamento elettrochimico utilizzato principalmente sulle leghe di alluminio per ottenere una superficie più dura, resistente all’usura e protetta dalla corrosione. Nel settore armiero viene impiegata su castelli, carcasse, astine, slitte, impugnature, chassis e componenti accessori.
È conosciuta anche come anodizzazione di tipo III o anodizzazione hardcoat. A differenza della verniciatura, non applica una pellicola estranea sopra il metallo: trasforma una parte della superficie dell’alluminio in uno strato compatto di ossido.
Come funziona
Il componente viene immerso in un bagno elettrolitico, generalmente a base di acido solforico, e collegato al polo positivo di un circuito elettrico, diventando l’anodo. Il passaggio della corrente provoca una reazione controllata che trasforma la superficie in ossido di alluminio.
Il processo comprende normalmente:
- pulizia e sgrassaggio del componente;
- eventuale decapaggio della superficie;
- immersione nel bagno elettrolitico;
- formazione controllata dello strato anodico;
- lavaggio e neutralizzazione;
- eventuale colorazione;
- sigillatura finale dei pori.
La struttura dello strato
Lo strato anodizzato non è semplicemente appoggiato sulla superficie. Una parte cresce all’interno del metallo originario e una parte si sviluppa verso l’esterno.
Questa caratteristica assicura un’adesione molto elevata. Lo strato non tende a sfogliarsi come una vernice, anche se può essere danneggiato da urti, abrasioni profonde o deformazioni del materiale sottostante.
La struttura presenta microscopici pori che possono assorbire coloranti, lubrificanti o sostanze utilizzate durante la sigillatura.
Differenza dall’anodizzazione ordinaria
L’anodizzazione decorativa, comunemente classificata come tipo II, produce uno strato relativamente sottile, adatto soprattutto alla protezione e alla colorazione delle superfici.
L’anodizzazione dura impiega invece condizioni elettriche e temperature più severe. Il risultato è uno strato generalmente più spesso, compatto e resistente, progettato per rispondere a esigenze meccaniche oltre che estetiche.
Temperature controllate
Durante l’anodizzazione dura il bagno viene mantenuto a temperature basse e attentamente controllate. La corrente elettrica genera calore e potrebbe compromettere la regolarità dello strato se non venisse dissipato correttamente.
Il controllo della temperatura, della densità di corrente, della concentrazione dell’elettrolita e del tempo di trattamento determina spessore, durezza e uniformità della superficie.
Durezza superficiale
L’ossido di alluminio possiede una durezza notevolmente superiore rispetto al metallo di partenza. Questo consente di aumentare la resistenza a graffi, abrasione e sfregamento.
La durezza effettiva dipende dalla lega, dallo spessore e dai parametri del processo. Una superficie molto dura non rende però l’intero componente più resistente: il nucleo rimane costituito dalla lega di alluminio originaria.
Resistenza alla corrosione
Lo strato anodico protegge l’alluminio dall’azione dell’umidità e degli agenti atmosferici. Dopo la sigillatura, i pori vengono chiusi o stabilizzati, riducendo la possibilità che sostanze aggressive raggiungano il metallo sottostante.
Graffi profondi, lavorazioni successive e zone prive di trattamento possono comunque esporre l’alluminio. In presenza di metalli differenti deve essere considerato anche il rischio di corrosione galvanica.
Resistenza all’usura
L’anodizzazione dura è particolarmente indicata per componenti sottoposti a contatto e scorrimento. Lo strato può ridurre l’usura dell’alluminio e aumentare la durata di guide, superfici di appoggio e sedi meccaniche.
Poiché l’ossido è duro ma relativamente fragile, non deve essere sottoposto a deformazioni elevate. Una flessione del componente può causare microfratture della superficie.
Attrito e lubrificazione
L’anodizzazione dura può essere abbinata a lubrificanti o sostanze capaci di penetrare nei pori dello strato. Alcuni processi prevedono l’impregnazione con materiali a basso attrito per migliorare lo scorrimento.
Il trattamento non elimina però la necessità della lubrificazione quando questa è prevista dal costruttore. Contatto diretto, sporco e carichi eccessivi possono consumare progressivamente anche una superficie anodizzata.
Spessore e tolleranze
La formazione dello strato modifica le dimensioni del componente. Poiché una parte dell’ossido cresce verso l’esterno, fori, sedi, guide e filettature possono diventare leggermente più stretti.
Durante la progettazione è quindi necessario considerare:
- spessore previsto dell’anodizzazione;
- variazione delle dimensioni finali;
- tolleranze tra parti accoppiate;
- zone da mascherare;
- eventuali lavorazioni precedenti al trattamento.
Influenza della lega
Non tutte le leghe di alluminio reagiscono nello stesso modo. La presenza di rame, silicio, zinco e altri elementi può influenzare colore, durezza, uniformità e resistenza alla corrosione.
Leghe diverse sottoposte allo stesso procedimento possono assumere tonalità differenti. La scelta del materiale deve quindi essere coordinata con il ciclo di anodizzazione previsto.
Colorazione della superficie
L’anodizzazione dura presenta normalmente tonalità comprese tra il grigio, il bronzo scuro e il nero. Il colore naturale dipende dalla lega e dallo spessore dello strato.
Prima della sigillatura può essere introdotto un colorante nei pori. Nelle applicazioni armieristiche è molto comune il nero, perché riduce i riflessi e conferisce un aspetto tecnico uniforme.
Il colore non rappresenta da solo una garanzia di durezza: anche una normale anodizzazione decorativa può essere nera.
La sigillatura
Dopo l’anodizzazione i pori della superficie possono essere chiusi mediante un processo di sigillatura. Questa fase aumenta la resistenza alla corrosione e stabilizza l’eventuale colorazione.
Alcune applicazioni tecniche richiedono un compromesso tra sigillatura, durezza e capacità di trattenere lubrificanti. Il ciclo viene quindi scelto in base alla funzione del componente.
Impiego nelle armi
L’anodizzazione dura viene applicata principalmente alle parti in lega leggera, tra cui:
- castelli e carcasse;
- chassis per carabine;
- astine e impugnature in alluminio;
- slitte e interfacce di montaggio;
- guardamani e componenti accessori;
- torrette e corpi di strumenti ottici;
- caricatori e minuterie compatibili.
Il trattamento permette di sfruttare la leggerezza dell’alluminio limitandone la vulnerabilità superficiale.
Preparazione della superficie
L’anodizzazione riproduce l’aspetto del materiale sottostante. Segni di utensile, graffi, porosità e irregolarità possono restare visibili dopo il trattamento.
Una superficie satinata può essere ottenuta mediante sabbiatura o microsabbiatura controllata; una superficie più liscia richiede invece lavorazioni e finiture accurate prima dell’immersione.
Anodizzazione e Cerakote
L’anodizzazione dura trasforma la superficie dell’alluminio ed è caratterizzata da un’adesione molto elevata. Il Cerakote è invece un rivestimento ceramico-polimerico applicato sopra il materiale.
L’anodizzazione offre durezza, precisione dimensionale e un aspetto tecnico. Il Cerakote permette una scelta cromatica più ampia e può essere applicato a materiali diversi, ma costituisce una pellicola separata.
Anodizzazione e brunitura
La brunitura è destinata principalmente agli acciai e produce una sottile conversione superficiale scura. L’anodizzazione riguarda invece l’alluminio e genera uno strato di ossido decisamente più spesso e duro.
I due trattamenti possono apparire simili quando presentano una finitura nera, ma si basano su processi chimici e materiali completamente differenti.
Anodizzazione e verniciatura
La vernice aderisce sopra la superficie e può scheggiarsi o staccarsi. Lo strato anodizzato è invece integrato con l’alluminio e presenta una maggiore resistenza meccanica.
Una verniciatura può però offrire una gamma cromatica più ampia, coprire meglio alcune irregolarità e risultare più facilmente ripristinabile.
Vantaggi principali
- elevata durezza superficiale;
- buona resistenza all’usura;
- protezione dalla corrosione;
- forte adesione al materiale sottostante;
- ridotta tendenza allo sfogliamento;
- isolamento elettrico della superficie;
- possibilità di ottenere finiture opache e poco riflettenti;
- peso aggiunto trascurabile.
Limiti del trattamento
L’anodizzazione dura può influire sulle tolleranze dimensionali e non è adatta a tutti i materiali. Non può essere applicata all’acciaio con lo stesso procedimento e la sua qualità dipende fortemente dalla lega di alluminio.
Lo strato è duro ma può fratturarsi se il supporto si deforma. Graffi profondi e lavorazioni eseguite dopo il trattamento espongono inoltre il metallo sottostante.
Manutenzione
Le superfici anodizzate devono essere pulite con prodotti delicati, evitando abrasivi aggressivi e sostanze fortemente alcaline o acide. Nelle zone di scorrimento va utilizzato il lubrificante indicato dal costruttore.
Una perdita di colore non indica sempre la completa rimozione dello strato, ma abrasioni profonde, crepe o zone di alluminio scoperto richiedono un controllo accurato.
Una protezione funzionale
L’anodizzazione dura consente di combinare la leggerezza dell’alluminio con una superficie più resistente. È quindi particolarmente adatta ai componenti armieristici nei quali peso contenuto, precisione e durata devono convivere.
La qualità finale dipende dal materiale, dalla preparazione, dai parametri elettrochimici e dal corretto dimensionamento dello strato.































