


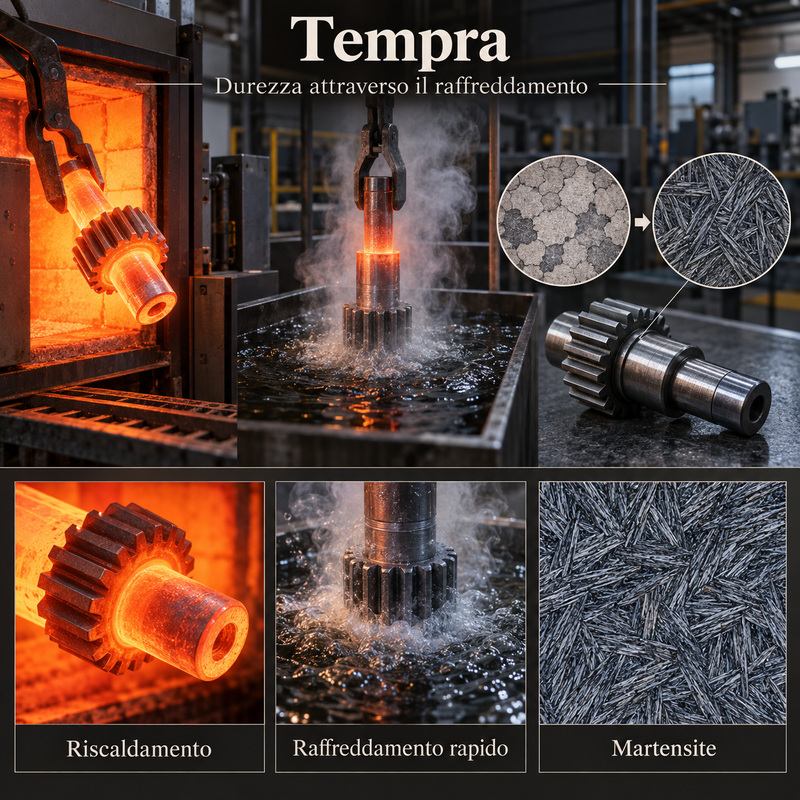
La tempra è un trattamento termico utilizzato per aumentare la durezza e la resistenza meccanica degli acciai. Il componente viene riscaldato fino a raggiungere una temperatura determinata dalla sua composizione e successivamente raffreddato con grande rapidità.
Il raffreddamento impedisce alla struttura dell’acciaio di tornare lentamente alla condizione iniziale e favorisce la formazione di una microstruttura molto dura, chiamata martensite. Nel settore armiero la tempra viene impiegata per otturatori, chiusure, percussori, grilletti, molle, bascule, utensili e numerose parti sottoposte a usura o forti sollecitazioni.
Come funziona
L’acciaio viene portato alla temperatura di austenitizzazione, alla quale la sua struttura interna si trasforma e una parte del carbonio entra in soluzione. Il pezzo deve rimanere alla temperatura prevista per il tempo necessario a ottenere una trasformazione uniforme.
Segue il raffreddamento rapido mediante un mezzo di tempra scelto in base al tipo di acciaio e alla geometria del componente. La velocità deve essere sufficiente a produrre l’indurimento, ma non tanto violenta da causare deformazioni o rotture.
Le fasi della tempra
Un ciclo di tempra comprende normalmente:
- riscaldamento progressivo del componente;
- raggiungimento della temperatura di austenitizzazione;
- permanenza alla temperatura stabilita;
- raffreddamento rapido nel mezzo di tempra;
- controllo della durezza e delle deformazioni;
- rinvenimento per ridurre fragilità e tensioni.
Temperature e tempi non sono universali, ma devono essere adattati alla composizione dell’acciaio, alle dimensioni del pezzo e alle proprietà richieste.
La formazione della martensite
Durante il raffreddamento rapido l’austenite si trasforma in martensite. Il carbonio rimane intrappolato nella struttura cristallina e provoca una forte deformazione del reticolo metallico.
Questa microstruttura conferisce all’acciaio una durezza elevata, ma presenta anche maggiore fragilità e forti tensioni interne. Per questo un componente appena temprato non è normalmente pronto per l’impiego e deve essere sottoposto a rinvenimento.
Il mezzo di raffreddamento
La velocità del raffreddamento dipende dal mezzo nel quale viene immerso o esposto il pezzo. I sistemi più comuni comprendono:
- acqua, molto rapida ma capace di generare forti tensioni;
- soluzioni acquose e saline;
- olio, meno severo e adatto a numerosi acciai;
- polimeri diluiti in acqua;
- aria forzata;
- gas ad alta pressione nei forni sotto vuoto.
La scelta rappresenta un compromesso tra capacità di indurimento, uniformità, deformazioni e rischio di cricche.
Tempra in acqua
L’acqua sottrae calore molto rapidamente ed è adatta agli acciai che richiedono una velocità di raffreddamento elevata. Il contatto con il metallo incandescente produce inizialmente uno strato di vapore che può rendere meno uniforme il raffreddamento.
È un sistema efficace ma severo. Componenti sottili, asimmetrici o caratterizzati da brusche variazioni di sezione possono deformarsi o rompersi.
Tempra in olio
L’olio garantisce un raffreddamento meno brusco rispetto all’acqua e riduce il rischio di cricche e deformazioni. È ampiamente utilizzato per gli acciai legati e per i componenti meccanici di precisione.
Temperatura, agitazione e condizioni dell’olio devono essere controllate. Il processo richiede inoltre particolare attenzione per il rischio di fumi e incendio.
Tempra in aria e gas
Alcuni acciai legati possono essere temprati mediante aria forzata o gas pressurizzato. Il raffreddamento risulta più uniforme e pulito e può ridurre le variazioni dimensionali.
La tempra in gas viene spesso abbinata ai forni sotto vuoto, nei quali il componente è protetto dall’ossidazione e dalla decarburazione superficiale.
Tempra sotto vuoto
La tempra sotto vuoto avviene in un forno chiuso con atmosfera estremamente controllata. Dopo il riscaldamento, il pezzo viene raffreddato utilizzando gas in pressione, generalmente azoto o altri gas tecnici.
Questo procedimento permette di ottenere superfici pulite, limitare le ossidazioni e controllare meglio il ciclo. È particolarmente adatto ai componenti di precisione e agli acciai da utensili.
Durezza e temprabilità
Durezza e temprabilità non indicano la stessa proprietà. La durezza descrive la resistenza del materiale alla penetrazione e all’usura; la temprabilità indica la capacità dell’acciaio di indurirsi in profondità.
Due acciai possono raggiungere una durezza superficiale simile ma presentare profondità di indurimento differenti. Gli elementi di lega, le dimensioni del componente e la velocità di raffreddamento influenzano la trasformazione.
Il ruolo del carbonio
La quantità di carbonio condiziona la durezza ottenibile. Gli acciai a basso contenuto di carbonio non raggiungono normalmente un’elevata durezza con una semplice tempra e possono richiedere trattamenti come cementazione o carbonitrurazione.
Un contenuto più elevato permette di formare martensite più dura, ma aumenta anche la fragilità e la sensibilità alle cricche. Gli elementi di lega possono migliorare la temprabilità e consentire raffreddamenti meno drastici.
Il rinvenimento
Dopo la tempra il componente viene nuovamente riscaldato a una temperatura inferiore a quella di austenitizzazione e mantenuto per un tempo stabilito. Questo trattamento prende il nome di rinvenimento.
Il rinvenimento permette di:
- ridurre le tensioni interne;
- diminuire il rischio di rotture improvvise;
- aumentare la tenacità;
- stabilizzare la struttura;
- regolare il rapporto tra durezza e resistenza.
L’insieme di tempra e rinvenimento viene comunemente definito bonifica quando è finalizzato a ottenere elevate caratteristiche meccaniche complessive.
Tempra superficiale
Non tutti i trattamenti richiedono l’indurimento dell’intero componente. La tempra superficiale riscalda rapidamente soltanto la zona esterna, che viene immediatamente raffreddata.
Il risultato è una superficie dura sostenuta da un nucleo più tenace. Il riscaldamento localizzato può essere ottenuto mediante induzione elettromagnetica o fiamma controllata.
Tempra a induzione
Nella tempra a induzione una bobina genera un campo elettromagnetico che riscalda rapidamente la superficie del componente. Subito dopo viene applicato il mezzo di raffreddamento.
Il procedimento permette di trattare aree selezionate, controllare la profondità di indurimento e limitare il riscaldamento del nucleo. È adatto a perni, guide, superfici di scorrimento e componenti prodotti in serie.
Impiego nelle armi
Nella produzione armiera la tempra viene scelta in base alle sollecitazioni di ogni parte. Può essere applicata a:
- otturatori e tenoni di chiusura;
- bascule e superfici di contrasto;
- percussori;
- grilletti e componenti dello scatto;
- leve, perni e ganci;
- molle e parti elastiche;
- utensili utilizzati nella produzione;
- alcune canne e prolunghe di canna.
Ogni componente richiede un equilibrio specifico tra durezza, tenacità, elasticità e stabilità dimensionale.
Deformazioni e tensioni
Durante la tempra le diverse zone del componente non si raffreddano contemporaneamente. Le variazioni di temperatura e la trasformazione della struttura provocano cambiamenti di volume che possono generare deformazioni.
Spigoli vivi, fori, filettature e bruschi cambiamenti di sezione concentrano le tensioni. La progettazione del pezzo, il posizionamento nel forno e la modalità di raffreddamento devono essere studiati per limitare questi problemi.
Cricche di tempra
Se le tensioni superano la resistenza del materiale possono formarsi cricche di tempra. Queste fratture possono essere immediatamente visibili oppure rilevate attraverso controlli non distruttivi.
Le cause principali comprendono raffreddamento troppo rapido, geometria sfavorevole, temperatura eccessiva, materiale non idoneo e ritardo nell’esecuzione del rinvenimento.
Ossidazione e decarburazione
Il riscaldamento in presenza di ossigeno può provocare ossidazione e formazione di calamina. Può inoltre verificarsi una perdita di carbonio sulla superficie, chiamata decarburazione, che riduce la durezza esterna.
Per evitare questi fenomeni vengono utilizzati forni con atmosfere protettive, bagni di sali o impianti sotto vuoto.
Controlli dopo il trattamento
Dopo la tempra e il rinvenimento vengono verificati durezza, microstruttura, dimensioni e integrità del componente. I controlli possono comprendere:
- misurazioni Rockwell o Vickers;
- esami metallografici;
- controlli con liquidi penetranti;
- magnetoscopia;
- verifiche dimensionali;
- controllo delle deformazioni.
Tempra e cementazione
La cementazione arricchisce di carbonio la superficie di un acciaio povero di questo elemento. La successiva tempra trasforma lo strato cementato e gli conferisce elevata durezza.
La cementazione e la tempra non sono quindi alternative: in molti cicli lavorano insieme per ottenere una superficie dura e un nucleo tenace.
Tempra e nitrurazione
La nitrurazione diffonde azoto nella superficie a temperature generalmente inferiori e non richiede normalmente un raffreddamento drastico. Produce uno strato molto duro limitando le deformazioni.
La tempra interessa invece la struttura dell’acciaio e può indurire l’intero componente oppure soltanto la superficie, secondo il procedimento adottato.
Vantaggi principali
- aumento della durezza;
- maggiore resistenza meccanica;
- migliore resistenza all’usura;
- possibilità di regolare durezza e tenacità;
- applicazione all’intero componente o a zone selezionate;
- ampia compatibilità con differenti acciai.
Limiti del trattamento
La tempra può aumentare la fragilità, produrre tensioni interne e modificare le dimensioni del pezzo. Richiede quindi una scelta corretta dell’acciaio, un ciclo termico preciso e un adeguato rinvenimento.
Una durezza molto elevata non rappresenta sempre il risultato migliore. Nei componenti armieristici è spesso più importante raggiungere il corretto equilibrio tra durezza, resistenza e tenacità.
Un trattamento fondamentale
La tempra è uno dei processi più importanti nella lavorazione degli acciai. Attraverso il controllo del riscaldamento e del raffreddamento permette di trasformare profondamente il comportamento del materiale.
La sicurezza e la durata di un componente dipendono dalla corretta combinazione tra lega, geometria, mezzo di raffreddamento e successivo rinvenimento.





























