


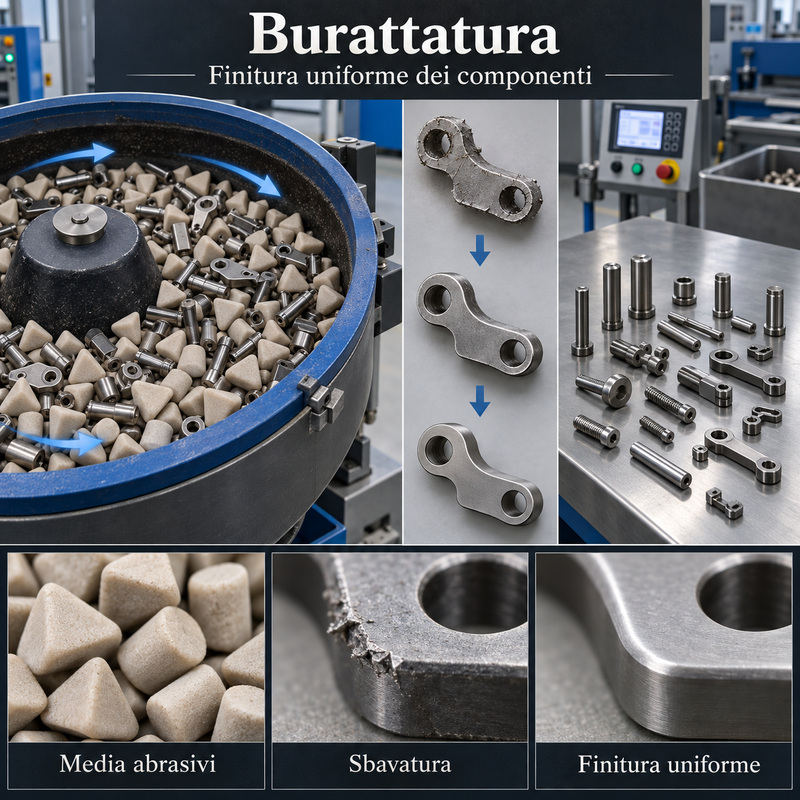
La burattatura è una lavorazione di finitura nella quale piccoli componenti vengono fatti muovere all’interno di un contenitore insieme a materiali abrasivi, detergenti e, in alcuni processi, acqua. Il contatto ripetuto tra pezzi e mezzi di lavorazione permette di rimuovere bave, attenuare spigoli, pulire le superfici e ottenere una finitura più uniforme.
Nel settore armiero viene utilizzata soprattutto per minuterie, perni, leve, grilletti, componenti dello scatto, viti e piccole parti metalliche. È particolarmente adatta alla lavorazione simultanea di numerosi pezzi prodotti in serie.
Come funziona
I componenti vengono inseriti in un tamburo rotante o in una vasca vibrante insieme a elementi abrasivi chiamati media. Il movimento provoca una continua successione di contatti, sfregamenti e piccoli urti.
L’azione combinata dei media e del composto di lavorazione rimuove quantità controllate di materiale dalle zone più esposte. Il processo può essere regolato modificando:
- tipo e dimensione dei media;
- velocità di rotazione o vibrazione;
- durata del ciclo;
- rapporto tra componenti e abrasivi;
- quantità di acqua e detergente;
- materiale e durezza dei pezzi.
Burattatura rotativa
Nella burattatura rotativa i componenti vengono collocati all’interno di un tamburo che ruota lentamente. Il contenuto viene sollevato dal movimento e ricade ripetutamente, generando un’azione di sfregamento e rotolamento.
Il processo è relativamente semplice ed efficace, ma può richiedere tempi piuttosto lunghi. È adatto per sbavatura, arrotondamento e finitura generale di piccoli componenti resistenti agli urti reciproci.
Burattatura vibrante
Nella burattatura vibrante una vasca trasmette ai pezzi e ai media un movimento rapido e controllato. I componenti avanzano nella massa abrasiva attraverso piccole oscillazioni continue.
Questo sistema permette una lavorazione generalmente più uniforme e delicata rispetto al tamburo rotante. Conserva meglio le forme e consente di controllare con maggiore precisione il livello di finitura.
Burattatura centrifuga
I sistemi centrifughi utilizzano contenitori che ruotano secondo movimenti combinati, generando forze superiori rispetto alla burattatura tradizionale. L’azione abrasiva risulta più intensa e riduce sensibilmente i tempi di lavorazione.
È una tecnologia indicata per componenti piccoli e resistenti, ma richiede parametri accurati per evitare urti, deformazioni o un’asportazione eccessiva.
Burattatura magnetica
La burattatura magnetica utilizza piccoli aghi o elementi in acciaio inossidabile mossi da un campo magnetico. Questi raggiungono cavità e zone difficilmente accessibili, producendo una finitura fine e uniforme.
È particolarmente adatta a minuterie, componenti di precisione e pezzi con geometrie complesse. Non è però indicata per tutte le dimensioni e tipologie di materiale.
I media abrasivi
I media sono gli elementi che entrano in contatto con i componenti. Possono avere forme, dimensioni e capacità abrasive differenti.
Tra quelli maggiormente utilizzati rientrano:
- media ceramici;
- elementi plastici abrasivi;
- sfere e perni metallici;
- gusci vegetali triturati;
- granuli di legno;
- pannocchia di mais macinata;
- materiali sintetici per brillantatura.
La forma deve permettere ai media di raggiungere le superfici senza incastrarsi in fori, filettature e cavità.
Media ceramici
I media ceramici presentano una capacità di taglio elevata e vengono utilizzati per rimuovere bave, ossidi e segni di lavorazione. Sono disponibili in forme triangolari, cilindriche, sferiche o sagomate.
Possono risultare aggressivi sulle superfici delicate e devono essere selezionati in base alla durezza e alle dimensioni dei componenti.
Media plastici
I media plastici sono generalmente più leggeri e meno aggressivi. Sono indicati per metalli relativamente teneri, come alluminio e alcune leghe leggere, oppure quando si desidera limitare l’arrotondamento degli spigoli.
Possono essere caricati con abrasivi differenti per ottenere una specifica capacità di taglio.
Media vegetali
Granuli di mais, gusci di noce e altri materiali vegetali vengono utilizzati soprattutto nei cicli a secco di pulizia, asciugatura e lucidatura. Possono essere abbinati a paste specifiche.
Questi media presentano un’azione relativamente delicata e sono adatti alla brillantatura di piccoli componenti, ma possono lasciare residui nelle cavità.
Burattatura a umido
Nel processo a umido vengono aggiunti acqua e composti detergenti o lubrificanti. Il liquido trasporta i residui, raffredda la massa e limita l’intasamento degli abrasivi.
I prodotti impiegati possono inoltre prevenire la corrosione temporanea e mantenere pulita la superficie durante il ciclo.
Burattatura a secco
La burattatura a secco utilizza media vegetali o sintetici senza l’aggiunta di acqua. È impiegata soprattutto per lucidatura, asciugatura e finitura finale.
Il processo produce polvere e può generare elettricità statica. I residui devono essere completamente eliminati dai componenti al termine della lavorazione.
La rimozione delle bave
Dopo taglio, fresatura, stampaggio o tranciatura possono rimanere sottili sporgenze chiamate bave. La burattatura agisce soprattutto sulle zone più esposte e ne riduce progressivamente le dimensioni.
Non tutte le bave possono essere eliminate efficacemente. Quelle molto grandi o collocate in punti protetti richiedono una precedente lavorazione meccanica manuale o automatizzata.
Arrotondamento degli spigoli
Il contatto con i media tende ad attenuare gli spigoli vivi. Questo può migliorare la maneggevolezza, ridurre il rischio di tagli e facilitare l’applicazione di alcuni rivestimenti.
Nei componenti di precisione un arrotondamento eccessivo può però compromettere geometrie, superfici di contrasto e accoppiamenti. Il ciclo deve quindi essere attentamente limitato.
Finitura superficiale
La burattatura uniforma l’aspetto dei componenti e riduce i segni più evidenti delle lavorazioni precedenti. Il risultato può essere opaco, satinato o brillante, secondo il tipo di media e il ciclo adottato.
Non produce necessariamente una superficie perfettamente piana: l’azione segue la geometria del pezzo e tende a lavorare maggiormente le zone più esposte.
Impiego nelle armi
La burattatura può essere utilizzata su:
- perni e spine;
- grilletti e leve;
- viti e minuterie;
- componenti dello scatto;
- estrattori ed espulsori;
- piccole parti di otturatori;
- componenti ricavati mediante stampaggio o CNC;
- bossoli destinati alla ricarica.
Le parti con superfici funzionali critiche richiedono protezioni, cicli brevi o lavorazioni alternative.
Pulizia dei bossoli
Nella ricarica delle munizioni la burattatura viene comunemente utilizzata per pulire e lucidare i bossoli metallici. I sistemi a secco impiegano spesso granuli vegetali, mentre quelli a umido possono utilizzare piccoli perni in acciaio inossidabile.
La lavorazione rimuove residui e ossidazioni superficiali, ma i bossoli devono essere separati dai media, risciacquati e asciugati completamente prima del riutilizzo.
Preparazione ai trattamenti
Una superficie burattata può essere adatta a brunitura, nichelatura, anodizzazione o altri trattamenti. Prima della finitura definitiva devono essere eliminati abrasivi, oli e composti residui.
Il grado di rugosità deve essere compatibile con il rivestimento previsto: una superficie troppo liscia o contaminata può ridurne l’adesione.
Burattatura e sabbiatura
La sabbiatura proietta particelle abrasive contro la superficie e permette di lavorare anche componenti di grandi dimensioni. La burattatura utilizza invece il movimento collettivo dei pezzi e dei media all’interno di un contenitore.
La sabbiatura produce spesso una finitura opaca uniforme; la burattatura è particolarmente efficace per sbavare e arrotondare contemporaneamente numerosi piccoli componenti.
Burattatura e levigatura
La levigatura viene generalmente eseguita con un abrasivo guidato sulla superficie e permette un controllo localizzato. La burattatura lavora invece tutti i componenti contemporaneamente senza un intervento diretto su ogni singolo pezzo.
È quindi più produttiva, ma offre un controllo inferiore sulle singole zone e sulle geometrie più delicate.
Burattatura e lucidatura
La lucidatura tradizionale utilizza dischi, feltri e paste abrasive per raggiungere un’elevata brillantezza. La burattatura può produrre una finitura lucida mediante media specifici, ma il risultato dipende dalla forma e dal materiale dei componenti.
Per superfici estetiche di particolare pregio può essere necessaria una successiva lucidatura manuale.
Controllo dimensionale
La burattatura rimuove materiale soprattutto da spigoli e superfici esposte. Sebbene l’asportazione sia generalmente contenuta, cicli lunghi possono modificare dimensioni e forme.
Devono essere controllate in particolare:
- superfici di chiusura;
- piani di appoggio;
- filettature;
- fori calibrati;
- spigoli funzionali;
- marcature e incisioni.
Separazione dei componenti
Terminato il ciclo, i pezzi devono essere separati completamente dai media. Elementi abrasivi possono rimanere incastrati in cavità, fori ciechi e filettature.
La separazione può essere eseguita mediante vagli, griglie, sistemi magnetici o selezione manuale, secondo le dimensioni dei materiali impiegati.
Rischi della lavorazione
Un ciclo non corretto può causare:
- arrotondamento eccessivo degli spigoli;
- ammaccature dovute agli urti reciproci;
- alterazione delle tolleranze;
- media incastrati nei fori;
- finitura irregolare;
- contaminazione della superficie;
- perdita di marcature poco profonde;
- corrosione dopo i cicli a umido.
Vantaggi principali
- lavorazione simultanea di numerosi componenti;
- riduzione delle bave;
- uniformità della finitura;
- attenuazione controllata degli spigoli;
- possibilità di lavorare a umido o a secco;
- costi contenuti nella produzione in serie;
- ampia scelta di media e risultati;
- ridotta necessità di intervento manuale.
Limiti del processo
La burattatura è meno selettiva rispetto alle lavorazioni manuali e non distingue tra zone estetiche e superfici funzionali. I componenti delicati o di elevata precisione possono richiedere mascherature, separatori o metodi differenti.
Il risultato dipende dalla combinazione tra macchina, media, composto, durata e quantità dei pezzi. Un ciclo adatto a un componente può essere dannoso per un altro.
Una finitura produttiva
La burattatura permette di sbavare, pulire e uniformare molti piccoli componenti contemporaneamente. È quindi una lavorazione importante nella produzione armiera industriale e nella preparazione delle minuterie.
La sua efficacia dipende dal corretto equilibrio tra capacità abrasiva e conservazione delle geometrie, soprattutto quando sono presenti tolleranze ristrette e superfici funzionali.
































