


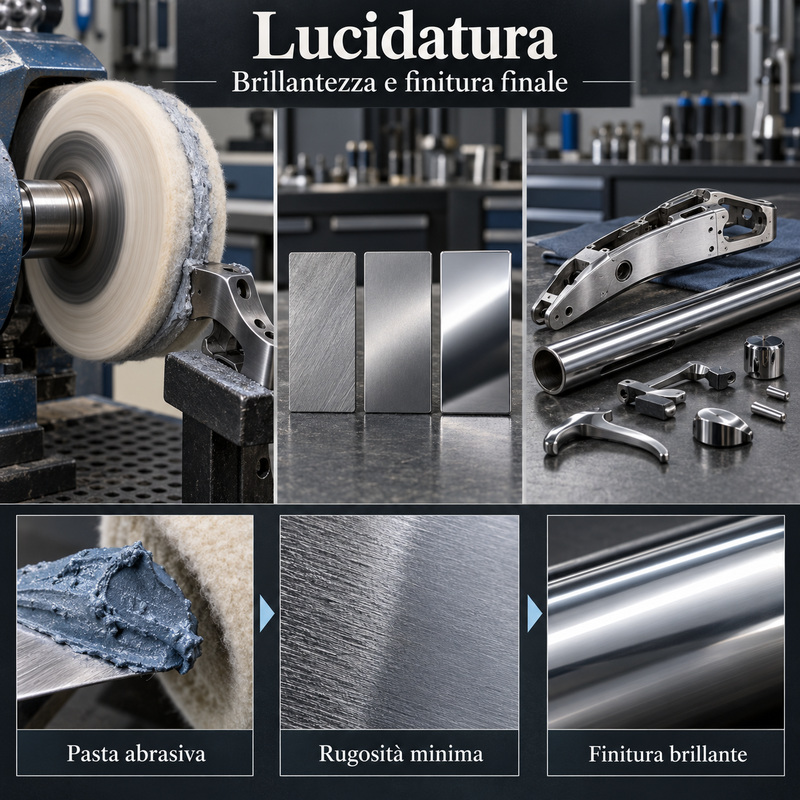
La lucidatura è una lavorazione di finitura destinata a ridurre le microscopiche irregolarità di una superficie e aumentarne uniformità, levigatezza e brillantezza. Utilizza abrasivi finissimi applicati mediante paste, dischi, feltri, spazzole o utensili dedicati.
Nel settore armiero può essere eseguita su canne, bascule, castelli, otturatori, grilletti, minuterie e superfici incise. Oltre all’aspetto estetico, prepara il metallo per trattamenti come brunitura, cromatura e nichelatura, il cui risultato dipende fortemente dalla qualità della superficie sottostante.
Come funziona
Durante la lucidatura le particelle abrasive rimuovono quantità minime di materiale dalle asperità più alte. La superficie diventa progressivamente più regolare e riflette la luce in modo maggiormente uniforme.
La lavorazione viene generalmente effettuata dopo levigatura o rettifica e può comprendere:
- controllo ed eliminazione dei graffi residui;
- prima lucidatura con pasta abrasiva;
- passaggio a composti progressivamente più fini;
- finitura con disco morbido o feltro;
- pulizia accurata della superficie;
- controllo in luce radente;
- applicazione del trattamento protettivo previsto.
Preparazione della superficie
La lucidatura non dovrebbe essere utilizzata per eliminare difetti profondi. Graffi, segni di utensile e ondulazioni devono essere corretti precedentemente mediante levigatura con una sequenza appropriata di abrasivi.
Se la superficie non è adeguatamente preparata, una lucidatura intensa può renderla brillante senza renderla realmente piana e uniforme.
Paste abrasive
Le paste contengono particelle abrasive disperse in sostanze grasse o cerose. La composizione viene scelta in base al metallo, al livello di asportazione e alla brillantezza richiesta.
Possono contenere ossido di alluminio, ossido di cromo, carburo di silicio, diamante o altri abrasivi. L’impiego di una pasta contaminata con particelle più grosse può produrre nuovi graffi.
Dischi e supporti
La pasta abrasiva viene normalmente applicata su dischi di cotone, feltro, tessuto cucito o altri materiali. Un supporto relativamente rigido possiede una maggiore capacità di taglio, mentre uno morbido si adatta alle forme ed è indicato per la brillantezza finale.
La scelta deve considerare la geometria del pezzo. Un disco troppo morbido o utilizzato con eccessiva pressione può arrotondare spigoli e deformare visivamente le superfici.
Lucidatura manuale
La lucidatura manuale permette di intervenire con precisione su aree ristrette, curve, incisioni e componenti di forma complessa. Viene eseguita con feltri, tamponi, bastoncini e paste selezionate.
È particolarmente importante sulle armi fini, dove occorre preservare piani, linee, scritte e decorazioni. Richiede tempo ed esperienza, ma offre un elevato controllo del risultato.
Lucidatura meccanica
La lucidatura meccanica utilizza motori da banco, dischi rotanti, nastri finissimi e macchine automatiche. Consente una lavorazione più rapida e ripetibile, adatta anche alla produzione industriale.
Velocità, pressione e permanenza devono essere controllate. Un contatto prolungato genera calore e può asportare materiale più rapidamente del previsto.
Lucidatura automatizzata
Nella produzione in serie possono essere impiegate macchine programmabili e sistemi robotizzati. Questi mantengono traiettorie, pressioni e tempi costanti, migliorando la ripetibilità tra componenti diversi.
Le geometrie complesse e le zone difficilmente accessibili possono comunque richiedere una rifinitura manuale.
Lucidatura a specchio
La lucidatura a specchio riduce la rugosità fino a ottenere una superficie capace di riflettere immagini e luce in modo molto netto. Richiede una preparazione accurata e una lunga successione di abrasivi sempre più fini.
Una superficie estremamente brillante evidenzia facilmente impronte, piccoli graffi e ondulazioni. Inoltre può risultare poco adatta alle armi destinate all’impiego venatorio, perché produce riflessi visibili.
Lucidatura satinata
La cosiddetta lucidatura satinata mantiene una trama finissima e orientata che diffonde la luce. Il risultato è una superficie uniforme ma meno riflettente rispetto alla finitura a specchio.
L’aspetto satinato è spesso preferito per le armi da uso pratico, perché rende meno visibili impronte, piccoli segni e irregolarità.
Lucidatura delle canne
La superficie esterna delle canne può essere lucidata prima della brunitura. Il livello di brillantezza del metallo influenza direttamente l’aspetto del trattamento finale.
La lavorazione deve preservare profilo, scritte, punzonature, bindelle e raccordi. L’interno della canna richiede invece tecniche specifiche e non deve essere trattato con i normali sistemi destinati alle superfici esterne.
Lucidatura della bascula
Nelle bascule la lucidatura valorizza le forme e prepara il metallo all’incisione o alla finitura definitiva. Piani e spigoli devono rimanere precisi, soprattutto negli incontri con canne, cartelle e legni.
Sulle superfici incise la lavorazione deve essere molto delicata. Un’asportazione eccessiva può ridurre profondità e leggibilità delle decorazioni.
Preparazione alla brunitura
La brunitura segue fedelmente la preparazione del metallo. Una superficie lucidata produce normalmente un nero più brillante e riflettente, mentre una preparazione satinata restituisce un aspetto più opaco.
Residui di pasta, grasso e impronte devono essere completamente eliminati prima del trattamento, perché possono provocare macchie e differenze di colore.
Preparazione alla nichelatura
La nichelatura decorativa può accentuare la brillantezza della superficie sottostante. Una lucidatura accurata permette di ottenere un deposito uniforme e visivamente regolare.
Poiché il rivestimento non nasconde automaticamente i difetti, graffi e ondulazioni devono essere corretti prima dell’immersione nei bagni galvanici.
Preparazione alla cromatura
La cromatura decorativa richiede superfici particolarmente ben preparate. Il cromo è molto riflettente e può rendere evidenti anche minime imperfezioni.
Nella cromatura dura, destinata soprattutto a funzioni meccaniche, può essere prevista una successiva rettifica o finitura per riportare il componente alle tolleranze richieste.
Lucidatura e levigatura
La levigatura rimuove graffi, segni di utensile e irregolarità mediante abrasivi di diversa granulometria. La lucidatura interviene successivamente con abrasivi molto fini per ridurre ulteriormente la rugosità e aumentare la brillantezza.
Una corretta levigatura riduce il tempo necessario per la lucidatura e limita il rischio di deformare la superficie.
Lucidatura e lappatura
La lappatura è una lavorazione di precisione destinata a ottenere elevata regolarità geometrica, ridotta rugosità e accoppiamenti molto accurati. Utilizza utensili conformati e abrasivi finissimi.
La lucidatura è prevalentemente una finitura superficiale ed estetica. Una superficie brillante non è necessariamente piana o dimensionalmente precisa come una superficie lappata.
Lucidatura e brillantatura
Il termine brillantatura viene spesso utilizzato per indicare una fase finale capace di aumentare la lucentezza senza una significativa asportazione di materiale. Può essere eseguita con composti molto fini e supporti morbidi.
Nell’uso comune lucidatura e brillantatura possono sovrapporsi, ma la seconda rappresenta generalmente l’ultimo passaggio del ciclo.
Rugosità superficiale
La brillantezza dipende dalla capacità della superficie di riflettere la luce in modo regolare. Riducendo le asperità microscopiche diminuisce la diffusione casuale e aumenta il riflesso.
Una rugosità molto bassa non è però sempre desiderabile. Le superfici destinate a trattenere lubrificanti, ricevere vernici o garantire un particolare comportamento d’attrito possono richiedere una finitura differente.
Protezione dalla corrosione
Una superficie ben lucidata presenta meno cavità nelle quali possono accumularsi umidità e contaminanti, ma la lucidatura non costituisce di per sé un trattamento anticorrosivo.
L’acciaio appena lucidato deve essere rapidamente protetto mediante olio, brunitura, cromatura, nichelatura o un altro rivestimento adeguato.
Controllo degli spigoli
Durante la lucidatura gli spigoli ricevono una pressione concentrata e possono essere arrotondati rapidamente. Questo difetto è particolarmente evidente sulle superfici piane delle bascule e sui componenti con geometrie definite.
L’operatore deve controllare direzione, pressione e durata del contatto, utilizzando supporti adatti e proteggendo le zone più delicate.
Rischi della lavorazione
Una lucidatura non corretta può causare:
- arrotondamento di spigoli e piani;
- cancellazione di scritte e punzonature;
- riduzione della profondità delle incisioni;
- ondulazioni della superficie;
- surriscaldamento del componente;
- alterazione delle tolleranze;
- contaminazione con abrasivi;
- brillantezza irregolare.
Sicurezza della lavorazione
I dischi rotanti possono afferrare il componente e proiettarlo con forza. Polveri metalliche, fibre e residui delle paste richiedono aspirazione, protezione degli occhi e adeguati dispositivi individuali.
Il pezzo deve essere impugnato e orientato correttamente, evitando che spigoli e aperture possano essere trascinati dal disco.
Pulizia finale
Dopo la lucidatura è necessario eliminare completamente paste, cere, polveri e residui abrasivi. Particolare attenzione deve essere dedicata a fori, filettature, incisioni e cavità.
Se il componente deve essere sottoposto a un trattamento chimico o galvanico, lo sgrassaggio finale deve lasciare la superficie perfettamente pulita e priva di impronte.
Vantaggi principali
- riduzione della rugosità superficiale;
- maggiore uniformità estetica;
- possibilità di ottenere elevata brillantezza;
- valorizzazione di forme e incisioni;
- preparazione per trattamenti protettivi;
- maggiore facilità di pulizia;
- eliminazione dei segni più fini lasciati dalla levigatura.
Limiti della lavorazione
La lucidatura comporta sempre una minima asportazione di materiale e non può correggere difetti strutturali o geometrici importanti. Se eseguita in modo aggressivo può compromettere dimensioni, piani e dettagli.
La brillantezza non deve essere confusa con la precisione. Una superficie visivamente lucida può presentare ondulazioni o tolleranze non corrette.
Una fase conclusiva
La lucidatura rappresenta spesso l’ultima lavorazione meccanica prima della finitura protettiva. Il suo compito è rendere la superficie uniforme e raggiungere il livello di brillantezza o satinatura previsto.
Nella produzione armiera una lucidatura ben eseguita valorizza il componente senza alterarne geometrie, marcature e funzionalità.































