


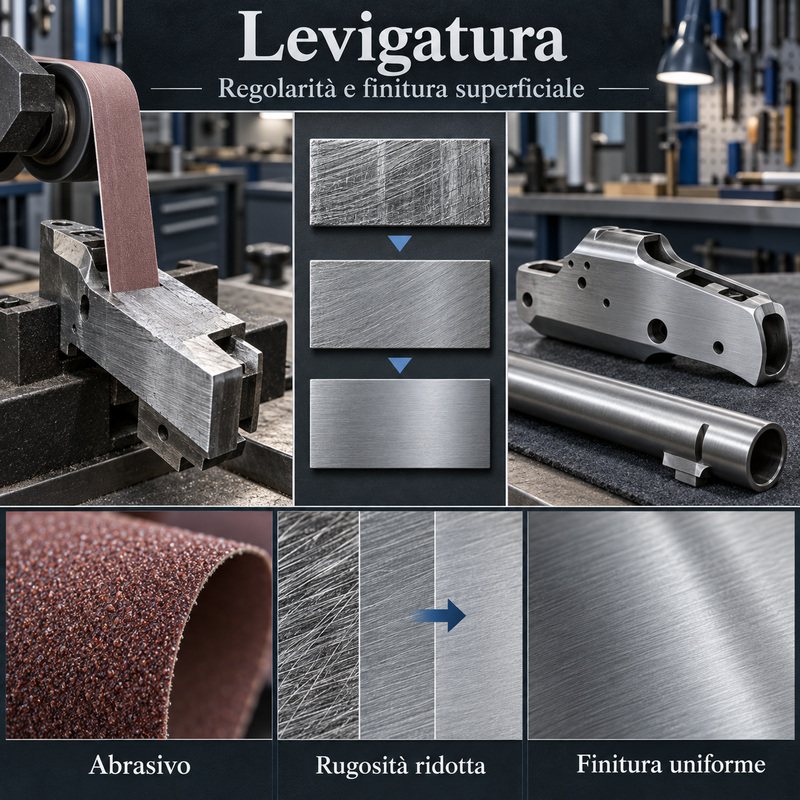
La levigatura è una lavorazione di finitura che rimuove quantità molto ridotte di materiale mediante abrasivi. Viene utilizzata per eliminare graffi e irregolarità, attenuare i segni lasciati dagli utensili e preparare una superficie metallica alle successive operazioni di lucidatura o trattamento protettivo.
Nel settore armiero può interessare canne, bascule, otturatori, castelli, componenti dello scatto e parti decorative. La qualità della levigatura influisce sull’aspetto finale, sulla regolarità dimensionale e sull’adesione di bruniture, cromature, nichelature e altri rivestimenti.
Come funziona
L’abrasivo è costituito da particelle dure capaci di asportare microscopiche porzioni di metallo. La superficie viene lavorata con grane progressivamente più fini fino a raggiungere il grado di uniformità desiderato.
Un ciclo tipico può comprendere:
- rimozione dei difetti più evidenti;
- eliminazione dei segni della lavorazione precedente;
- passaggio a una grana intermedia;
- finitura con abrasivi più fini;
- pulizia e controllo della superficie;
- eventuale lucidatura o trattamento protettivo.
La granulometria
La grana indica, in modo generale, la dimensione delle particelle abrasive. Una grana grossa rimuove materiale rapidamente ma lascia segni più profondi; una grana fine produce una superficie più regolare e uniforme.
Il passaggio tra le diverse grane deve essere graduale. Utilizzare troppo presto un abrasivo molto fine rende difficile eliminare i solchi lasciati dalla lavorazione precedente.
Gli abrasivi utilizzati
La scelta dell’abrasivo dipende dal materiale, dalla durezza e dal risultato richiesto. Tra quelli più comuni rientrano:
- ossido di alluminio;
- carburo di silicio;
- abrasivi ceramici;
- diamante per lavorazioni specialistiche;
- paste abrasive;
- tele e carte abrasive;
- pietre naturali o sintetiche.
L’abrasivo deve tagliare la superficie senza contaminare il metallo o produrre un riscaldamento eccessivo.
Levigatura manuale
La levigatura manuale viene eseguita utilizzando carte, tele, pietre o blocchetti abrasivi. Permette all’operatore di controllare attentamente la pressione e di lavorare zone localizzate.
È particolarmente importante nella finitura delle armi artigianali e dei componenti di forma complessa. Richiede però esperienza, perché una pressione irregolare può arrotondare spigoli, alterare piani e cancellare marcature o incisioni.
Levigatura meccanica
La lavorazione meccanica utilizza nastri, dischi, ruote, mandrini o macchine dedicate. Consente maggiore velocità e ripetibilità, soprattutto nella produzione in serie.
Il movimento dell’abrasivo, la pressione di contatto e la velocità devono essere controllati. Una lavorazione troppo aggressiva può produrre ondulazioni, surriscaldamento e variazioni dimensionali.
Lavorazione a umido
La levigatura può essere eseguita con acqua, olio o specifici fluidi di lavorazione. Il liquido aiuta a:
- raffreddare la superficie;
- trasportare i residui metallici;
- ridurre l’intasamento dell’abrasivo;
- rendere più uniforme il taglio;
- limitare la formazione di polvere.
Il fluido deve essere compatibile con il metallo e completamente rimosso al termine della lavorazione.
Controllo dei piani
Sulle superfici piane l’abrasivo deve essere sostenuto da un supporto rigido e regolare. Lavorare soltanto con le dita concentra la pressione in piccole zone e può creare avvallamenti.
Questo controllo è fondamentale su bascule, piastre, fianchi dei castelli e superfici destinate all’accoppiamento con altri componenti.
Protezione degli spigoli
Gli spigoli sono particolarmente vulnerabili perché ricevono una pressione maggiore e possono essere rapidamente arrotondati. Nelle armi fini la precisione delle linee e degli incontri tra legno e metallo dipende anche dalla loro corretta conservazione.
Marcature, matricole, incisioni e superfici funzionali devono essere protette e lavorate con particolare cautela.
Il senso della levigatura
Il movimento dell’abrasivo lascia sulla superficie una trama orientata. Per riconoscere ed eliminare i segni del passaggio precedente può essere utile cambiare direzione tra una grana e la successiva.
Nella fase finale il senso della lavorazione viene scelto in base all’aspetto desiderato. Una trama lineare controllata produce una finitura satinata, mentre passaggi più fini preparano il metallo alla lucidatura.
Levigatura delle canne
La superficie esterna delle canne può essere levigata per eliminare segni di lavorazione e prepararla alla brunitura o ad altri trattamenti. È necessario mantenere regolarità, profilo e spigoli delle bindelle o delle zone di raccordo.
La lavorazione interna dell’anima è invece un’operazione specialistica. Deve essere distinta dalla comune levigatura esterna e può comprendere procedimenti di lappatura o finitura controllata della rigatura.
Levigatura della bascula
Nella bascula la levigatura contribuisce alla definizione dei piani, delle curve e delle zone che verranno incise o sottoposte a finitura. Il lavoro deve rispettare le geometrie funzionali e gli accoppiamenti con canne, perni, cartelle e legni.
Un’asportazione eccessiva può modificare gli incontri o rendere meno leggibili incisioni e marcature. Per questo le superfici decorative e quelle meccaniche vengono trattate con criteri differenti.
Preparazione alla brunitura
La brunitura non nasconde i difetti del metallo. Graffi, ondulazioni e segni di utensile possono risultare ancora più visibili dopo il trattamento.
Una levigatura accurata permette di ottenere una colorazione uniforme e determina l’aspetto finale: una superficie molto fine produce una brunitura più brillante, mentre una preparazione satinata restituisce un effetto opaco.
Preparazione ai rivestimenti
Nichelatura, cromatura e altri rivestimenti riproducono in larga misura la superficie sottostante. La levigatura deve quindi eliminare i difetti senza compromettere dimensioni e tolleranze.
Per alcuni rivestimenti non è richiesta una superficie perfettamente lucida, ma una rugosità controllata capace di favorire l’adesione.
Levigatura e rettifica
La rettifica è una lavorazione meccanica di precisione eseguita con mole abrasive e macchine capaci di controllare forma e dimensioni con tolleranze molto ristrette.
La levigatura è generalmente più orientata alla regolarizzazione e alla finitura della superficie. I due procedimenti possono essere consecutivi: la rettifica definisce la geometria, mentre la levigatura migliora l’aspetto e la rugosità.
Levigatura e lappatura
La lappatura è una finitura di elevata precisione nella quale abrasivi molto fini agiscono tra il componente e un utensile conformato. Serve a correggere minime irregolarità e ottenere superfici estremamente uniformi.
La levigatura rappresenta un concetto più ampio e può precedere la lappatura. Quest’ultima viene impiegata quando sono richiesti accoppiamenti precisi, rugosità molto bassa o una particolare uniformità dell’anima della canna.
Levigatura e lucidatura
La levigatura rimuove irregolarità e segni mediante un’asportazione controllata. La lucidatura utilizza abrasivi finissimi e ruote morbide per ridurre ulteriormente la rugosità e aumentare la brillantezza.
Una superficie lucida richiede una levigatura preliminare corretta: la lucidatura non dovrebbe essere utilizzata per compensare graffi profondi o difetti geometrici.
Rugosità superficiale
La qualità della superficie può essere valutata attraverso parametri di rugosità. Un valore ridotto indica generalmente asperità meno pronunciate, ma non significa automaticamente che la superficie sia adatta a qualsiasi impiego.
Le parti destinate a trattenere lubrificante o ricevere un rivestimento possono richiedere una rugosità diversa da quella delle superfici decorative o degli accoppiamenti di precisione.
Rischi della lavorazione
Una levigatura non corretta può provocare:
- arrotondamento degli spigoli;
- perdita di marcature e incisioni;
- formazione di avvallamenti;
- alterazione delle tolleranze;
- surriscaldamento superficiale;
- contaminazione con particelle abrasive;
- finitura irregolare.
Le superfici funzionali devono essere lavorate soltanto da personale competente e con strumenti adeguati.
Pulizia finale
Al termine della levigatura è necessario eliminare completamente polvere, residui metallici e particelle abrasive. Questi materiali potrebbero contaminare i bagni di trattamento, danneggiare gli accoppiamenti o accelerare l’usura.
Il componente deve essere sgrassato e protetto tempestivamente, perché la superficie appena lavorata è particolarmente esposta all’ossidazione.
Vantaggi principali
- eliminazione dei segni di lavorazione;
- riduzione della rugosità;
- migliore uniformità estetica;
- preparazione per bruniture e rivestimenti;
- possibilità di ottenere finiture satinate o prelucidate;
- controllo localizzato della superficie;
- miglioramento degli accoppiamenti quando eseguita con precisione.
Limiti della lavorazione
La levigatura comporta sempre un’asportazione di materiale, anche se minima. Non può essere ripetuta indefinitamente e non deve essere utilizzata per correggere difetti strutturali o dimensionali importanti.
Il risultato dipende dall’esperienza dell’operatore, dalla sequenza delle grane e dal controllo della pressione. Una superficie molto brillante non rappresenta necessariamente una lavorazione tecnicamente corretta.
Una finitura determinante
La levigatura è una fase essenziale tra la lavorazione meccanica e la finitura definitiva. Permette di controllare la regolarità della superficie, preservare le geometrie e preparare correttamente il metallo ai trattamenti successivi.
Nella produzione armiera, dove estetica e precisione devono convivere, una levigatura ben eseguita contribuisce direttamente alla qualità percepita e alla funzionalità del componente.































