


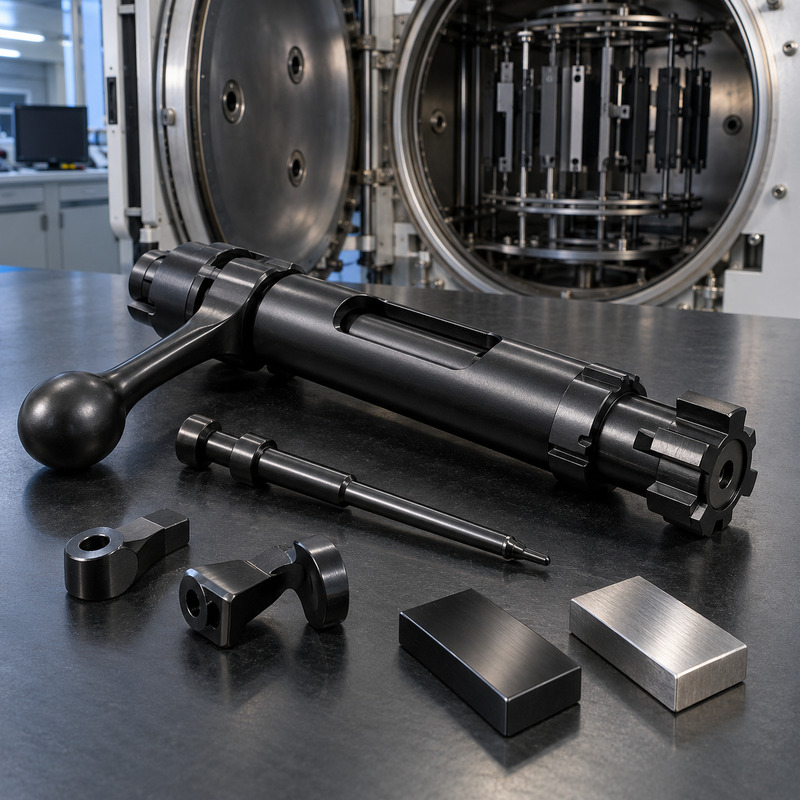
Il DLC, acronimo di Diamond-Like Carbon, è una famiglia di rivestimenti sottili a base di carbonio amorfo utilizzata per migliorare durezza superficiale, resistenza all’usura e scorrevolezza dei componenti meccanici.
Il nome significa letteralmente “carbonio simile al diamante”, perché la sua struttura combina legami tipici del diamante con altri più vicini alla grafite. Non si tratta quindi di uno strato di diamante naturale, ma di un rivestimento tecnico depositato sulla superficie mediante processi sotto vuoto o assistiti dal plasma.
Nel settore armiero il DLC può essere applicato a otturatori, percussori, componenti del gruppo di scatto, perni, guide e altre parti soggette a sfregamento. La colorazione generalmente nera o antracite gli conferisce anche un aspetto moderno e uniforme.
Che cos’è il Diamond-Like Carbon
Il DLC è costituito prevalentemente da carbonio disposto in una struttura amorfa, cioè priva dell’ordinamento cristallino regolare del diamante. Al suo interno possono essere presenti due principali tipologie di legame:
- sp³: legame caratteristico del diamante, associato a elevata durezza;
- sp²: legame caratteristico della grafite, che può contribuire alla scorrevolezza.
La proporzione tra questi legami, la presenza di idrogeno e l’aggiunta di altri elementi determinano le caratteristiche del rivestimento. Il termine DLC comprende pertanto materiali differenti, non un unico prodotto con proprietà universali.
Tra le principali famiglie rientrano:
- a-C: carbonio amorfo privo di idrogeno;
- a-C:H: carbonio amorfo idrogenato;
- ta-C: carbonio amorfo tetraedrico con elevata percentuale di legami sp³;
- ta-C:H: carbonio amorfo tetraedrico contenente idrogeno;
- DLC drogati: rivestimenti modificati con silicio, tungsteno, metalli o altri elementi.
Come viene applicato il DLC
Il rivestimento viene depositato in una camera sotto vuoto attraverso processi appartenenti principalmente alle tecnologie PVD e PACVD o PECVD.
Deposizione PVD
La deposizione fisica da vapore, o PVD, trasferisce il materiale dalla sorgente al componente attraverso un ambiente a pressione molto bassa. Il carbonio viene vaporizzato o espulso dalla sorgente e successivamente condensato sulla superficie.
Tra le tecniche utilizzabili rientrano lo sputtering, l’arco catodico filtrato e altre forme di deposizione ionica. I parametri del processo influenzano durezza, tensioni residue, adesione e spessore dello strato.
Deposizione PACVD o PECVD
La deposizione chimica da vapore assistita dal plasma utilizza gas contenenti carbonio, attivati all’interno della camera. Il plasma separa le molecole e permette al carbonio di formare il rivestimento sulla superficie del componente.
Questa tecnologia consente spesso di lavorare a temperature relativamente contenute, rendendo possibile il trattamento di acciai già temprati senza alterarne eccessivamente le caratteristiche metallurgiche. La compatibilità deve comunque essere verificata in funzione dell’acciaio e della temperatura prevista dal ciclo.
Preparazione della superficie
Il DLC è uno strato estremamente sottile e non può correggere graffi, porosità o difetti di lavorazione. La qualità della superficie iniziale è quindi fondamentale.
Prima della deposizione il componente viene normalmente sottoposto a:
- sgrassaggio accurato;
- lavaggio con prodotti specifici;
- eventuale lucidatura o rettifica;
- pulizia in ultrasuoni;
- asciugatura controllata;
- attivazione superficiale mediante plasma;
- rimozione di ossidi e contaminanti.
Residui di olio, paste abrasive, ossidi o impronte possono impedire una corretta adesione. Anche spigoli troppo vivi e brusche variazioni geometriche possono creare zone critiche.
Strati di adesione
Tra il metallo e il DLC può essere depositato uno strato intermedio con la funzione di migliorare l’adesione e gestire le differenze di comportamento tra rivestimento e substrato.
Gli strati intermedi possono essere costituiti, secondo il ciclo utilizzato, da cromo, titanio, silicio o altri materiali. La struttura complessiva può quindi essere multistrato, anche se all’esterno appare come una superficie nera uniforme.
La scelta dell’interfaccia è particolarmente importante perché alcuni DLC presentano tensioni interne elevate. Senza un corretto ciclo di deposizione, lo strato potrebbe sfogliarsi o distaccarsi sotto carico.
Spessore del rivestimento
Il DLC viene applicato in spessori generalmente misurati in micrometri. A seconda del processo e della funzione, lo strato può variare indicativamente da meno di un micrometro a pochi micrometri.
Lo spessore ridotto rappresenta un vantaggio per le parti meccaniche di precisione, ma deve essere considerato nel calcolo delle tolleranze. Il rivestimento interessa tutte le superfici raggiunte dal processo e può modificare leggermente:
- diametro di perni e sedi;
- giochi tra parti scorrevoli;
- accoppiamenti filettati;
- quote delle superfici di appoggio;
- geometria dei componenti di scatto.
Le superfici che non devono essere rivestite vengono protette mediante mascheratura. L’applicazione su un componente finito richiede pertanto una precisa valutazione dimensionale.
Durezza del DLC
La durezza può raggiungere valori molto elevati, ma cambia considerevolmente tra le diverse famiglie. I rivestimenti con maggiore contenuto di legami sp³, come alcuni ta-C, possono essere più duri delle formulazioni idrogenate.
La durezza dichiarata non deve essere confusa con quella dell’intero componente. Il DLC forma una pellicola sottile sostenuta dal materiale sottostante. Se il substrato è troppo tenero, può deformarsi sotto carico e provocare la rottura o il distacco del rivestimento.
Per ottenere buone prestazioni è quindi necessario che durezza e preparazione del metallo siano compatibili con lo strato superficiale.
Riduzione dell’attrito
Uno dei principali vantaggi del DLC è il basso coefficiente di attrito. In condizioni favorevoli, il contatto tra una superficie rivestita e una controparte opportunamente preparata può risultare sensibilmente più scorrevole rispetto a due superfici metalliche non trattate.
Il valore effettivo dipende da numerosi fattori:
- tipo di DLC;
- materiale della superficie antagonista;
- rugosità iniziale;
- pressione di contatto;
- temperatura;
- presenza e tipo di lubrificante;
- umidità e ambiente di lavoro;
- velocità del movimento.
Non è quindi corretto attribuire a tutti i DLC un unico coefficiente di attrito. Alcune formulazioni lavorano meglio a secco, altre in combinazione con un lubrificante specifico.
DLC e lubrificazione
La scorrevolezza del rivestimento può ridurre la quantità di lubrificante necessaria in determinati accoppiamenti, ma non significa che ogni componente possa funzionare completamente a secco.
La lubrificazione continua a svolgere diverse funzioni:
- riduce attrito e temperatura;
- allontana particelle abrasive;
- protegge le superfici non rivestite;
- limita la corrosione nelle zone scoperte;
- favorisce il funzionamento regolare dei meccanismi.
Per la manutenzione devono essere rispettate le indicazioni del produttore dell’arma e del trattamento.
Resistenza all’usura
La combinazione tra durezza e basso attrito rende il DLC particolarmente efficace contro l’usura adesiva e abrasiva. Può limitare rigature, grippaggi e perdita di materiale nelle parti sottoposte a movimenti ripetuti.
Le prestazioni dipendono però dalla corretta progettazione dell’accoppiamento. Pressioni local
“`
“`html
DLC: caratteristiche e impiego nelle armi da caccia
Il DLC, acronimo di Diamond-Like Carbon, è una famiglia di rivestimenti sottili a base di carbonio amorfo utilizzati per aumentare la durezza superficiale, ridurre l’attrito e migliorare la resistenza all’usura di componenti metallici.
Il nome significa letteralmente “carbonio simile al diamante”, perché la sua struttura presenta una combinazione di legami tipici della grafite e del diamante. Non si tratta però di diamante naturale né di uno spesso strato ceramico: il DLC è un film tecnico dello spessore di pochi micrometri, depositato sulla superficie del componente mediante processi sotto vuoto.
Nel settore armiero può essere applicato a otturatori, percussori, componenti dello scatto, guide, pistoni, superfici di chiusura e altre parti soggette a scorrimento. La colorazione più comune è nera o antracite, ma l’aspetto estetico rappresenta soltanto una conseguenza del trattamento e non la sua funzione principale.
Che cos’è il Diamond-Like Carbon
Il DLC è costituito prevalentemente da carbonio amorfo, nel quale gli atomi non formano un reticolo cristallino regolare come quello del diamante. La struttura contiene in proporzioni differenti:
- legami sp²: associati alla struttura della grafite;
- legami sp³: associati alla struttura del diamante;
- eventuale idrogeno;
- eventuali elementi aggiunti per modificare le proprietà del rivestimento.
La percentuale e la disposizione di questi legami influenzano durezza, elasticità, attrito, stabilità termica e tensioni interne. Per questo motivo la sigla DLC non identifica un unico materiale con caratteristiche sempre uguali.
Le principali famiglie di DLC
La classificazione tecnica distingue diverse tipologie di rivestimento. Tra le più comuni si trovano:
- a-C: carbonio amorfo privo o quasi privo di idrogeno;
- a-C:H: carbonio amorfo idrogenato;
- ta-C: carbonio amorfo tetraedrico con elevata percentuale di legami sp³;
- ta-C:H: carbonio amorfo tetraedrico contenente idrogeno;
- Me-DLC: rivestimento modificato mediante l’aggiunta di elementi metallici;
- Si-DLC: DLC contenente silicio per modificare attrito, adesione e comportamento ambientale;
- WC/C: sistema contenente carbonio e carburo di tungsteno, utilizzato in applicazioni tribologiche.
Le denominazioni commerciali utilizzate dai produttori possono non coincidere perfettamente con questa classificazione. Per confrontare due trattamenti occorre conoscere almeno il tipo di DLC, la durezza, lo spessore, la temperatura di deposizione e la natura degli strati intermedi.
Come viene applicato il DLC
Il rivestimento viene depositato in una camera sotto vuoto mediante processi riconducibili principalmente alle tecnologie PVD e PACVD o PECVD.
Deposizione PVD
La deposizione fisica da fase vapore, o PVD, trasferisce il materiale del rivestimento sulla superficie del componente attraverso processi fisici come arco catodico, sputtering o evaporazione assistita.
Le particelle ionizzate raggiungono il pezzo con un’energia controllata e formano progressivamente il film. Alcune varianti di DLC molto dure, come determinati rivestimenti ta-C, possono essere ottenute mediante tecniche PVD specifiche.
Deposizione PACVD o PECVD
La deposizione chimica da fase vapore assistita da plasma utilizza gas contenenti carbonio. Il plasma frammenta le molecole e permette agli atomi di carbonio di depositarsi sul componente formando il rivestimento.
Questa tecnologia consente di lavorare a temperature relativamente contenute rispetto ad altri trattamenti, rendendo possibile il rivestimento di diversi acciai già temprati senza alterarne necessariamente le caratteristiche. La compatibilità deve comunque essere verificata per ogni materiale e stato metallurgico.
Preparazione della superficie
Il DLC è molto sottile e non nasconde graffi, porosità o difetti di lavorazione. Al contrario, tende a riprodurre fedelmente la superficie sulla quale viene depositato.
Prima del trattamento il componente viene sottoposto a operazioni che possono comprendere:
- levigatura o lucidatura;
- rettifica delle superfici funzionali;
- lavaggio e sgrassaggio;
- pulizia a ultrasuoni;
- asciugatura controllata;
- pulizia ionica all’interno della camera;
- mascheratura delle zone che non devono essere rivestite.
Tracce di olio, ossidi, polvere o residui di lucidatura possono compromettere l’adesione. La qualità della preparazione è quindi determinante quanto il processo di deposizione.
Strati di adesione
Il DLC non viene sempre depositato direttamente sull’acciaio. Possono essere applicati uno o più strati intermedi con la funzione di migliorare l’adesione, ridurre le tensioni e creare una transizione tra il substrato metallico e il film di carbonio.
Tra i materiali utilizzabili per gli strati di adesione rientrano cromo, titanio, silicio e carburi metallici. La composizione varia in funzione del DLC, del materiale di base e dell’impiego previsto.
Un rivestimento molto duro applicato su un substrato troppo tenero può cedere sotto il carico perché il metallo sottostante si deforma. Per questo motivo la prestazione finale dipende dall’intero sistema formato da:
- materiale del componente;
- trattamento termico;
- finitura superficiale;
- strato di adesione;
- rivestimento DLC;
- geometria e condizioni di lavoro.
Spessore del rivestimento
Lo spessore di un trattamento DLC destinato a componenti meccanici è normalmente nell’ordine di pochi micrometri. Il valore esatto dipende dal processo e dall’applicazione.
Lo spessore ridotto consente di rivestire anche parti realizzate con tolleranze precise. Deve comunque essere considerato durante la progettazione, soprattutto in presenza di accoppiamenti stretti, sedi calibrate e superfici di chiusura.
Uno strato più spesso non è automaticamente migliore. Aumentando lo spessore possono crescere le tensioni interne e il rischio di distacco. Il rivestimento deve essere progettato in funzione del carico e della superficie da proteggere.
Durezza del DLC
Una delle caratteristiche principali del DLC è l’elevata durezza superficiale. In funzione della tipologia, il rivestimento può raggiungere valori molto superiori a quelli degli acciai trattati.
La durezza viene generalmente misurata mediante nanoindentazione e può variare indicativamente da poco più di 1.000 HV a oltre 5.000 HV per alcune formulazioni ad alto contenuto di legami sp³. Il dato deve essere interpretato insieme a elasticità, tenacità, spessore e capacità di adesione.
Un rivestimento estremamente duro ma fragile o scarsamente aderente potrebbe offrire prestazioni inferiori a quelle di un DLC meno duro ma più adatto alle deformazioni del componente.
Basso coefficiente di attrito
Il DLC viene utilizzato soprattutto per le sue proprietà tribologiche, cioè per il comportamento delle superfici sottoposte a contatto, attrito e usura.
In condizioni favorevoli il coefficiente di attrito contro l’acciaio può essere molto basso, spesso compreso indicativamente tra 0,05 e 0,20. Il valore reale dipende però da:
- tipo di DLC;
- materiale antagonista;
- lubrificazione;
- pressione di contatto;
- rugosità;
- temperatura;
- umidità ambientale;
- presenza di contaminanti.
Il trattamento può ridurre la resistenza allo scorrimento e limitare i fenomeni di grippaggio, ma non elimina automaticamente la necessità di lubrificazione prevista dal costruttore.
Resistenza all’usura
La combinazione tra durezza e basso attrito rende il DLC efficace contro:
- usura adesiva;
- abrasione superficiale;
- microsaldature tra parti metalliche;
- scuffing e strisciamento;
- usura durante il rodaggio;
- danneggiamento in condizioni di lubrificazione limitata.
Il rivestimento non rende però il componente indistruttibile. Sabbia, residui metallici e particelle dure possono graffiare la superficie o creare pressioni concentrate sufficienti a danneggiare il film.
DLC nei componenti delle armi
Nel settore armiero il DLC può essere applicato a componenti sottoposti a scorrimento, rotazione o contatti ripetuti. Le possibili applicazioni comprendono:
- corpo dell’otturatore;
- testina e alette dell’otturatore, quando previste dal progetto;
- percussore;
- estrattore ed espulsore;
- componenti del gruppo di scatto;
- guide e superfici di scorrimento;
- pistoni dei sistemi semiautomatici;
- leve e perni;
- parti di valvole nelle armi ad aria compressa;
- componenti di coltelli e utensili venatori.
La compatibilità con il trattamento deve essere prevista dal produttore. Non tutte le parti possono essere rivestite senza modificare giochi, dimensioni e caratteristiche funzionali.
DLC sull’otturatore
L’otturatore è una delle applicazioni più interessanti. Il rivestimento può rendere lo scorrimento più fluido, ridurre l’adesione dei residui e proteggere le superfici dall’usura.
La sensazione di maggiore scorrevolezza dipende anche dalla qualità della lavorazione, dalla rettilineità delle guide, dalle tolleranze e dalla finitura precedente al trattamento. Il DLC non può correggere un accoppiamento geometrico difettoso.
Sulle alette di chiusura e sulle altre superfici soggette a elevate pressioni di contatto devono essere valutati attentamente substrato, durezza, spessore e adesione. Il rivestimento non aumenta la resistenza strutturale dell’otturatore e non sostituisce il corretto trattamento termico dell’acciaio.
DLC nei gruppi di scatto
Su leve, perni e superfici di aggancio il basso attrito può contribuire a rendere più regolare il movimento e a limitare l’usura. Il risultato dipende comunque dalla geometria e dalla corretta lucidatura delle superfici.
Lo spessore del film deve essere considerato con particolare attenzione, perché piccole variazioni dimensionali possono modificare il funzionamento di componenti caratterizzati da tolleranze molto ridotte.
Protezione dalla corrosione
Il carbonio amorfo è chimicamente stabile e può costituire una barriera contro umidità e agenti corrosivi. La protezione effettiva dipende però dalla continuità del film, dalla presenza di pori, dai bordi, dai fori e dagli eventuali danneggiamenti.
Poiché lo strato è molto sottile, un graffio profondo può esporre il metallo sottostante. Inoltre, alcune geometrie possono risultare difficili da rivestire uniformemente.
Il DLC può quindi migliorare la resistenza alla corrosione, ma non deve essere considerato automaticamente impermeabile o equivalente a una protezione anticorrosiva completa. La manutenzione dell’arma resta necessaria.
Colore e aspetto superficiale
Il DLC presenta generalmente una colorazione compresa tra il grigio antracite e il nero profondo. L’aspetto può essere lucido, satinato o opaco in funzione della preparazione del substrato e del tipo di trattamento.
Poiché il film riproduce la superficie sottostante:
- un acciaio lucidato produce normalmente un aspetto più brillante;
- una superficie satinata rimane satinata;
- segni di utensile e imperfezioni possono restare visibili;
- una rugosità eccessiva non viene riempita dal rivestimento.
La finitura estetica deve quindi essere preparata prima della deposizione.
DLC e brunitura
La brunitura è una conversione chimica superficiale dell’acciaio che forma uno strato di ossido nero. Offre un aspetto tradizionale e una protezione anticorrosiva che deve essere integrata con olio.
Il DLC è invece un rivestimento depositato sotto vuoto, molto più duro e dotato di proprietà antiattrito superiori. Presenta costi e complessità maggiori, ma può offrire una resistenza all’usura nettamente più elevata.
DLC e nitrurazione
La nitrurazione modifica la superficie dell’acciaio mediante la diffusione di azoto. A differenza del DLC, non crea soltanto un sottile film sovrapposto, ma forma uno strato modificato che si estende nel materiale.
I due trattamenti non sono necessariamente alternativi. In alcuni sistemi il substrato può essere nitrurato prima dell’applicazione del DLC, ottenendo una superficie di supporto più dura. Questo trattamento combinato viene talvolta indicato come sistema duplex.
DLC e rivestimenti PVD a base di nitruri
Rivestimenti come TiN, CrN e AlTiN vengono anch’essi depositati mediante tecnologie PVD, ma possiedono composizione, colore e proprietà differenti.
Il DLC è particolarmente apprezzato per il basso coefficiente di attrito. I nitruri possono offrire maggiore stabilità a temperature elevate e caratteristiche specifiche di resistenza all’usura e alla corrosione.
La sigla PVD indica il processo di deposizione e non il materiale del rivestimento. Non tutti i rivestimenti PVD sono quindi DLC.
DLC e Cerakote
Il Cerakote è un rivestimento composito a base ceramica applicato allo stato liquido e successivamente polimerizzato. Può ricoprire superfici ampie, offrire numerose colorazioni e migliorare la protezione dagli agenti atmosferici.
Il DLC viene depositato sotto vuoto, ha uno spessore generalmente inferiore ed è progettato soprattutto per ridurre attrito e usura sulle superfici meccaniche.
In sintesi:
- il DLC è particolarmente adatto alle parti in movimento e soggette a sfregamento;
- il Cerakote è particolarmente adatto alla protezione e alla colorazione delle superfici esterne;
- i due trattamenti possono svolgere funzioni complementari sulla stessa arma.
Limiti del trattamento DLC
I principali limiti comprendono:
- costo superiore rispetto alle finiture tradizionali;
- necessità di impianti sotto vuoto;
- preparazione superficiale molto accurata;
- possibili problemi di adesione su materiali non idonei;
- rischio di distacco se il substrato si deforma;
- difficoltà nel rivestire uniformemente cavità profonde;
- impossibilità di nascondere graffi e difetti precedenti;
- necessità di proteggere filettature e superfici calibrate;
- riparazioni locali generalmente poco pratiche.
Se il rivestimento viene danneggiato, il ripristino richiede normalmente la rimozione controllata dello strato e una nuova deposizione professionale.
Pulizia e manutenzione
Le superfici DLC sono generalmente facili da pulire perché presentano un basso attrito e una ridotta tendenza all’adesione dei residui. Devono comunque essere rispettate le indicazioni del produttore dell’arma e del trattamento.
È consigliabile:
- rimuovere polvere e particelle abrasive prima di azionare il meccanismo;
- utilizzare detergenti compatibili con il rivestimento e con il substrato;
- evitare paste abrasive e lucidature aggressive;
- applicare il lubrificante previsto nei punti indicati;
- controllare bordi e superfici di contatto;
- non modificare o rettificare componenti rivestiti senza una verifica tecnica.
Il basso coefficiente di attrito non significa che l’arma debba funzionare completamente a secco. Lubrificazione, quantità e frequenza devono seguire le indicazioni del costruttore.
Vantaggi del DLC
- elevata durezza superficiale;
- basso coefficiente di attrito;
- ottima resistenza all’usura;
- riduzione del rischio di grippaggio;
- spessore molto contenuto;
- possibile miglioramento della protezione dalla corrosione;
- facilità di pulizia;
- aspetto nero o antracite elegante e tecnico;
- possibilità di applicazione su componenti di precisione.
Considerazioni finali
Il DLC è un rivestimento tecnologicamente avanzato, particolarmente adatto ai componenti armieri sottoposti a scorrimento, attrito e usura. Può rendere più fluido il funzionamento, proteggere le superfici e prolungare la durata operativa delle parti trattate.
Le prestazioni non dipendono soltanto dal nome commerciale o dalla durezza dichiarata. Devono essere valutati il tipo di DLC, la preparazione della superficie, gli strati intermedi, lo spessore, il materiale del componente e le condizioni reali di impiego.
Il trattamento non aumenta la resistenza strutturale di una parte e non corregge lavorazioni o tolleranze imperfette. Quando applicato correttamente su un substrato adeguato, rappresenta però una delle soluzioni più efficaci per combinare durezza, scorrevolezza, resistenza all’usura e finitura estetica.
































