


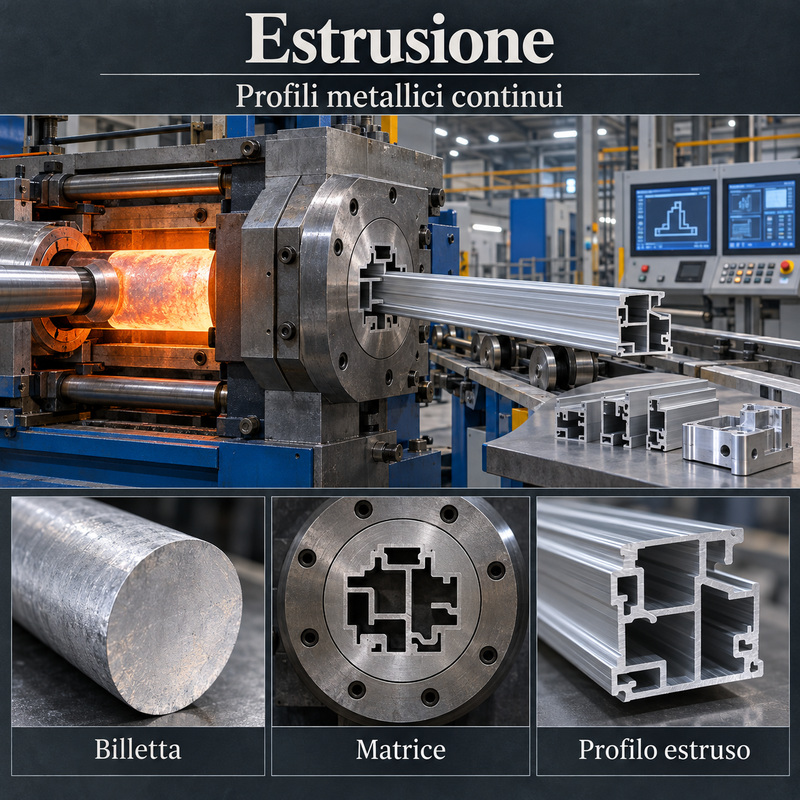
L’estrusione è un processo produttivo nel quale un materiale viene spinto attraverso un’apertura sagomata, chiamata matrice, assumendone la sezione. Il principio può essere paragonato al passaggio di un materiale modellabile attraverso un foro che ne determina il profilo finale.
La lavorazione permette di ottenere elementi lunghi con sezione costante, geometrie complesse e buon rapporto tra resistenza e peso. Nel settore armiero viene utilizzata principalmente per profili in alluminio destinati a chassis, guardamani, slitte, supporti, strutture di accessori e corpi di strumenti ottici.
Come funziona
Il materiale di partenza, generalmente una billetta cilindrica, viene collocato all’interno di un contenitore. Un pistone esercita una pressione elevata e costringe il metallo a fluire attraverso la matrice.
All’uscita si forma un profilo continuo che conserva la stessa sezione lungo tutta la sua lunghezza. Il ciclo comprende normalmente:
- preparazione della billetta;
- eventuale riscaldamento;
- lubrificazione delle superfici;
- compressione attraverso la matrice;
- raffreddamento del profilo;
- raddrizzatura e stiratura;
- taglio alla lunghezza prevista;
- trattamento termico e lavorazioni finali.
La matrice
La matrice è un utensile in acciaio dotato di un’apertura che riproduce la sezione desiderata. Può generare forme semplici, come barre e tubi, oppure profili complessi con nervature, scanalature e cavità.
La progettazione deve distribuire correttamente il flusso del metallo. Se alcune zone scorrono più rapidamente di altre, il profilo può deformarsi o presentare tensioni e irregolarità.
Estrusione diretta
Nell’estrusione diretta il pistone spinge la billetta verso una matrice fissa. Il materiale fluisce nella stessa direzione del movimento del pistone.
È il procedimento più comune e può produrre un’ampia varietà di sezioni. L’attrito tra billetta e contenitore richiede però una forza significativa e genera calore.
Estrusione indiretta
Nell’estrusione indiretta la matrice si muove verso il materiale ed è collegata a uno stelo cavo. Il profilo estruso scorre attraverso lo stelo in direzione opposta al movimento della matrice.
Poiché la billetta non scorre lungo il contenitore, l’attrito risulta inferiore. Il sistema presenta tuttavia maggiori difficoltà nella realizzazione delle attrezzature e nella gestione del prodotto.
Estrusione a caldo
Nell’estrusione a caldo la billetta viene riscaldata per aumentarne la duttilità e ridurre la forza necessaria alla deformazione. La temperatura rimane inferiore a quella di fusione: il metallo viene lavorato allo stato solido.
Il processo è particolarmente diffuso per le leghe di alluminio e consente di ottenere profili lunghi e complessi con elevata produttività.
Estrusione a freddo
Nell’estrusione a freddo il materiale viene deformato a temperatura ambiente o comunque sotto quella di ricristallizzazione. Sono necessarie pressioni maggiori, ma si possono ottenere buona precisione, superfici regolari e incremento della resistenza per incrudimento.
La lavorazione viene utilizzata soprattutto per componenti relativamente piccoli, bossoli, contenitori e particolari meccanici prodotti in grandi quantità.
Estrusione tiepida
L’estrusione tiepida avviene a una temperatura intermedia tra i processi a freddo e a caldo. Permette di ridurre le forze di deformazione conservando parte dei vantaggi dimensionali e superficiali della lavorazione a freddo.
Temperatura e lubrificazione devono essere attentamente controllate per evitare ossidazioni e usura eccessiva degli utensili.
Profili pieni
Le matrici più semplici producono profili pieni, come barre, piastre e sezioni dotate di nervature esterne. Il materiale fluisce direttamente attraverso l’apertura senza dover formare cavità interne.
Questi profili possono essere tagliati e lavorati mediante CNC per ottenere componenti più complessi.
Profili cavi
Per realizzare tubi e sezioni cave vengono utilizzate matrici dotate di mandrini o ponti interni. Il metallo si divide durante il passaggio e si ricongiunge sotto pressione intorno al mandrino.
Le linee di ricongiungimento devono essere controllate, soprattutto quando il componente è destinato a sopportare carichi strutturali.
Le leghe di alluminio
L’alluminio è il materiale maggiormente associato all’estrusione. Le sue leghe presentano buona deformabilità e permettono di ottenere profili leggeri e complessi.
Dopo il processo possono essere sottoposte a trattamenti termici per raggiungere le proprietà meccaniche previste. Le leghe e gli stati metallurgici vengono scelti in base a resistenza, lavorabilità, saldabilità e comportamento alla corrosione.
Acciaio e altri metalli</h2одаря
Anche acciaio, rame, ottone, magnesio, titanio e altre leghe possono essere estrusi, ma richiedono impianti, temperature e pressioni differenti.</p Rugged>
L’estrusione dell’acciaio necessita generalmente di forze elevate e di utensili particolarmente resistenti. Viene impiegata quando geometria e proprietà del componente giustificano la complessità del processo.
Flusso del materiale
Durante l’estrusione il metallo subisce una deformazione plastica intensa. La struttura interna tende a orientarsi nella direzione del profilo, influenzando proprietà meccaniche e comportamento durante le successive lavorazioni.
Velocità, temperatura e rapporto di estrusione devono essere controllati per ottenere una struttura uniforme lungo tutta la sezione.
Rapporto di estrusione
Il rapporto di estrusione confronta l’area iniziale della billetta con quella del profilo in uscita. Un rapporto elevato indica una trasformazione più intensa del materiale.
Questo parametro influenza pressione necessaria, temperatura, velocità di produzione e caratteristiche metallurgiche del profilo.
Raffreddamento
Dopo l’uscita dalla matrice, il profilo viene raffreddato con aria, acqua o sistemi combinati. La velocità di raffreddamento può contribuire alle proprietà finali di alcune leghe trattabili termicamente.
Un raffreddamento non uniforme può produrre curvature, torsioni e tensioni residue.
Stiratura e raddrizzatura
Il profilo estruso può presentare leggere deformazioni. Viene quindi afferrato alle estremità e sottoposto a una trazione controllata che ne migliora linearità e stabilità.
Una stiratura eccessiva può modificare dimensioni e proprietà del materiale, mentre una forza insufficiente può lasciare tensioni e curvature.
Trattamenti termici
Molte leghe di alluminio richiedono solubilizzazione, tempra e invecchiamento per raggiungere la resistenza prevista. Il ciclo può essere integrato con il raffreddamento successivo all’estrusione.
La sigla dello stato metallurgico indica il tipo di trattamento subito dal profilo e deve essere considerata nella progettazione del componente.
Lavorazioni successive
L’estrusione produce la forma generale, ma le superfici funzionali vengono spesso completate mediante:
- taglio di precisione;
- fresatura CNC;
- foratura e filettatura;
- rettifica;
- sbavatura;
- sabbiatura e levigatura;
- anodizzazione o verniciatura.
Impiego nelle armi
I profili estrusi possono essere utilizzati per realizzare:
- chassis per carabine;
- guardamani e astine metalliche;
- slitte e interfacce di montaggio;
- supporti per accessori;
- corpi di ottiche e dispositivi elettronici;
- strutture leggere e nervate;
- componenti destinati a successive lavorazioni CNC.
L’impiego in parti sottoposte direttamente alla pressione dello sparo richiede specifiche verifiche progettuali e metallurgiche.
Chassis e guardamani
Un profilo estruso può integrare nervature, canali e cavità utili a ridurre il peso mantenendo una buona rigidità. Dopo il taglio viene lavorato mediante CNC per ricavare sedi, aperture e punti di fissaggio.
Questa combinazione limita la quantità di materiale asportato rispetto alla lavorazione completa da un blocco pieno.
Corpi delle ottiche
Tubi e profili in alluminio possono costituire il semilavorato per corpi di cannocchiali, visori e altri dispositivi. La continuità della sezione facilita la produzione di elementi lunghi e regolari.
Le superfici interne ed esterne vengono successivamente lavorate e protette mediante anodizzazione o rivestimenti specifici.
Produzione dei bossoli
Il principio dell’estrusione a freddo interviene anche in alcune fasi della produzione dei bossoli. Il metallo viene costretto a fluire tra punzone e matrice, formando pareti sottili e una cavità interna.
Il processo viene combinato con imbutitura, ricottura, rifilatura e formatura del fondello.
Estrusione e trafilatura
Nell’estrusione il materiale viene spinto attraverso la matrice. Nella trafilatura viene invece tirato attraverso un’apertura di sezione inferiore.
La trafilatura è particolarmente adatta a fili, barre e tubi caratterizzati da dimensioni precise e buona finitura superficiale.
Estrusione e stampaggio
Lo stampaggio deforma il materiale all’interno di una matrice chiusa o tra superfici sagomate, producendo generalmente singoli componenti. L’estrusione genera invece un profilo continuo con sezione costante.
Il profilo viene tagliato nella lunghezza necessaria e trasformato successivamente nel componente definitivo.
Estrusione e pressofusione
La pressofusione inietta metallo liquido in uno stampo e permette di realizzare componenti completi con geometrie tridimensionali. L’estrusione deforma materiale solido e produce elementi lunghi dalla sezione costante.
I profili estrusi presentano generalmente minore rischio di porosità da gas rispetto ai componenti pressofusi.
Estrusione e lavorazione dal pieno
Un componente ricavato dal pieno viene ottenuto asportando materiale da una barra o da un blocco. Se il semilavorato estruso possiede già una sezione vicina a quella finale, la quantità di truciolo e i tempi di lavorazione possono diminuire.
La lavorazione dal pieno offre maggiore libertà sulle geometrie tridimensionali, mentre l’estrusione risulta più efficiente per profili ripetitivi.
Difetti superficiali
Attrito, matrice usurata, contaminazioni e temperature errate possono produrre:
- rigature longitudinali;
- strappi superficiali;
- zone ossidate;
- segni della matrice;
- superficie irregolare;
- variazioni di colore dopo l’anodizzazione.
Difetti interni
Un flusso non corretto può generare pieghe, cavità, inclusioni e discontinuità interne. Nei profili cavi devono essere controllate anche le linee lungo le quali i flussi di metallo si ricongiungono.
La presenza e l’accettabilità dei difetti dipendono dalla funzione strutturale del componente.
Controlli di qualità
I profili possono essere sottoposti a:
- controllo dimensionale della sezione;
- verifica della rettilineità;
- controllo visivo della superficie;
- ultrasuoni;
- correnti indotte;
- analisi metallografiche;
- prove di durezza e trazione;
- verifica dopo il trattamento termico.
Vantaggi principali
- produzione di profili lunghi e continui;
- possibilità di ottenere sezioni complesse;
- buon rapporto tra peso e rigidità;
- riduzione delle lavorazioni successive;
- limitata produzione di scarti;
- elevata produttività;
- buona uniformità della sezione;
- convenienza nelle serie medio-grandi.
Limiti del processo
- sezione sostanzialmente costante lungo il profilo;
- costo iniziale della matrice;
- possibili tensioni e deformazioni;
- necessità di lavorazioni successive;
- limiti dimensionali legati alla pressa;
- proprietà influenzate dalla direzione di estrusione;
- possibili difetti sulle linee di ricongiungimento.
Una base produttiva efficiente
L’estrusione permette di realizzare semilavorati leggeri e complessi sfruttando efficacemente il materiale. È particolarmente vantaggiosa quando numerosi componenti condividono la stessa sezione di base.
Nella produzione armiera viene spesso abbinata a lavorazioni CNC, trattamenti termici e anodizzazione, trasformando un profilo continuo in un componente preciso e funzionale.































