
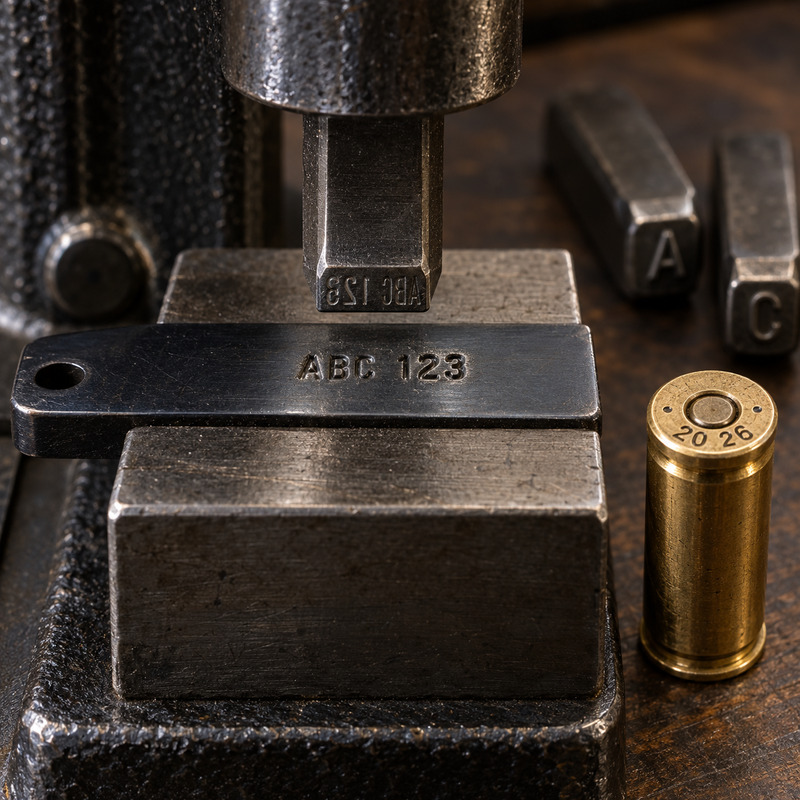
La punzonatura è una lavorazione mediante la quale lettere, numeri, simboli o altri segni vengono impressi permanentemente sulla superficie di un componente. Il materiale non viene normalmente asportato, ma deformato localmente dalla pressione o dall’urto esercitato da un utensile chiamato punzone.
Nel settore armiero la punzonatura viene tradizionalmente utilizzata per applicare matricole, calibri, marchi di prova, simboli del produttore e codici di identificazione. Una tecnica analoga permette di imprimere sul fondello delle cartucce la denominazione del calibro e altri dati di produzione.
Come funziona la punzonatura
Il punzone possiede sulla propria estremità una figura in rilievo. Quando viene premuto contro il pezzo, l’immagine viene trasferita sulla superficie in forma incavata.
La forza può essere applicata attraverso:
- colpo manuale con martello;
- pressa meccanica;
- pressa idraulica;
- sistema pneumatico;
- macchina elettromeccanica controllata;
- dispositivo automatico integrato nella linea produttiva.
Per ottenere una marcatura uniforme devono essere controllati forza, allineamento, durezza del materiale, geometria del punzone e sostegno del componente.
Il punzone
Il punzone è generalmente realizzato in acciaio per utensili temprato, capace di conservare la forma anche dopo numerosi cicli di lavoro. L’estremità può riprodurre una singola lettera, un numero, un simbolo completo o una sequenza di caratteri.
Un punzone deve possedere:
- durezza sufficiente a deformare il pezzo;
- tenacità per resistere agli urti;
- incisione precisa e leggibile;
- superfici regolari;
- corretta geometria dei bordi;
- dimensioni adeguate alla zona da marcare.
Un utensile eccessivamente duro ma fragile potrebbe scheggiarsi. Un punzone troppo morbido perderebbe invece rapidamente la definizione dei caratteri.
Punzonatura manuale
Nella punzonatura manuale ogni carattere viene posizionato e colpito singolarmente. È un sistema semplice, utilizzato soprattutto nelle lavorazioni artigianali, nelle riparazioni e sulle armi storiche.
La qualità dipende in larga misura dall’esperienza dell’operatore. I principali difetti possibili sono:
- caratteri non allineati;
- profondità irregolare;
- distanze differenti tra lettere e numeri;
- doppia impronta provocata dal rimbalzo;
- inclinazione del punzone;
- deformazione della superficie circostante.
Le piccole irregolarità delle marcature manuali possono contribuire all’identificazione delle lavorazioni artigianali e delle armi antiche.
Punzonatura mediante pressa
Nella lavorazione industriale il punzone può essere azionato da una pressa. La forza viene applicata in maniera più progressiva e ripetibile rispetto al colpo manuale.
Questo sistema consente di ottenere:
- profondità uniforme;
- migliore allineamento;
- ripetibilità tra pezzi differenti;
- riduzione del rischio di doppia impronta;
- marcatura simultanea di più caratteri;
- integrazione nella produzione automatizzata.
La pressa deve essere regolata in relazione al materiale e allo spessore del componente. Una forza eccessiva può provocare deformazioni o tensioni indesiderate.
Marcatura a micropunti
La marcatura dot peen, detta anche a micropunti, utilizza un piccolo punzone comandato elettronicamente che colpisce ripetutamente la superficie. La successione dei punti forma lettere, numeri, simboli e codici.
Rispetto alla punzonatura con carattere completo, permette di modificare rapidamente i dati da imprimere. È quindi particolarmente adatta a numeri di serie progressivi e codici variabili.
La superficie della marcatura appare composta da numerosi piccoli incavi. Regolando distanza e profondità dei punti è possibile ottenere caratteri più o meno continui.
Punzonatura a rullo
La marcatura a rullo viene realizzata facendo ruotare un utensile inciso sulla superficie del componente. È particolarmente adatta a superfici cilindriche o leggermente curve.
Nel settore delle munizioni può essere utilizzata per applicare scritte sul corpo di determinati componenti o per lavorazioni industriali nelle quali è richiesta una marcatura estesa e regolare.
La forza viene distribuita progressivamente lungo la zona di contatto, riducendo il carico istantaneo rispetto a un’impronta applicata in un solo colpo.
Punzonatura sulle armi da fuoco
Su un’arma possono essere presenti numerose marcature con funzioni differenti. La loro posizione varia in base al tipo di arma, all’epoca di produzione e alla normativa applicabile.
Le marcature possono indicare:
- produttore;
- numero di matricola;
- modello;
- calibro o cameratura;
- Paese o stabilimento di produzione;
- anno o lotto produttivo;
- marchi del Banco di Prova;
- superamento di prove specifiche;
- controlli effettuati durante la fabbricazione.
Non tutti i segni visibili su un’arma sono necessariamente prodotti con un punzone tradizionale. Fresatura, incisione, elettroerosione, laser e micropunti possono generare marcature con funzione analoga.
Marchi di prova
I marchi di prova attestano il passaggio dell’arma attraverso le verifiche previste dal sistema applicabile. Nei Paesi aderenti alla CIP, le armi vengono sottoposte alle procedure dei Banchi di Prova riconosciuti.
Dopo il superamento dei controlli vengono applicati specifici simboli che possono identificare:
- Banco di Prova;
- tipo di prova eseguita;
- controllo definitivo;
- eventuale prova con determinate munizioni;
- periodo o anno del collaudo.
Il significato dei marchi dipende dal Paese, dall’epoca e dal sistema normativo. Una corretta identificazione richiede il confronto con le tabelle ufficiali dei punzoni.
Dove si trovano i punzoni su un’arma
Le marcature vengono collocate in punti visibili o accessibili durante lo smontaggio ordinario. Nei fucili basculanti sono spesso presenti:
- sui piani delle canne;
- sotto le camere di cartuccia;
- sulla bascula;
- sul monoblocco;
- sulla croce dell’astina;
- nei pressi della chiusura.
Nelle carabine e nelle armi semiautomatiche possono essere applicate su canna, castello, otturatore o altre parti essenziali.
La posizione deve permettere la lettura senza indebolire il componente o interferire con superfici funzionali.
Punzonatura del calibro
La marcatura del calibro identifica la cartuccia per la quale l’arma è camerata. Deve essere letta integralmente, comprese eventuali lettere e indicazioni aggiuntive.
Per esempio, le denominazioni:
- 7×64;
- 7×65 R;
- 8×57 IS;
- 8×57 IRS;
- .308 Winchester;
- 12/70;
- 12/76;
identificano camerature differenti. L’assenza o la presenza di una lettera può rappresentare una variazione essenziale nella forma del bossolo o nel diametro del proiettile.
Punzonatura sulle canne lisce
Nei fucili a canna liscia le marcature possono riportare calibro, lunghezza della camera, diametro dell’anima, prova eseguita e altre indicazioni tecniche.
Una marcatura come 12/70 identifica un’arma calibro 12 con camera nominale di 70 millimetri. Una cartuccia 12/76 non deve essere utilizzata semplicemente perché appartiene allo stesso calibro.
Su armi predisposte per l’impiego di pallini d’acciaio possono essere presenti specifici marchi di prova. La loro corretta interpretazione è necessaria prima di scegliere la munizione.
Punzonatura del bossolo e headstamp
La marcatura impressa sul fondello della cartuccia viene comunemente chiamata headstamp. Può indicare:
- produttore;
- denominazione del calibro;
- anno di produzione;
- stabilimento;
- lotto o codice militare;
- simboli di standardizzazione.
La marcatura viene formata normalmente durante la produzione del bossolo mediante un utensile che imprime i caratteri sul fondello.
Nelle cartucce militari i codici possono seguire sistemi diversi da quelli commerciali. La loro interpretazione richiede tabelle specifiche e non sempre permette di conoscere tutte le caratteristiche della munizione.
Headstamp e identificazione della cartuccia
L’headstamp rappresenta un importante elemento di riconoscimento, ma non deve essere considerato una garanzia assoluta del contenuto della cartuccia.
Un bossolo potrebbe essere stato:
- ricaricato;
- modificato;
- ricalibrato per ottenere un’altra cartuccia;
- assemblato con componenti differenti;
- marcato secondo una precedente denominazione commerciale.
Le cartucce di provenienza incerta non devono essere utilizzate basandosi soltanto sulla scritta presente sul fondello.
Punzonatura e matricola
La matricola consente di identificare individualmente un’arma. Deve essere permanente, leggibile e applicata secondo le disposizioni previste al momento della produzione o dell’importazione.
Alterare, cancellare o rendere illeggibili le marcature identificative può avere gravi conseguenze giuridiche. Un’arma con matricola danneggiata o sospetta non deve essere sottoposta a interventi improvvisati, ma verificata attraverso i soggetti competenti.
Punzonatura e incisione: quali differenze
Punzonatura e incisione producono entrambe segni permanenti, ma attraverso principi differenti.
Punzonatura
- deforma il materiale mediante pressione o urto;
- non richiede normalmente asportazione significativa;
- produce un’impronta incavata;
- è rapida e adatta alla produzione industriale;
- può generare tensioni localizzate.
Incisione meccanica
- asporta materiale mediante un utensile;
- permette linee sottili e figure complesse;
- può essere manuale o eseguita a macchina;
- è adatta anche alle decorazioni artistiche.
Marcatura laser
- utilizza un fascio concentrato;
- non richiede contatto meccanico;
- consente caratteri, loghi e codici complessi;
- è facilmente automatizzabile;
- produce profondità variabili secondo processo e materiale.
Effetti della punzonatura sul materiale
La penetrazione del punzone provoca una deformazione plastica e sposta il materiale verso i bordi dell’impronta. Una marcatura correttamente progettata non deve compromettere la funzione del componente.
Una punzonatura troppo profonda o applicata in un punto critico può però:
- ridurre localmente lo spessore resistente;
- generare concentrazioni di tensione;
- deformare superfici di accoppiamento;
- alterare la planarità;
- creare zone favorevoli all’innesco di cricche;
- danneggiare trattamenti superficiali.
La posizione e la profondità devono quindi essere definite durante la progettazione del componente.
Punzonatura prima o dopo il trattamento termico
Il momento nel quale viene applicata la marcatura dipende dal materiale e dal ciclo produttivo. Punzonare un acciaio già temprato richiede utensili molto resistenti e può aumentare il rischio di scheggiature o cricche.
Quando possibile, alcune marcature vengono applicate prima dell’indurimento. Altre devono essere eseguite successivamente perché certificano una prova o un controllo effettuato sul componente finito.
La sequenza deve tenere conto anche di brunitura, nitrurazione, cementazione, cromatura e altri trattamenti superficiali.
Leggibilità e durata
Una punzonatura deve rimanere leggibile per l’intera vita del componente. La profondità deve essere sufficiente a resistere a usura, pulizia e trattamenti superficiali, ma non tanto elevata da indebolire il pezzo.
La leggibilità dipende da:
- dimensioni dei caratteri;
- contrasto con la superficie;
- profondità dell’impronta;
- stato di finitura del metallo;
- corrosione;
- usura;
- eventuale lucidatura successiva.
Sulle armi antiche una lucidatura aggressiva può attenuare o cancellare punzoni importanti, riducendo sia il valore storico sia la possibilità di identificare correttamente l’esemplare.
I punzoni come fonte storica
Sulle armi d’epoca i punzoni costituiscono una preziosa fonte di informazioni. Possono aiutare a ricostruire:
- luogo di produzione;
- armaiolo o fabbricante;
- Banco di Prova;
- periodo di realizzazione;
- calibro originario;
- eventuali trasformazioni;
- successive prove o ricamerature.
La presenza di punzoni incompatibili tra loro, sovrapposti o parzialmente cancellati può indicare modifiche, sostituzioni di parti o interventi effettuati nel corso della vita dell’arma.
Difetti di punzonatura
Una marcatura non corretta può presentare:
- impronta troppo debole;
- profondità eccessiva;
- caratteri incompleti;
- doppio contorno;
- disallineamento;
- bordi sollevati;
- deformazione del componente;
- cricche intorno all’impronta.
Nella produzione industriale la qualità può essere controllata con sistemi ottici che verificano presenza, posizione e leggibilità del codice.
Considerazioni finali
La punzonatura è una lavorazione semplice nel principio, ma essenziale per l’identificazione e la tracciabilità di armi, componenti e munizioni. Attraverso un’impronta permanente può riportare matricole, calibri, marchi di prova e dati produttivi.
Nel settore armiero i punzoni possiedono anche un importante valore tecnico e storico. La loro corretta interpretazione permette di conoscere origine, cameratura e controlli subiti da un’arma, mentre interventi impropri possono compromettere leggibilità, sicurezza e valore dell’esemplare.