


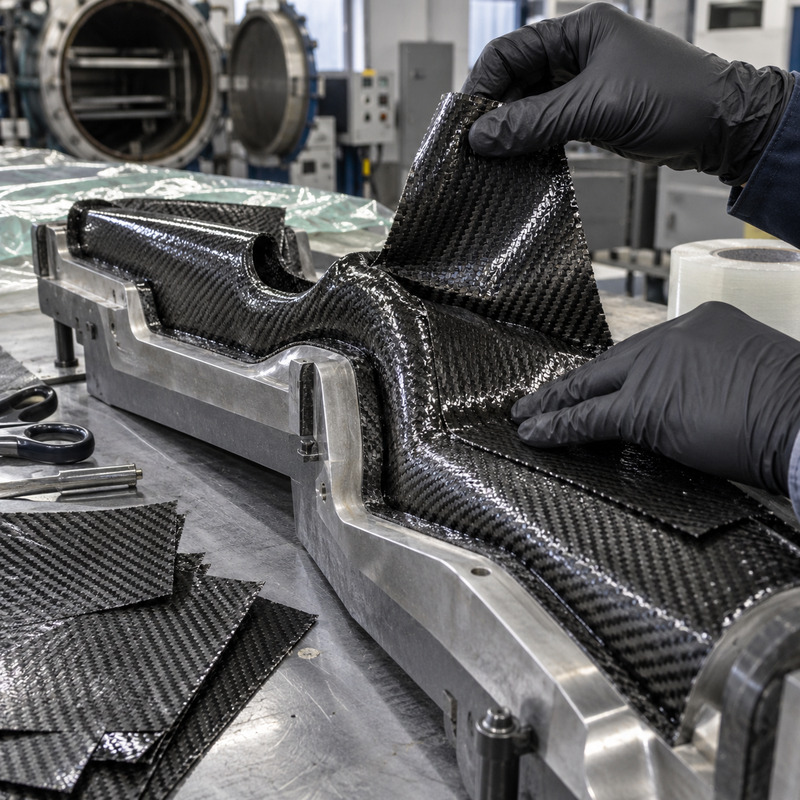
Il termine prepreg deriva dall’inglese pre-impregnated e indica un semilavorato nel quale le fibre di rinforzo sono già impregnate con una quantità controllata di resina. Non identifica quindi una particolare fibra, ma una tecnologia utilizzata per produrre materiali compositi leggeri, resistenti e strutturalmente efficienti.
Nel settore armiero e venatorio i prepreg vengono impiegati soprattutto nella realizzazione di calciature in fibra di carbonio, componenti strutturali, canne rivestite in carbonio, impugnature, accessori e parti di equipaggiamento. La possibilità di controllare con precisione la disposizione delle fibre e la quantità di resina consente di ottenere pezzi dalle caratteristiche difficilmente raggiungibili con una laminazione manuale tradizionale.
Che cos’è un prepreg
Un prepreg è formato essenzialmente da due elementi:
- fibre di rinforzo, che forniscono resistenza e rigidità;
- matrice polimerica, che mantiene unite le fibre, trasferisce i carichi e protegge il rinforzo dagli agenti esterni.
Le fibre possono essere di carbonio, vetro, aramide o di altra natura. La matrice è generalmente costituita da una resina termoindurente, spesso epossidica, già miscelata con il sistema indurente e parzialmente stabilizzata. Esistono anche prepreg con matrici termoplastiche, destinati a processi produttivi differenti.
Nei prepreg termoindurenti la resina si trova normalmente in uno stato intermedio, definito B-stage: è sufficientemente stabile da permettere il taglio e la manipolazione del materiale, ma non è ancora completamente polimerizzata. La reticolazione definitiva avviene durante il successivo ciclo di cura mediante calore e, a seconda del processo, pressione o vuoto.
Prepreg non significa fibra di carbonio
Prepreg e fibra di carbonio non sono sinonimi. La fibra di carbonio è uno dei possibili rinforzi, mentre il prepreg è il semilavorato ottenuto impregnando preventivamente le fibre con una resina dosata.
Si possono quindi produrre:
- prepreg in fibra di carbonio;
- prepreg in fibra di vetro;
- prepreg in fibra aramidica;
- prepreg ibridi, contenenti più tipi di fibra;
- prepreg unidirezionali o realizzati con tessuti intrecciati.
Quando si parla di calciature o componenti armieri in prepreg, nella maggior parte dei casi si fa riferimento a fibre di carbonio preimpregnate con resina epossidica.
Prepreg unidirezionale e tessuto preimpregnato
Le fibre possono essere disposte in modi differenti, determinando il comportamento del componente finito.
Prepreg unidirezionale
Nel prepreg unidirezionale, indicato spesso con la sigla UD, quasi tutte le fibre sono parallele. Il materiale offre prestazioni molto elevate nella direzione dei filamenti, ma risulta meno resistente nelle direzioni trasversali.
Per ottenere un componente capace di sopportare sollecitazioni provenienti da più direzioni, vengono sovrapposti diversi strati orientati, per esempio, a 0°, 45°, -45° e 90°. Questa sequenza prende il nome di laminato o schema di laminazione.
Tessuto preimpregnato
Nel tessuto preimpregnato le fibre sono intrecciate secondo una determinata trama. Questa soluzione offre una distribuzione più equilibrata delle proprietà sul piano del laminato e può produrre il caratteristico aspetto geometrico del carbonio a vista.
Il tessuto può adattarsi bene alle superfici curve, ma le ondulazioni generate dall’intreccio riducono in parte l’efficienza delle fibre rispetto a un rinforzo perfettamente rettilineo e unidirezionale.
Come viene prodotto il prepreg
La produzione industriale deve distribuire la resina in modo uniforme e controllare con precisione il rapporto tra fibra e matrice. Il rinforzo viene fatto passare attraverso un sistema che applica la resina, spesso sotto forma di film, mediante pressione e temperatura controllate.
Il materiale ottenuto viene generalmente protetto con pellicole distaccanti, avvolto in rotoli e conservato a bassa temperatura. Il produttore definisce per ogni prepreg:
- tipo e orientamento delle fibre;
- grammatura del rinforzo;
- contenuto di resina;
- temperatura e durata della cura;
- pressione eventualmente richiesta;
- tempo massimo di conservazione;
- tempo utilizzabile fuori dal congelatore.
Perché deve essere conservato al freddo
Nei prepreg termoindurenti la reazione chimica della resina, pur rallentata, può continuare anche prima della lavorazione. Per questo il materiale viene normalmente trasportato e conservato in condizioni refrigerate o congelate, secondo le prescrizioni del produttore.
Prima dell’apertura dell’imballaggio il rotolo deve raggiungere gradualmente la temperatura ambiente. Aprire una confezione ancora fredda può provocare la formazione di condensa sulle fibre e sulla resina, con possibili conseguenze sulla qualità del laminato.
Ogni prodotto possiede una determinata vita di conservazione e un limite di permanenza fuori dal congelatore. Se questi tempi vengono superati, la resina può perdere la corretta adesività o modificare il proprio comportamento durante la cura.
Come si realizza un componente in prepreg
La lavorazione inizia con il taglio degli strati secondo forme, dimensioni e orientamenti definiti dal progetto. I singoli fogli vengono quindi collocati nello stampo seguendo una precisa sequenza di laminazione.
Il processo comprende generalmente:
- scongelamento controllato del materiale ancora sigillato;
- taglio delle sagome necessarie;
- posa degli strati nello stampo;
- compattazione intermedia per limitare aria e pieghe;
- applicazione dei materiali ausiliari e del sacco da vuoto;
- estrazione dell’aria e controllo della tenuta;
- cura termica in forno, pressa o autoclave;
- raffreddamento, estrazione dallo stampo e finitura;
- controllo dimensionale e qualitativo del componente.
Durante la cura la resina diventa temporaneamente più fluida, aderisce alle fibre e riempie gli spazi residui. Successivamente polimerizza, trasformando gli strati sovrapposti in una struttura rigida e resistente.
La lavorazione in autoclave
L’autoclave è un’apparecchiatura capace di applicare contemporaneamente temperatura e pressione controllate. Il componente, già racchiuso nel sacco da vuoto, viene sottoposto al ciclo stabilito per il sistema fibra-resina impiegato.
Il vuoto contribuisce a estrarre l’aria e i prodotti volatili, mentre la pressione esterna comprime il laminato contro lo stampo. In questo modo si possono ottenere:
- elevata compattazione degli strati;
- bassa presenza di vuoti interni;
- buona uniformità dello spessore;
- superfici ben riprodotte;
- elevata ripetibilità produttiva;
- ottime proprietà meccaniche.
L’autoclave non è comunque obbligatoria per ogni prepreg. Esistono sistemi out of autoclave progettati per polimerizzare in forno con il solo ausilio del vuoto, oltre a materiali destinati allo stampaggio in pressa.
Perché il prepreg offre prestazioni elevate
In un composito le fibre sopportano gran parte dei carichi, mentre la matrice le mantiene nella posizione corretta e trasferisce le sollecitazioni tra un filamento e l’altro. Una quantità eccessiva di resina aumenta peso e fragilità senza apportare un proporzionale incremento della resistenza. Una quantità insufficiente può invece lasciare fibre non correttamente impregnate.
Il prepreg permette di controllare industrialmente il rapporto tra fibra e resina, riducendo le variazioni tipiche dell’impregnazione manuale. Il risultato può essere un laminato più leggero, uniforme e ripetibile.
Le prestazioni dipendono tuttavia dall’intero processo: qualità delle materie prime, orientamento delle fibre, temperatura di cura, pressione, assenza di contaminazioni e corretta conservazione del semilavorato.
Impiego nelle calciature delle armi
Uno degli impieghi più interessanti in campo venatorio riguarda le calciature in composito di carbonio. Una struttura in prepreg può offrire elevata rigidità con un peso sensibilmente inferiore rispetto a molte soluzioni tradizionali.
Gli strati possono essere orientati per contrastare flessione, torsione e sollecitazioni localizzate. Le zone destinate all’azione, al recoil lug, alle viti e agli attacchi della cinghia richiedono però una progettazione specifica, spesso con inserti, rinforzi o anime strutturali.
Una buona calciatura in prepreg può offrire:
- riduzione del peso complessivo dell’arma;
- elevata rigidità strutturale;
- stabilità nei confronti di umidità e variazioni ambientali;
- possibilità di distribuire il materiale soltanto dove necessario;
- buona ripetibilità dimensionale;
- ampia libertà nella progettazione delle forme.
La leggerezza deve essere valutata in relazione al rinculo. Riducendo la massa dell’arma, a parità di cartuccia e configurazione, la sensazione di rinculo può aumentare. Il progetto deve quindi trovare un equilibrio tra peso, ergonomia, rigidità e comfort di tiro.
Prepreg nelle canne rivestite in carbonio
Alcune canne per carabina utilizzano un’anima metallica sulla quale viene realizzato un rivestimento strutturale in fibra di carbonio. In determinate costruzioni questo rivestimento può essere formato con nastri o fogli preimpregnati, avvolti secondo orientamenti stabiliti dal progetto.
Lo scopo può essere quello di aumentare il rapporto tra rigidità e peso, modificare il comportamento vibratorio della canna e contenere la massa rispetto a una canna interamente metallica di profilo pesante.
Il risultato non dipende soltanto dalla presenza del carbonio. Sono determinanti:
- geometria e materiale dell’anima metallica;
- tipo di fibra e di resina;
- orientamento e tensione degli strati;
- adesione tra metallo e composito;
- ciclo di polimerizzazione;
- capacità del sistema di gestire calore e dilatazioni differenti.
Non tutte le canne definite commercialmente “in carbonio” sono quindi realizzate con la stessa tecnologia o garantiscono il medesimo comportamento.
Altri impieghi nel settore venatorio
I compositi prodotti con prepreg possono essere utilizzati anche per:
- aste e supporti per ottiche;
- treppiedi e bipiedi leggeri;
- impugnature e astine;
- componenti di archi e attrezzature sportive;
- pannelli e gusci protettivi;
- accessori da tiro e trasporto;
- parti strutturali di coltelli e utensili;
- rinforzi per calzature e attrezzatura tecnica.
In ogni applicazione la convenienza del prepreg dipende dai carichi previsti, dalla geometria del pezzo e dal rapporto tra prestazioni, peso e costo.
Prepreg e laminazione manuale: le differenze
Nella laminazione manuale il tessuto asciutto viene impregnato con resina durante la costruzione del componente. Il metodo è relativamente accessibile e non richiede necessariamente la conservazione refrigerata dei materiali, ma l’uniformità dipende molto dall’esperienza dell’operatore.
Con il prepreg, invece, la resina è già distribuita dal produttore in quantità controllata. Questo riduce il rischio di zone troppo ricche o troppo povere di matrice e permette una maggiore ripetibilità.
| Caratteristica | Prepreg | Laminazione manuale |
|---|---|---|
| Dosaggio della resina | Controllato industrialmente | Dipende dall’applicazione manuale |
| Conservazione | Spesso refrigerata o congelata | Generalmente più semplice |
| Attrezzatura | Forno, pressa o autoclave secondo il sistema | Può essere più essenziale |
| Ripetibilità | Elevata se il processo è controllato | Più dipendente dall’operatore |
| Costo | Generalmente superiore | Normalmente inferiore |
| Qualità del laminato | Potenzialmente molto elevata | Variabile secondo processo ed esperienza |
Prepreg, infusione e RTM
Il prepreg non deve essere confuso con l’infusione sottovuoto o con il Resin Transfer Moulding. In questi processi le fibre vengono collocate nello stampo ancora asciutte e la resina viene introdotta successivamente.
Nel prepreg, invece, fibra e matrice sono già combinate prima della posa. Ogni tecnologia presenta vantaggi specifici e la scelta dipende dal numero di pezzi, dalle dimensioni, dalle prestazioni richieste e dall’investimento produttivo disponibile.
Principali vantaggi del prepreg
- Contenuto di resina controllato: consente di limitare peso inutile e variazioni tra i componenti.
- Elevata qualità strutturale: una corretta lavorazione può produrre laminati compatti e con pochi difetti interni.
- Orientamento preciso delle fibre: permette di adattare la struttura alle direzioni principali dei carichi.
- Ripetibilità: rende più uniforme la produzione di componenti appartenenti alla stessa serie.
- Pulizia della lavorazione: la resina non deve essere dosata e applicata liberamente durante la posa.
- Riduzione del peso: il materiale può essere collocato soltanto nelle zone strutturalmente necessarie.
- Ottimo rapporto rigidità-peso: soprattutto quando viene utilizzata fibra di carbonio.
- Possibilità di strutture ibride: consente di combinare fibre, anime e inserti differenti.
Limiti e criticità
- Costo elevato: il semilavorato e le attrezzature necessarie sono più costosi rispetto a lavorazioni meno evolute.
- Conservazione controllata: molti prepreg richiedono una catena del freddo accuratamente gestita.
- Durata limitata: il materiale possiede una vita utile stabilita dal produttore.
- Processo rigoroso: temperatura, pressione, vuoto e tempi devono rispettare il ciclo previsto.
- Manodopera specializzata: taglio, posa e compattazione richiedono esperienza.
- Rischio di difetti nascosti: vuoti, pieghe, delaminazioni o contaminazioni possono non essere visibili in superficie.
- Riparazioni complesse: un componente strutturale danneggiato non sempre può essere riparato facilmente.
- Difficoltà di riciclo: i compositi termoindurenti non possono essere semplicemente rifusi come molte materie termoplastiche.
Difetti che possono compromettere il componente
Anche un materiale di alta qualità può produrre un pezzo difettoso se conservazione e lavorazione non vengono eseguite correttamente. Tra i problemi più comuni rientrano:
- vuoti e bolle d’aria all’interno del laminato;
- delaminazioni tra gli strati;
- pieghe o disallineamento delle fibre;
- zone eccessivamente ricche o povere di resina;
- contaminazione causata da polvere, grasso o umidità;
- cura incompleta o non uniforme;
- danni provocati durante taglio, foratura o finitura;
- adesione insufficiente tra composito e inserti metallici.
Nei componenti più importanti possono essere impiegati controlli non distruttivi, come ultrasuoni o termografia, per individuare discontinuità interne non riconoscibili mediante una semplice osservazione esterna.
Aspetto estetico e qualità strutturale
La trama del carbonio visibile in superficie non permette, da sola, di stabilire la qualità di un componente. Un pezzo può mostrare un disegno perfettamente regolare ma contenere difetti negli strati interni. Al contrario, un laminato strutturalmente valido può essere verniciato e non mostrare affatto le fibre.
In alcuni prodotti lo strato esterno intrecciato viene scelto principalmente per ragioni estetiche, mentre la resistenza è affidata agli strati unidirezionali sottostanti. È quindi importante distinguere tra carbonio decorativo e struttura portante in composito.
Come valutare un prodotto realizzato in prepreg
Il consumatore difficilmente può verificare direttamente il processo produttivo, ma può valutare la completezza delle informazioni fornite dal costruttore. È utile controllare:
- tipo di fibra impiegata;
- funzione strutturale o soltanto estetica del composito;
- tecnologia di stampaggio dichiarata;
- presenza di anime, inserti o rinforzi;
- peso effettivo del componente;
- garanzia contro difetti e delaminazioni;
- istruzioni per montaggio, manutenzione e controllo;
- eventuali prove meccaniche o verifiche qualitative.
La semplice dicitura “carbonio prepreg” non garantisce automaticamente prestazioni superiori. Il risultato dipende dalla progettazione e dalla qualità con cui l’intero processo viene eseguito.
Manutenzione dei componenti in prepreg
Una volta polimerizzato, un componente in prepreg non richiede la conservazione a bassa temperatura. Deve tuttavia essere protetto da urti, schiacciamenti, temperature superiori a quelle previste dal progetto e sostanze chimiche incompatibili con la matrice.
È consigliabile:
- pulire il componente con prodotti non aggressivi;
- evitare modifiche o forature non autorizzate;
- rispettare le coppie di serraggio prescritte;
- ispezionare le zone colpite da urti violenti;
- controllare la presenza di crepe, rigonfiamenti o distacchi;
- rivolgersi al produttore in caso di sospetta delaminazione.
Un danno interno può essere più esteso di quanto appaia osservando la sola superficie. Nei componenti strutturali di un’arma, eventuali anomalie devono essere valutate da personale qualificato prima di continuare l’utilizzo.
Domande frequenti sul prepreg
Il prepreg è sempre realizzato in carbonio?
No. Può utilizzare fibre di carbonio, vetro, aramide o rinforzi ibridi. Il termine descrive la preimpregnazione delle fibre, non la loro composizione.
Il prepreg deve sempre essere lavorato in autoclave?
No. Molti sistemi richiedono l’autoclave, ma esistono prepreg progettati per la cura in forno sottovuoto oppure per lo stampaggio mediante pressa.
Perché viene conservato nel congelatore?
La bassa temperatura rallenta la reazione della resina termoindurente e prolunga il periodo durante il quale il materiale può essere lavorato.
Un componente in prepreg è più resistente di uno metallico?
Non in senso assoluto. Un composito può offrire un eccellente rapporto tra resistenza, rigidità e peso, ma il confronto dipende dal tipo di carico, dalla geometria e dalla qualità del progetto.
Il carbonio prepreg resiste agli urti?
Può essere progettato per sopportare urti importanti, ma alcune strutture in carbonio sono sensibili agli impatti concentrati e alle sollecitazioni fuori dal piano. L’aggiunta di fibre aramidiche o di altri rinforzi può migliorare la tenacità.
Una calciatura in prepreg è impermeabile?
Il composito correttamente polimerizzato non assorbe e non reagisce all’umidità come il legno. Fori, inserti, giunzioni, anime e finiture devono comunque essere adeguatamente protetti.
Il disegno del carbonio indica la sua qualità?
No. La regolarità della trama è soprattutto un elemento visivo. La qualità strutturale dipende dagli strati interni, dalla loro disposizione e dall’assenza di difetti.
Conclusioni
Il prepreg è uno dei semilavorati più evoluti per la costruzione di componenti in materiale composito. La presenza della resina già dosata e distribuita sulle fibre permette di ottenere strutture leggere, rigide e ripetibili, soprattutto quando il materiale viene lavorato con cicli accuratamente controllati.
Nel mondo delle armi e della caccia trova applicazione principalmente nelle calciature in carbonio, nelle canne rivestite, negli accessori leggeri e nei componenti strutturali. I suoi vantaggi sono però accompagnati da costi elevati, necessità di conservazione refrigerata prima della lavorazione e processi produttivi che richiedono competenza e attrezzature specifiche.
La qualità finale non dipende soltanto dall’impiego del prepreg, ma dall’intero progetto: scelta delle fibre, orientamento degli strati, rapporto fibra-resina, ciclo di cura e controllo dei difetti. Quando questi elementi vengono gestiti correttamente, il prepreg consente di realizzare componenti caratterizzati da un eccellente equilibrio tra peso, rigidità, resistenza e stabilità.































